| 不可 |
可 |
摘要 |
 |
|
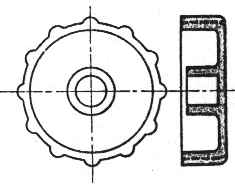
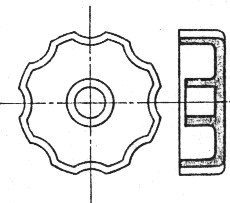
凸有手扭對型模之切削加工容易﹒於壓刻加工之場合﹐原模制作﹐与此相反﹒ |
 |
|
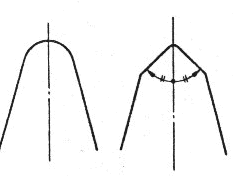
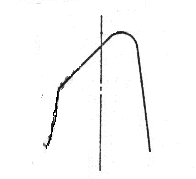
雕削時﹐左右對稱形狀加工容易﹐但非完全對稱者加工困難﹒ |
 |
|
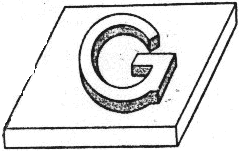
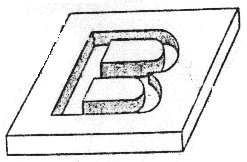
於型模中加工凹入文字較之加工凸出文字為困難﹒使用刻加工﹐則与此相反﹒ |
 |
|
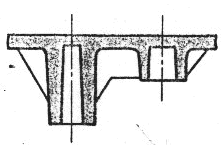
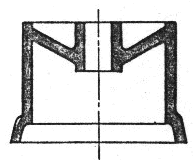
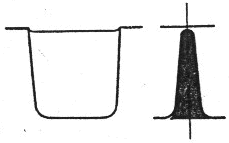
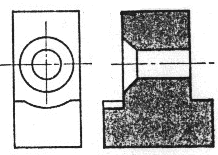
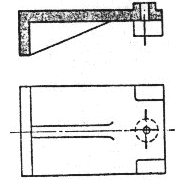
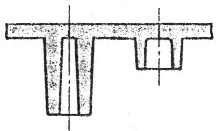
加制肋及以R連結角隅﹐增強凸轂之強度﹒ |
 |
|
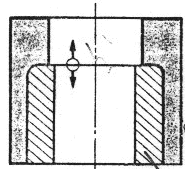
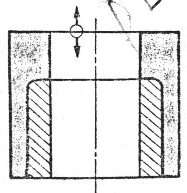
將心型梢之分割面位於嵌入件之端面﹐嵌入件由於有抵壓凸肩﹐於成形時确實固定﹒ |
 |
|
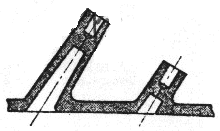
斜向凸及其形狀﹐使型模构造變為非常复雜﹐為此适用直角向之分模線﹒ |
 |
|
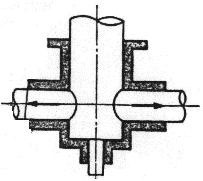
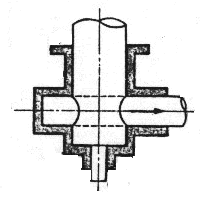
較大貫通嵌入之側向心型為發生故障之主要原因﹐皮用兩具兩方向嵌合之心型﹐傷較為良好﹒ |
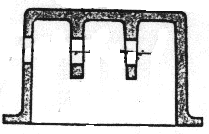 |
|
在內部托架上開孔﹐應對經濟性作充份考慮﹒含有貫通孔之型模构造复雜﹐成本增高﹒ |
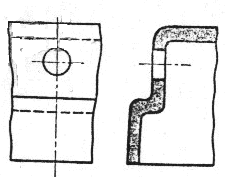 |
|
將側面上之孔開開﹐可以不用側向心型﹐亦為良好之設計﹒ |
 |
|
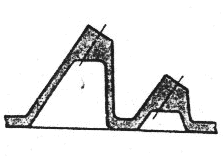
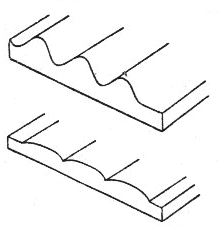
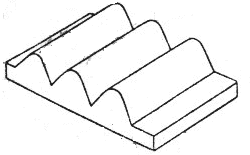
波形面在谷部与型模之接合線避免形成銳角﹒ |
 |
|
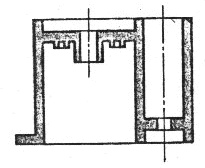
深入模穴盡量位置於制品之同一方向﹒ |
 |
|
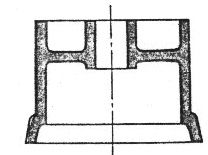
型模固定側之心型形狀﹐應避免因收縮而固著﹒ |
 |
|
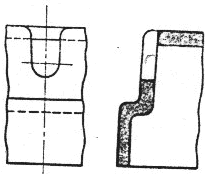
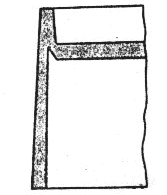
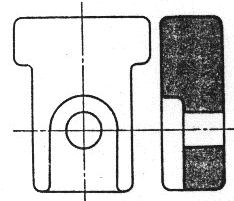
為使肉厚較薄之壁不致發生低陷﹐將柱坑擴成U形孔較為良好﹒ |
 |
|
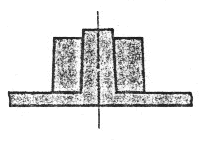
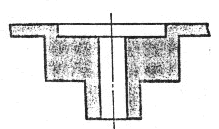
与成形品組合固定之件﹐在角隅設置隙槽﹒ |
 |
|
切面肉厚較厚處所﹐增強肋之厚度應与肉厚均一﹒ |
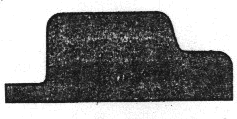 |
|
肉厚需有均一之厚度﹒ |
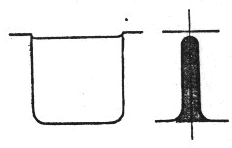 |
|
為使深入之增強肋脫模容易﹐盡量使用最大之退縮傾斜﹒ |
 |
|
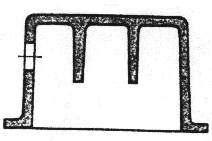
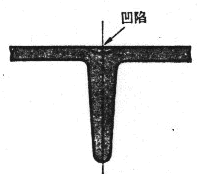
厚肋為表面上形成凹陷之原因﹐盡量減薄﹒ |
 |
|
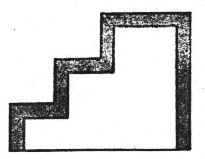
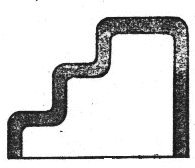
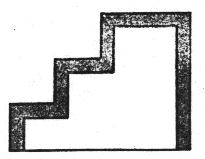
階級部角隅以盡量放大之R連接﹒ |
 |
|
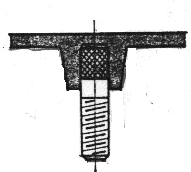
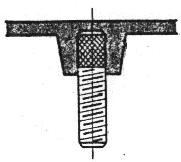
螺紋嵌入件之螺紋段避免進入於成形品中﹐使平面部不致附著材料及形成廢邊﹒ |
 |
|
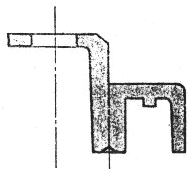
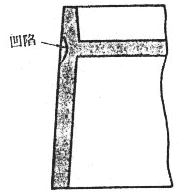
T形切面之接合面將產生凹陷﹐在心型側邊緣設置鍥入改善之﹒ |
 |
|
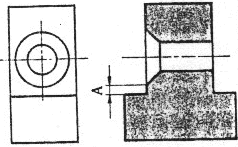
由於型模构造更改﹐避免”A”部肉厚過薄﹒ |
 |
|
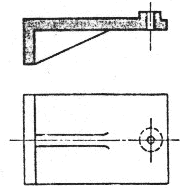
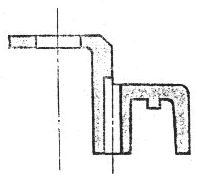
脫模時心型銷收縮力形成彎曲﹐設置凸轂以改善之﹒ |
 |
|
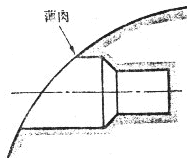
孔可在适當位置上將其鑽通﹐再者﹐預留鑽頭位點更佳﹒ |
 |
|
肉薄斷面部份容易使材料充填不足﹒ |