>一、实例说明:我们要画什么
以一款儿童直饮杯的杯体为例(仅画剖视图,作为零件图教学示例)。这是一个 PP(聚丙烯)注塑件,典型特征:
- 杯口有外翻边,用于和杯盖旋扣配合;
- 杯壁带约 1.5° 脱模斜度(注塑拔模);
- 杯底加厚,保证站立稳定;
- 外露转角全圆角,满足婴童用品安全要求。
教学用参数(非真实产品图纸,仅用于跟画练习):
| 项目 | 参数 |
|---|---|
| 杯口外径 | Ø62 mm |
| 杯底外径 | Ø56 mm |
| 杯体高度 | 120 mm |
| 壁厚 | 1.8 mm |
| 脱模斜度 | 1.5°(沿高度方向) |
| 杯口外翻边 | 外翻 3 mm,R3 圆角 |
| 杯底圆角 | 外 R4,内 R2 |
| 材料 | PP(食品接触级) |
| 图幅 | A4 横向(297×210) |
说明:以上尺寸是教学简化值,真实产品需按杯盖配合、容量(常见 300~450 mL)、脱模计算、强度校核重新设计。
二、第一步:调模板、画图框
- 打开 AutoCAD,
NEW选择你在第 1 篇存好的模板GB-A4-零件图.dwt。 - 切到
TK-图框层,REC画外框 297×210(A4 横向),内框按 GB/T 14689 留装订边 a=25,其余 c=5。 - 在右下角画标题栏(已在模板里预画好,直接改文字):
- 材料:PP
- 比例:1:1
- 单位:mm
- 图名:杯体
- 重量/热处理:留空或按实际填。
三、第二步:画对称中心线
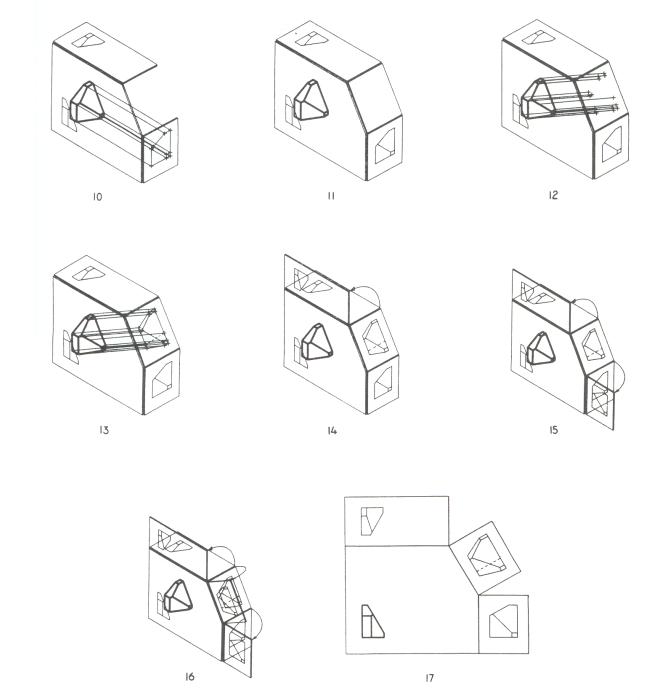
杯体是回转体,二维图上不必像箱壳那样画三视图。过轴线的全剖视图加上一条水平中心线,就能把径向尺寸(直径)和轴向尺寸(高度)同时表达清楚。这正应了投影的一条基本原则:对称件、回转件用最少的视图把形状表达完整,多余的视图只会增加读图负担。中心线既是尺寸基准,也是对称和同轴度的基准。
切到 CX-中心线 层(线型 CENTER,红色):
L画一条竖直中心线,长度约 135 mm(比杯高 120 长一些,上下各出头 5~8 mm)。- 开 F8 正交,从中心线顶端往下量,画一条水平中心线穿过杯口位置(杯口在顶部)。
- 中心线出头长度按 GB/T 4457.4 取 2~5 mm。
这是一个回转体(杯体),我们画的是过轴线的全剖视图,所以一条竖直中心线就是杯体轴线,所有轮廓关于它左右对称。
四、第三步:画外轮廓(先画一半)
切到 CS-粗实线 层,用 PL 画右半侧外轮廓(镜像再出左半)。
以中心线为 x=0,杯口顶面 y=120,杯底底面 y=0:
- 杯口右上角点:
(31, 120)(杯口外半径 31)。 - 杯口外翻边:从
(31, 120)向上翻边——先画外翻边顶面:水平向右 3 mm 到(34, 120),再向下 R3 圆角过渡到杯壁。 - 杯壁带 1.5° 拔模:从杯口外半径 31 往下 120 mm,到杯底外半径 28(56/2)。
- 用相对极坐标算:竖直 120 mm、单边收 3 mm,角度 ≈
atan(3/120) ≈ 1.43°。 - 操作:从杯口外壁点开始,关正交,输入
@120<-91.5(即竖直向下偏 1.5°)。 - 杯底:从杯底外壁点水平向内到底面外缘,倒 R4 圆角,再水平向内到底面(注意杯底内凹,这里简化为平底)。
画完右半侧,应该是一条从杯口外翻边 → 斜壁 → 杯底外角 → 杯底的闭合轮廓。
五、第四步:偏移出内壁
切回 CS-粗实线(内壁仍用粗实线,因为剖到的轮廓都是可见轮廓):
O偏移距离1.8(壁厚)。- 选择刚画好的右半外轮廓,向内侧(朝向中心线方向)点击。
- 得到内壁线。
检查壁厚:杯口处外壁半径 31,内壁应约 29.2;杯底处外壁半径 28,内壁约 26.2。因为外壁带 1.5° 拔模,内壁偏移出来也是斜的,壁厚基本均匀——这就是注塑件”均匀壁厚”的画法。
六、第五步:倒内外圆角
F回车,R设4,倒杯底外圆角(外壁与杯底交接处)。F回车,R设2,倒杯底内圆角(内壁与杯底内表面交接处)。- 注意:内圆角 R2 ≈ 外圆角 R4 − 壁厚 1.8 ≈ R2.2,取 R2。
- 杯口外翻边 R3 已经在画轮廓时做了,检查一遍。
工程上,外圆角 R 减去壁厚大致等于内圆角 R,这是”等壁厚”设计的基本原则。倒完圆角用
DI(距离查询)量一下内外壁间距,确认各处壁厚均匀。
七、第六步:做杯口外翻边细节
杯口外翻边是和杯盖旋扣配合的关键:
- 外翻边顶面厚 3 mm,高度 2 mm。
- 外翻边根部倒 R1 圆角(避免应力集中)。
- 真实杯口有螺牙,二维零件图上不画真实螺牙。螺纹按 GB/T 4459.1 简化画法:外螺纹大径画粗实线、小径画细实线(投影为圆时小径画约 3/4 圈细实线);剖视图中的内螺纹则相反——小径画粗实线、大径画细实线。本教学图不展开螺牙,简化为外翻边+一段直口即可,螺牙规格在技术要求里写明。
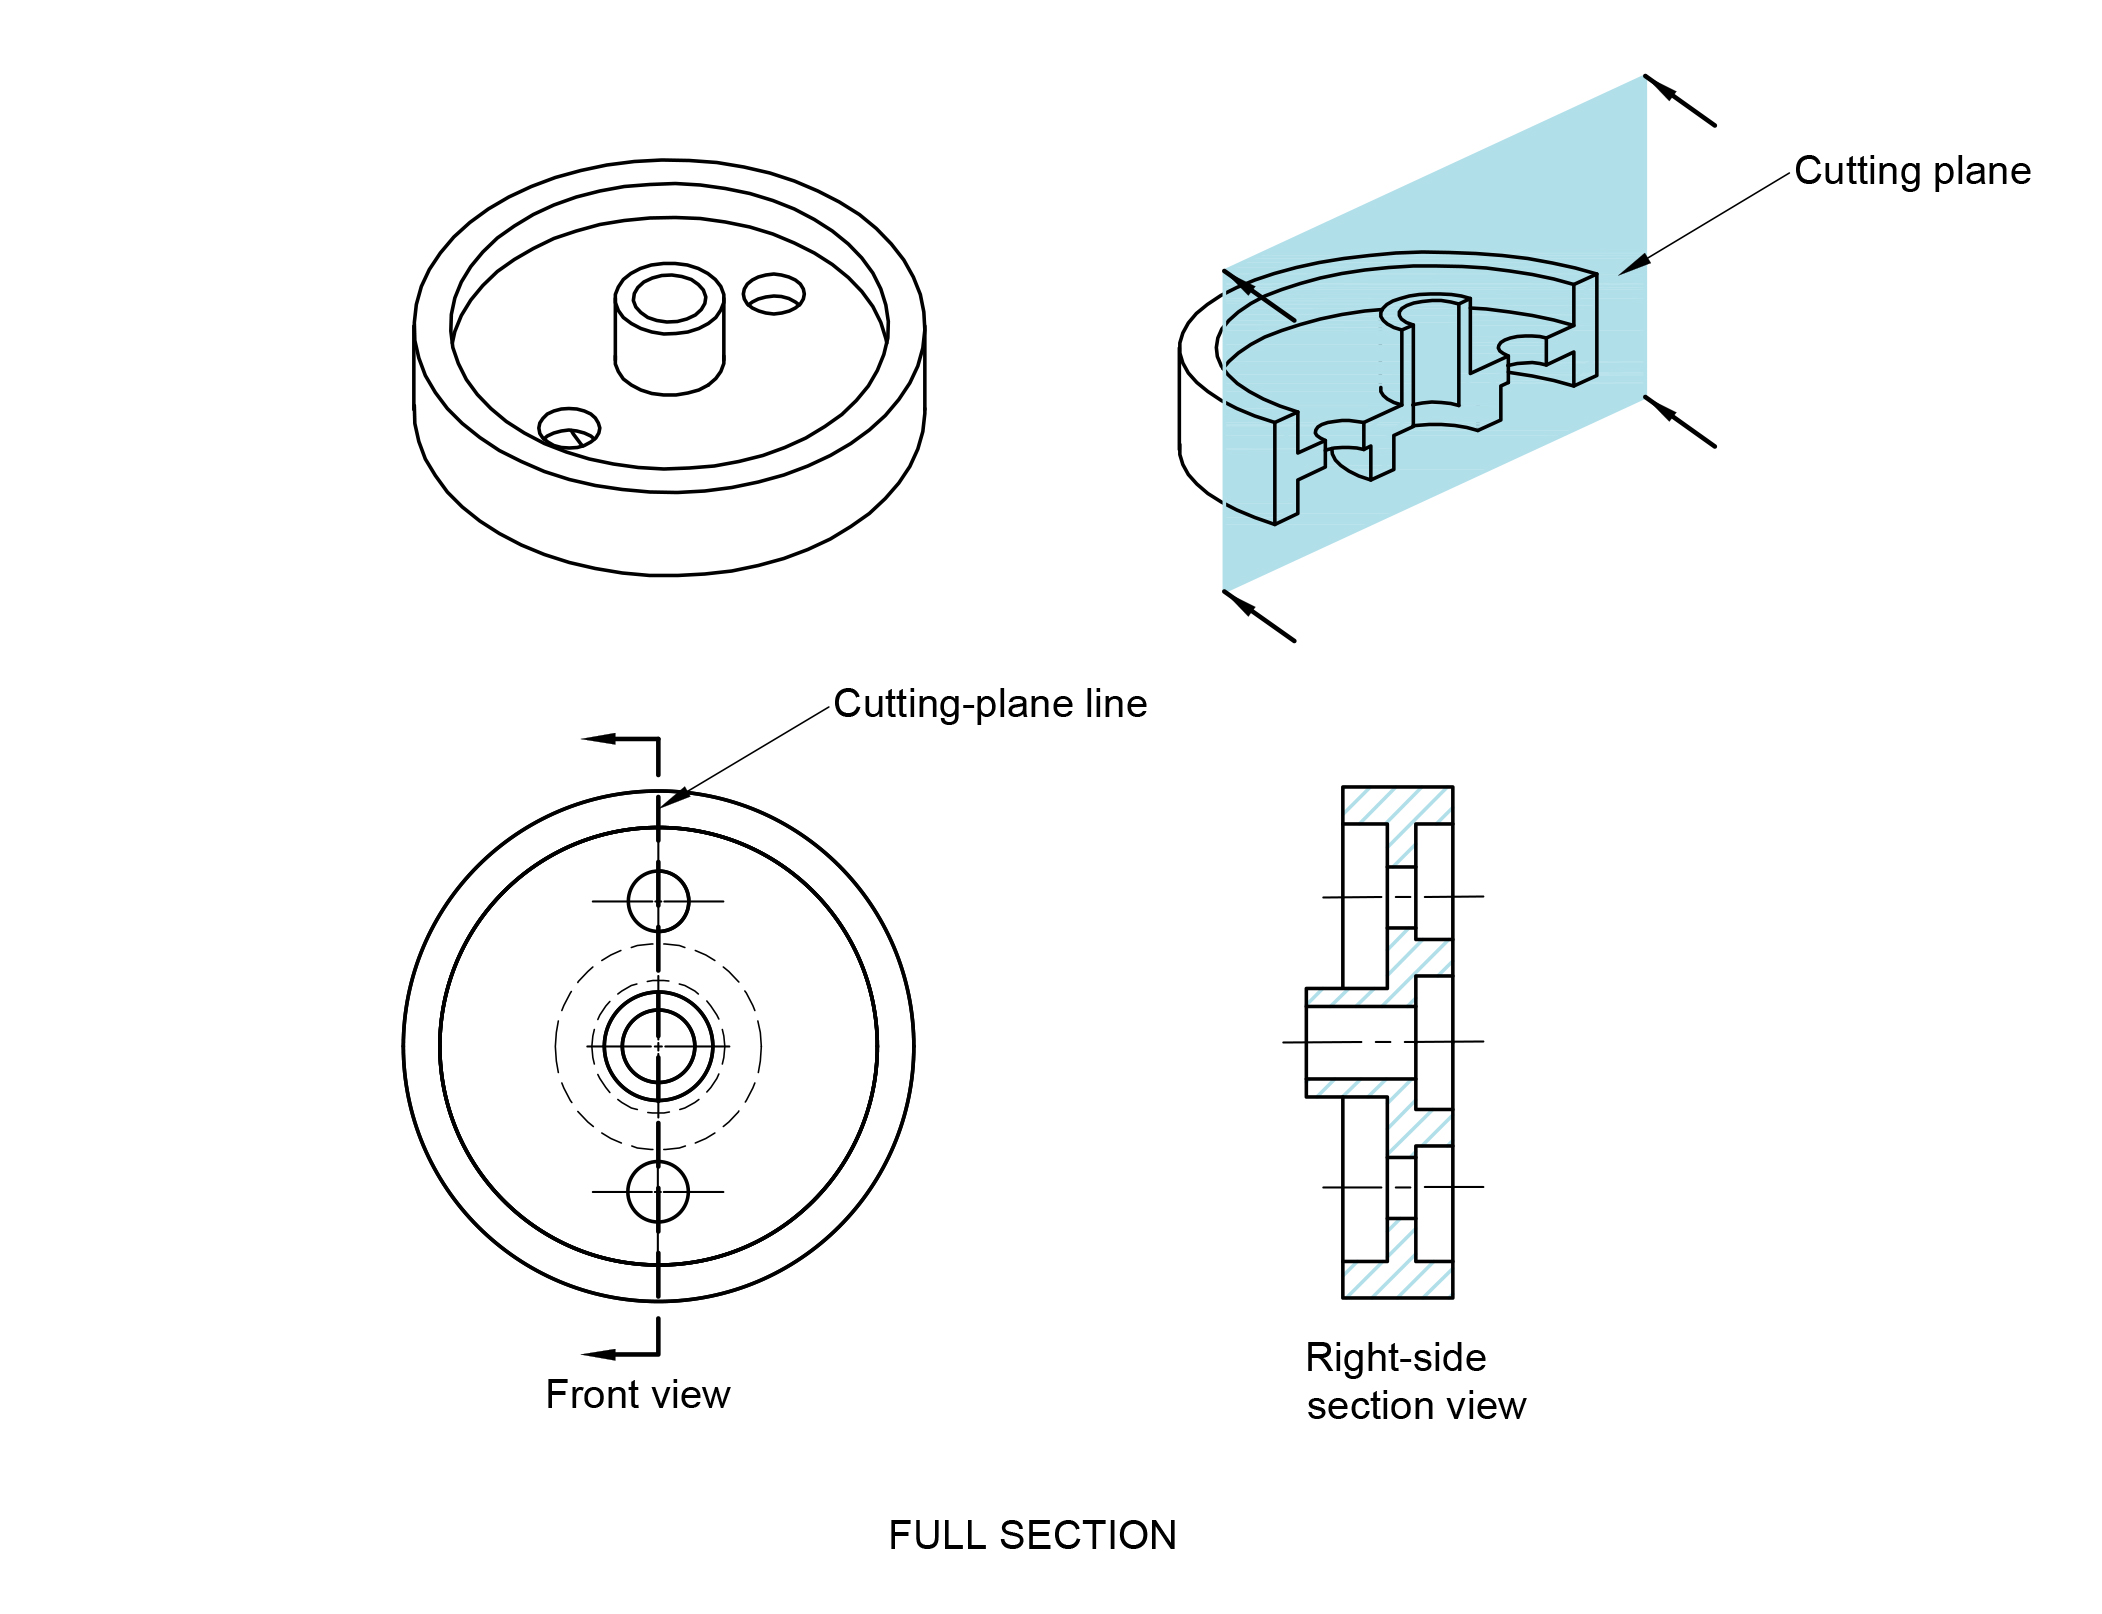
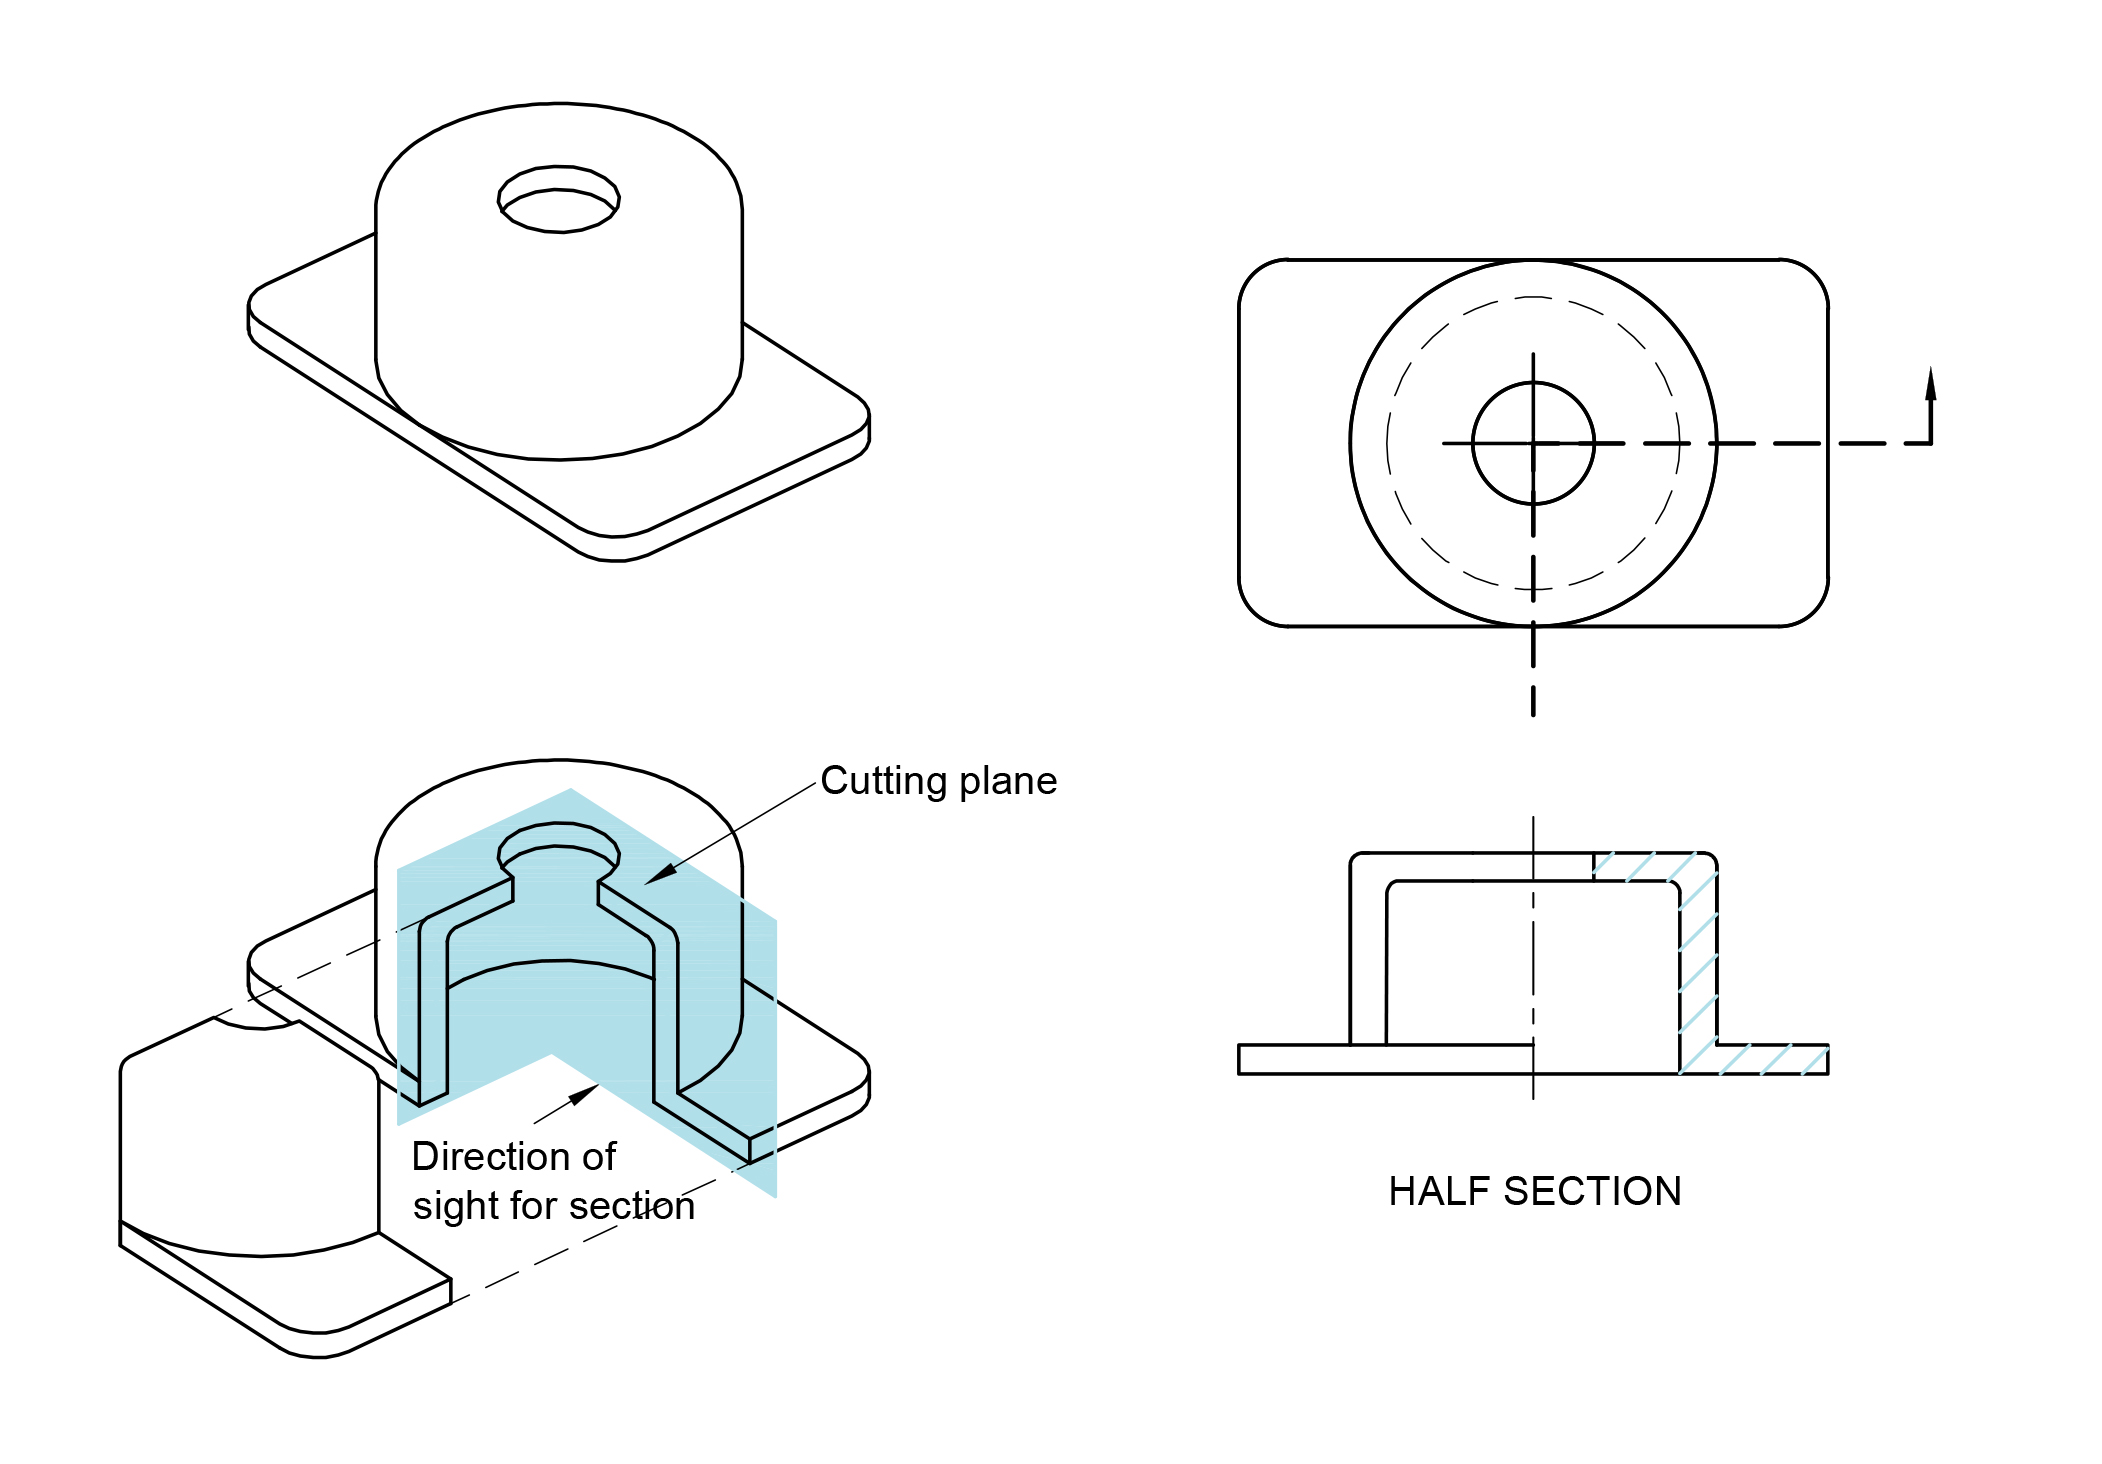
为什么这里用全剖? 杯体是中空回转件,外壁、内壁、壁厚、杯底加厚都藏在实体内部,外形图根本看不到。用一个过轴线的剖切平面把杯子“切开”,把前一半拿走,向后投影,内部结构就直接画出来了——这就是全剖视图。
选全剖而不是半剖,是因为杯体左右完全对称、又没有需要保留的外部结构要展示;剖切平面就是对称面,剖完两边对称,正好镜像出完整截面。剖到的实体部分(外壁与内壁之间、杯底)画剖面线,中间装水的空腔不画。
工程上对实心轴、肋板、薄壁这些“纵向剖切到也按不剖画”的小特征另有规定,杯体是均匀壁厚的壳体,整圈都要画剖面线。
八、第七步:镜像出左半侧
MI回车。- 框选右半侧所有轮廓(外壁、内壁、圆角、外翻边),不要选中心线。
- 镜像线第一点、第二点都点在竖直中心线上(正交打开,任意两点)。
- 不删除源对象。
现在杯体全剖面轮廓出来了:左右对称的双层壁(外壁+内壁),上下各有封闭(杯口外翻边连通内外壁,杯底连通内外壁)。
九、第八步:加剖面线
切到 HB-剖面 层:
- 命令
H(BHATCH)回车。 - 图案选
ANSI31(45° 等距细斜线,金属/塑料剖面符号)。 - 比例:A4 图、1:1 出图,剖面线间距取 3~5 mm,比例先试
3,预览不合适再调。 - 拾取点:在实体部分(外壁和内壁之间的环形区域)点一下,AutoCAD 自动检测边界。
- 确认。
剖面线不是随便填的。金属和塑料实体剖到的部分,国标规定用与水平方向成 45° 的等距细实线(AutoCAD 里就是 ANSI31),间距 3~5 mm。同一零件在不同视图上剖面线方向、间距必须一致;相邻零件的剖面线要错开方向或间距,方便区分。塑料件截面如果不需要强调材料,也可简化为空白,但水杯图我们按规范画上。
注意:杯口外翻边、杯底都是实体,要填剖面线;中间空腔(装水的地方)不填。如果你的轮廓没封闭好,填充会漏——回到
PL检查轮廓是否闭合。
十、第九步:标注(本篇点到为止,第 5 篇细讲)
切到 BZ-标注 层:
- 外形尺寸:杯口 Ø62、杯底 Ø56、总高 120。
- 壁厚:在剖面壁上引出标注”t=1.8″。
- 圆角:杯底外 R4、内 R2、外翻边 R3。
- 脱模斜度:用角度标注 1.5°。
- 技术要求(
WZ-文字层,5 mm 字高):
- 未注圆角 R1~R2;
- 未注壁厚 1.8;
- 材料 PP,食品接触级;
- 表面无飞边、无缩痕。
十一、儿童耐用品设计的几个工程提醒
- 壁厚均匀:除杯底加厚外,其余壁厚尽量一致,避免缩痕、真空泡。杯底加厚处要做渐变过渡,不要突变。
- 脱模斜度:外表面 1.5°、内表面可略大(2°),因为塑料冷却包紧型芯。
- 圆角:所有手能摸到的边缘 R≥1(EN 71 对可触及边缘有要求),转角处圆角既是安全要求也是熔体流动要求。
- 不要在二维图上画真实螺牙:用简化画法,在技术要求或明细栏里写清楚规格。
- 剖面方向:我们画的是沿轴线全剖,对称件剖一半即可,但因为杯体是回转体,画全剖更直观展示壁厚。
十二、本篇小结
- 调模板 → 画图框 → 画中心线。
PL画半侧外轮廓,O偏移壁厚。F倒内外圆角,内外圆角差一个壁厚。MI镜像出全轮廓。H填 ANSI31 剖面线。- 标注外形、壁厚、圆角、角度,写技术要求。
跟着画一遍,你会发现注塑件二维图的核心不是”画得多漂亮”,而是壁厚、拔模、圆角这三件事表达清楚。
致谢与素材来源
本文剖视图原理与剖面线规范部分参考并改写自:
- Corradi Dell’Acqua, E. & Mohammadi, J. (2025). Introduction to Engineering Drawing and Design (Module C, Section Views). Illinois Institute of Technology. https://commons.libretexts.org/book/eng-116887 ,采用 CC BY 4.0 许可(https://creativecommons.org/licenses/by/4.0/)。
- Craig, L. (2022). Module 03: Orthographic Views, Dimensioning, and Section Views. ENTC 2170, East Tennessee State University. https://dc.etsu.edu/entc-2170-oer/3/ ,采用 CC BY 4.0 许可。
改动说明:原文为英文,已翻译改写为中文;杯体尺寸(Ø62/Ø56/高120/t=1.8 等)按本站教学实例设定,未改变原图的工程含义。
标准与出处
- GB/T 4458.6—2002《机械制图 图样画法 剖视图和断面图》:全剖视图的画法与标注规则。来源:全国标准信息公共服务平台 std.samr.gov.cn,状态现行。
- GB/T 4457.5—2013《机械制图 剖面区域的表示法》:金属/塑料剖面符号(ANSI31 类 45° 斜线)。来源:std.samr.gov.cn,状态现行。
- GB/T 14689—2008《技术制图 图纸幅面和格式》:A4 图幅 210×297、装订边 a=25。来源:std.samr.gov.cn。
- 螺纹简化画法参考 GB/T 4459.1《机械制图 螺纹及螺纹紧固件表示法》(本篇仅提及,未展开)。
- 婴童用品可触及边缘/尖端安全要求参考 EN 71-1《玩具安全 第1部分:机械物理性能》(具体限值以最新版标准原文为准,本篇不展开数值)。
- 注塑件壁厚均匀、脱模斜度、圆角设计原则为塑料模具设计通用工程经验,具体拔模斜度需按材料(PP/ABS/TRITAN 等)、表面要求、模具结构计算确定。