注塑塑料件的设计自由度很大,但「能画出来」和「能稳定量产」之间隔着一整套工艺约束。本文完整整理自杜邦(DuPont)工程聚合物部门的培训资料《Plastic Parts Design Guide(塑料零件设计指南)》,除封面与结尾页外逐页收录(第 2~47 页,共 46 图示),按原资料顺序分为十二个主题,供结构设计时快速对照。
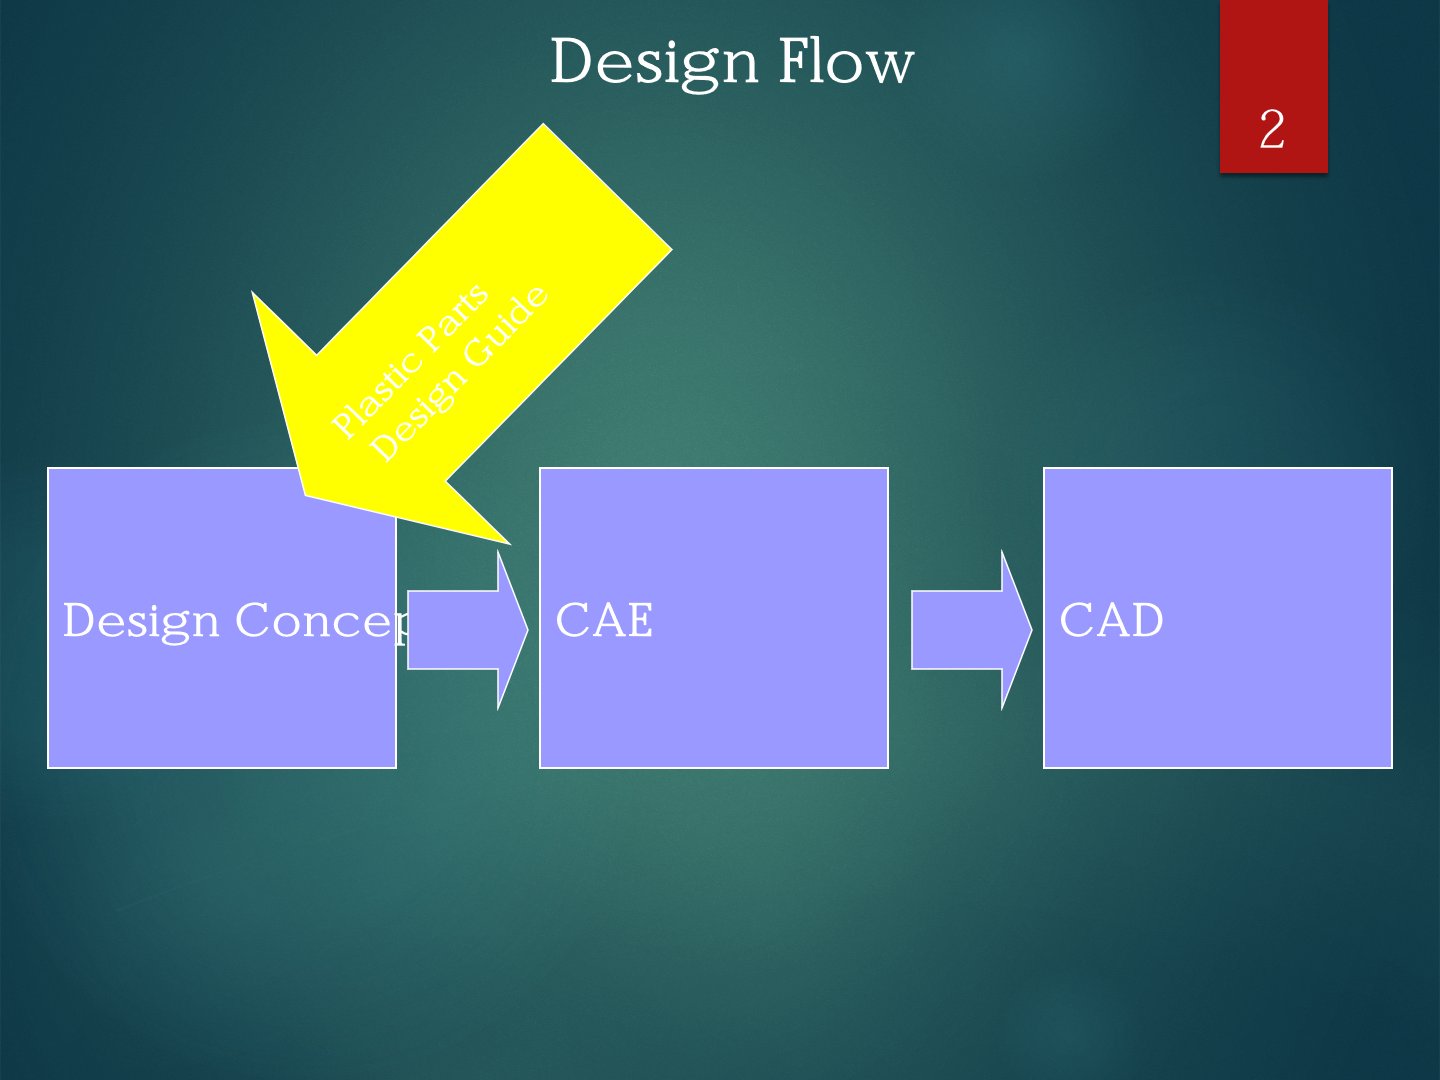
一、设计流程:概念阶段就把 CAE 前置
资料开篇给出一条简洁的路线:设计概念(Design Concept)→ CAE 分析 → CAD 详细设计。它的含义不在流程图本身,而是强调在概念设计阶段就应借助 CAE(如模流分析)验证方案,而不是等 3D 建模完成后再补分析。塑料件的多数致命缺陷——缩痕、翘曲、熔接线位置不佳——在概念阶段就已经被壁厚与浇口布置决定了。
二、典型壁厚:通用件 1~3 mm
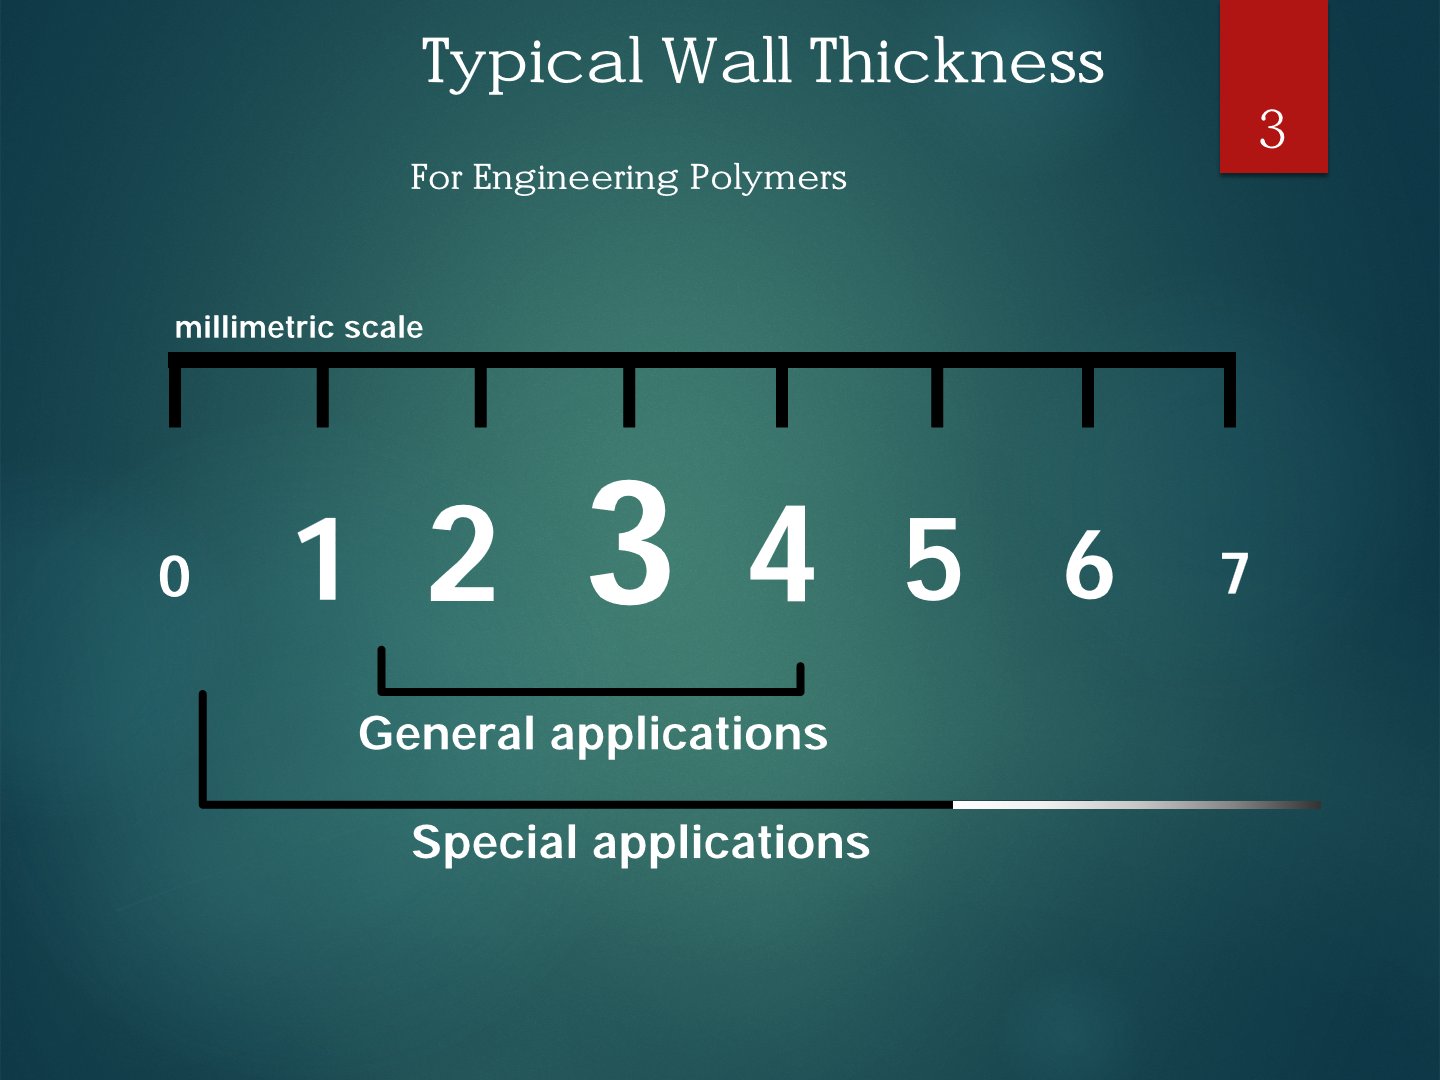
对工程塑料而言,一般应用的建议壁厚是 1~3 mm;特殊应用可以更薄或更厚,资料给出的范围覆盖 0~7 mm。壁厚是塑料件设计的第一参数——它一旦确定,收缩量、冷却时间、缩痕风险、所需锁模力基本都随之确定。后面各节的多数问题,根源都可以追溯到壁厚及其分布。
三、浇口位置:强度与收缩的「总开关」
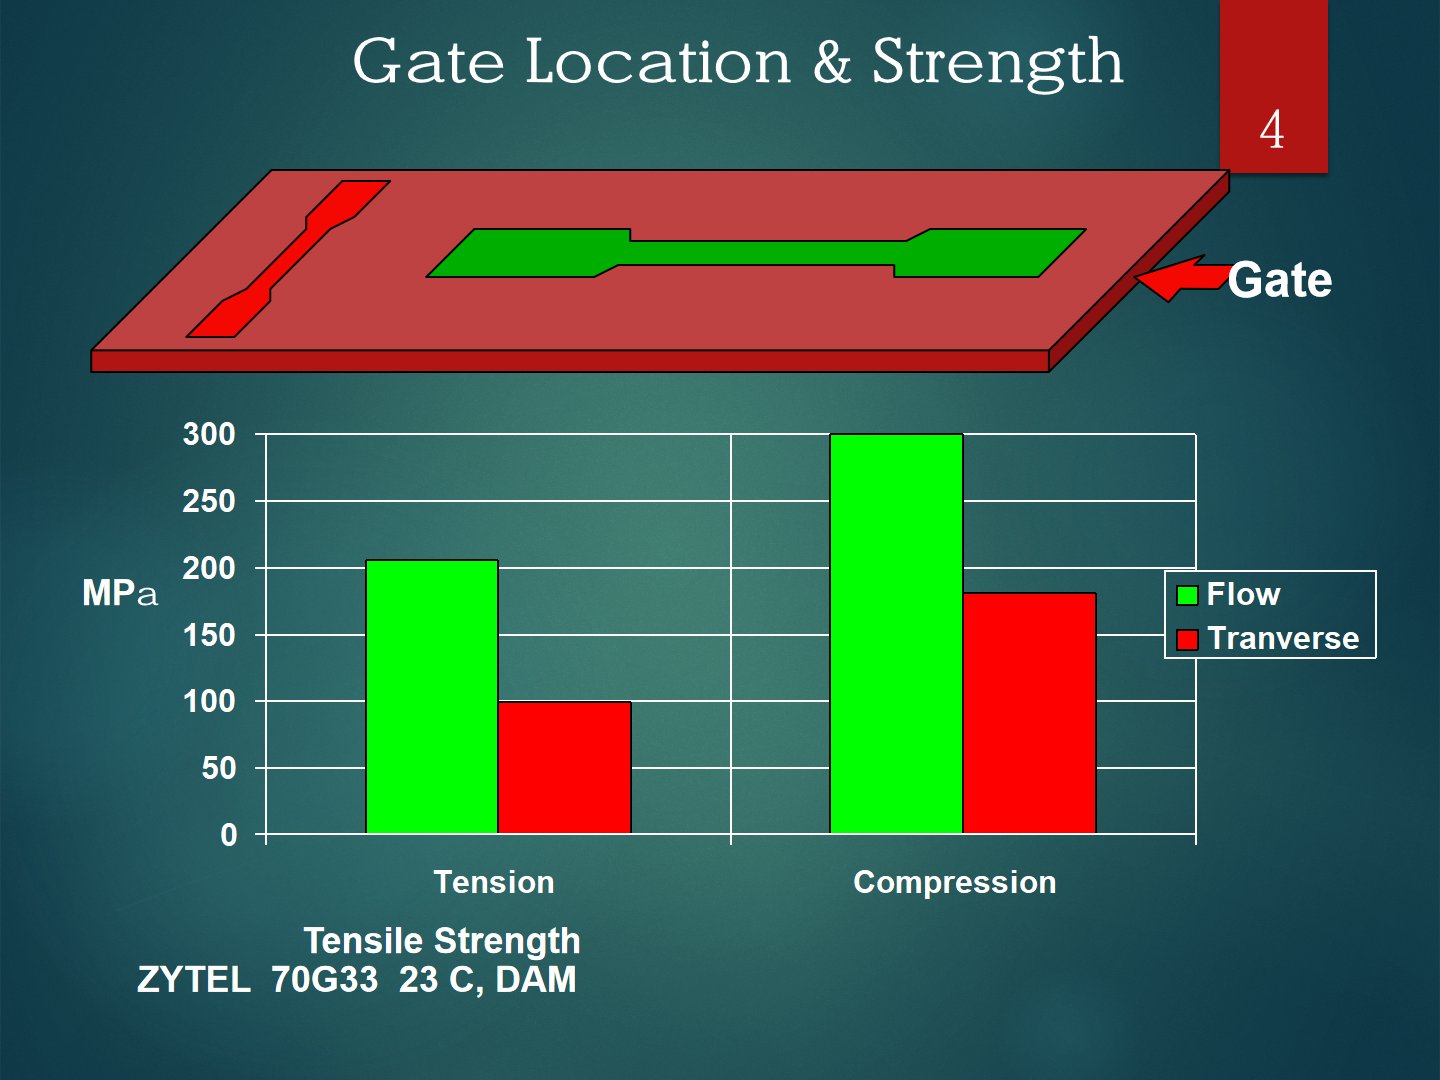
浇口位置决定熔体流动方向,流动造成分子链与填料的取向,取向又造成收缩和力学性能的各向异性。资料首先以 ZYTEL 70G33(PA66-GF33,23°C 干态)说明取向对强度的影响:流动方向的拉伸强度约 207 MPa,横向只有约 100 MPa;压缩强度同样相差近一倍(约 300 对 183 MPa)。受力方向与流动取向的关系,是强度设计必须核对的一项。
浇口在一侧的圆盘件中,材料从浇口呈扇形辐射流动,分子与纤维沿流动方向排列:
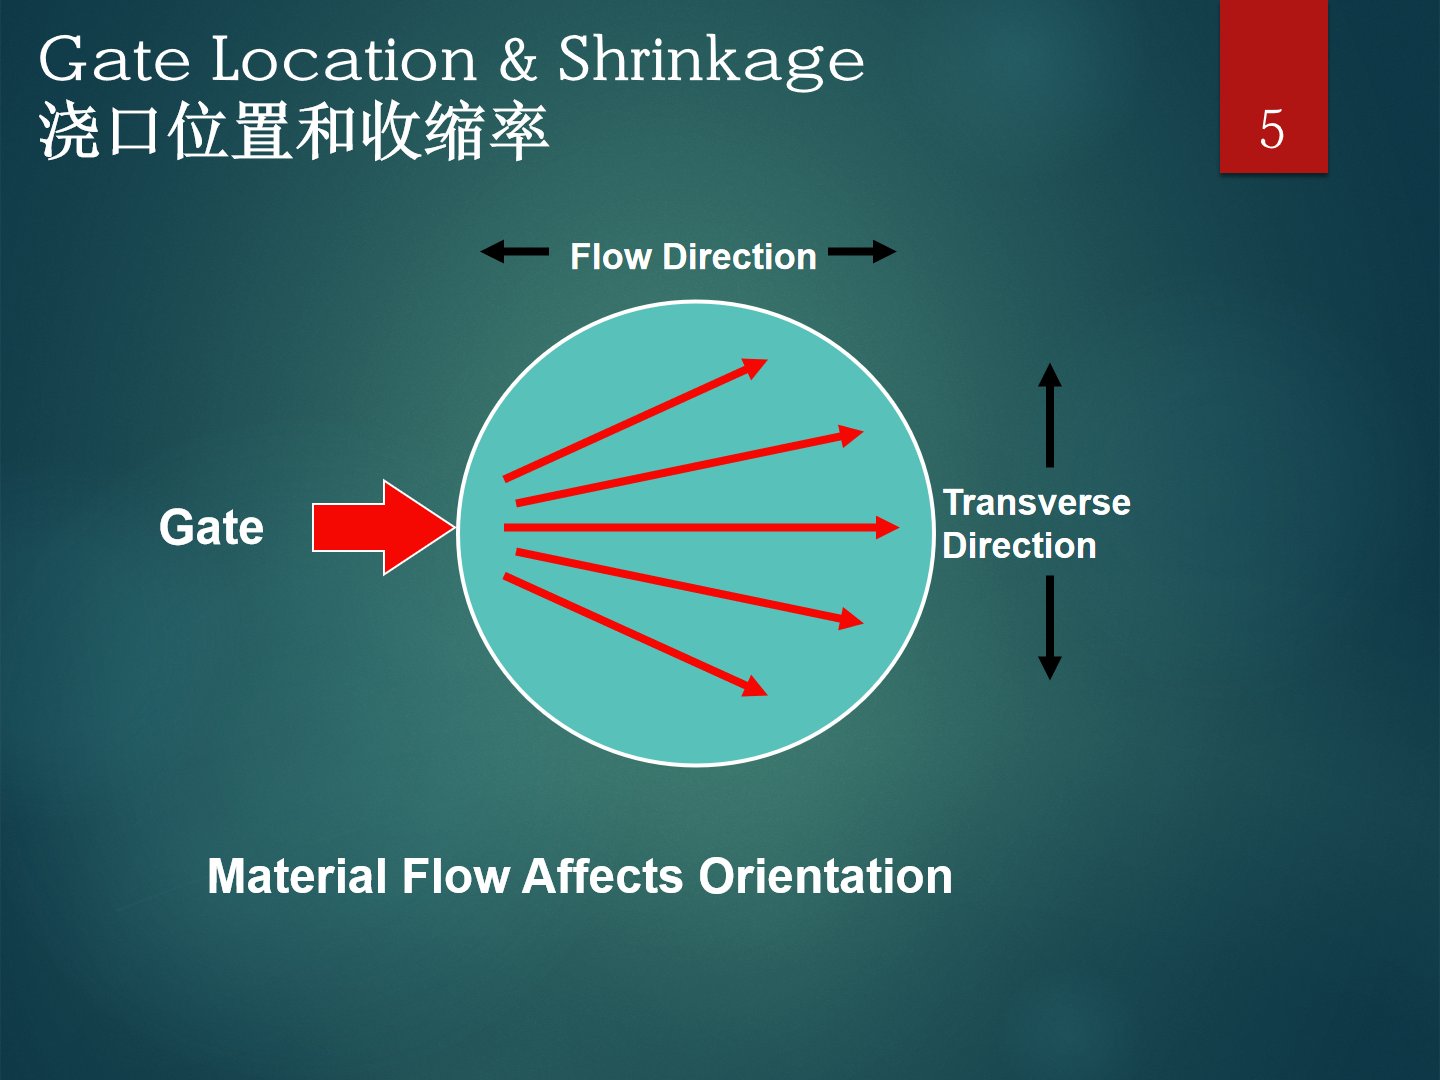
三类材料的收缩规律明显不同:
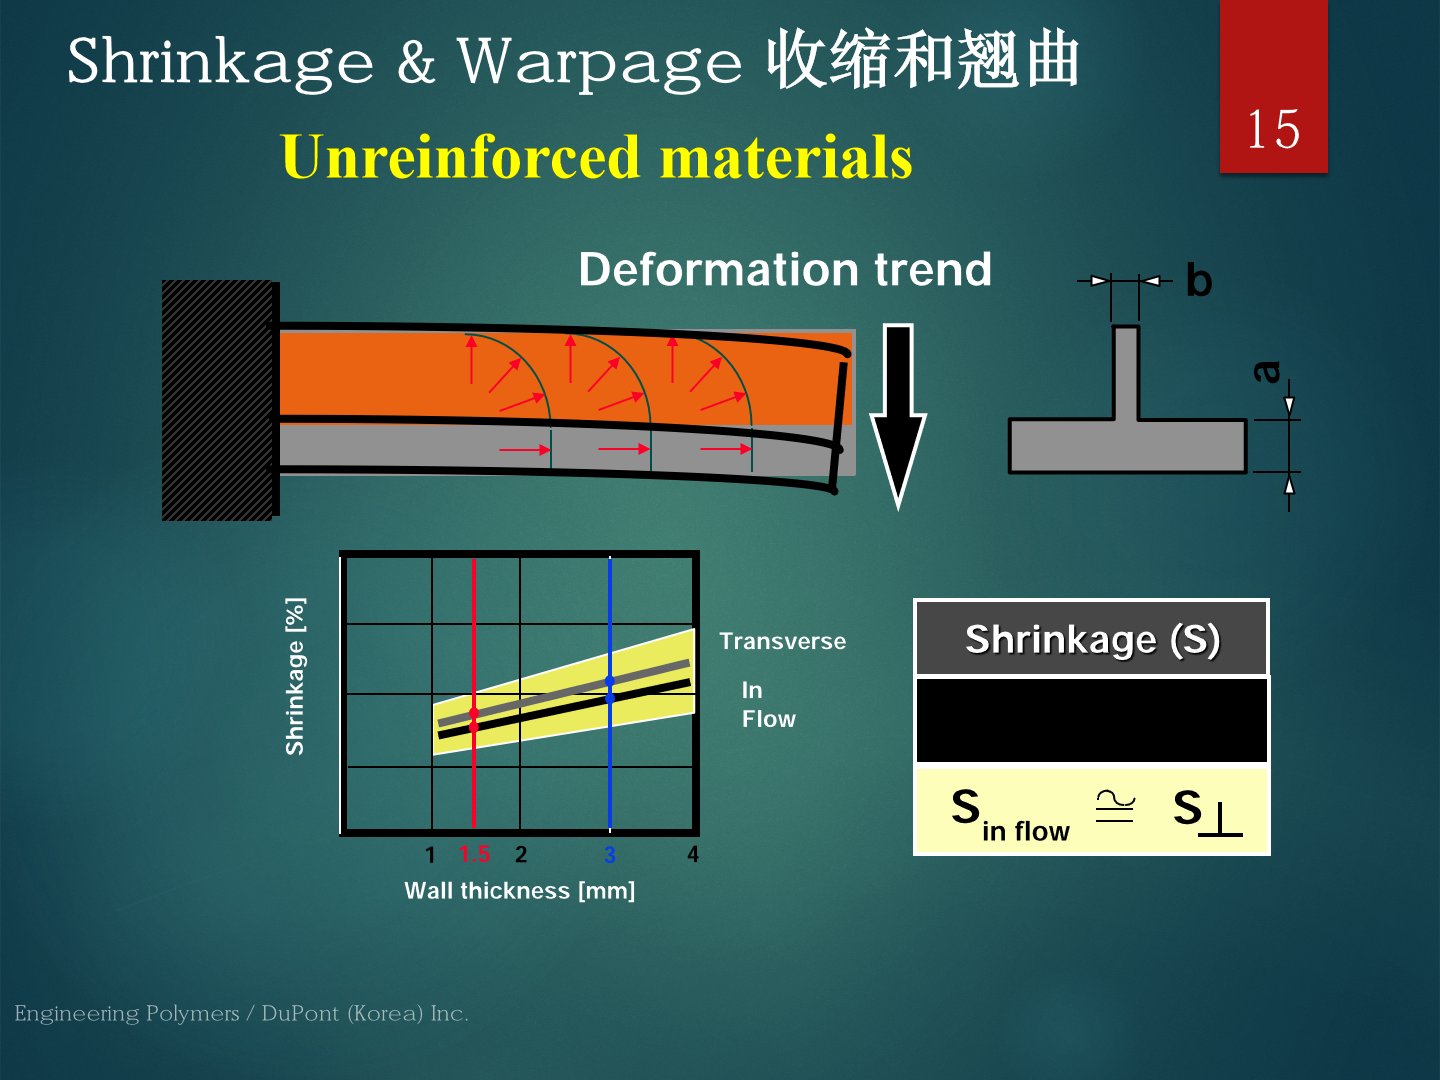
- 未增强材料:分子沿流动方向取向,流动方向收缩更大(图 5);
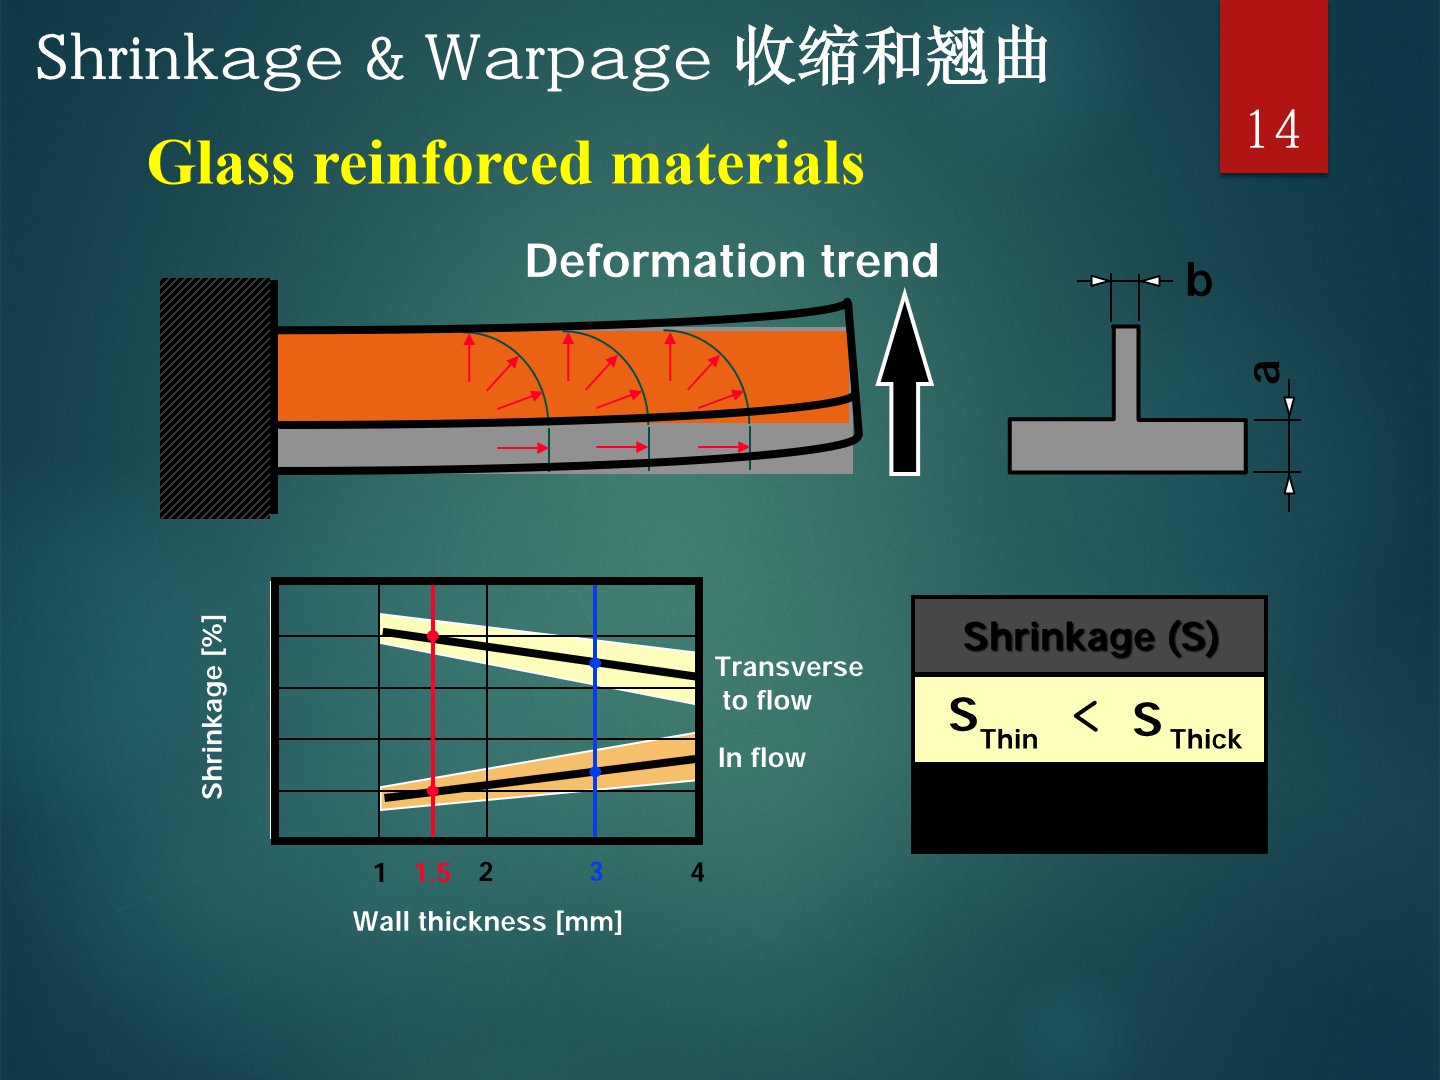
- 玻纤增强材料:玻璃纤维沿流动方向排列,抵抗该方向收缩,结果是流动方向收缩被抑制、横向收缩显著增大,两向差在三类材料中最大,翘曲倾向也最强(图 6);
- 矿物增强材料:矿物填料近似等轴,对各方向收缩的抑制更均匀,翘曲倾向最小(图 7)。
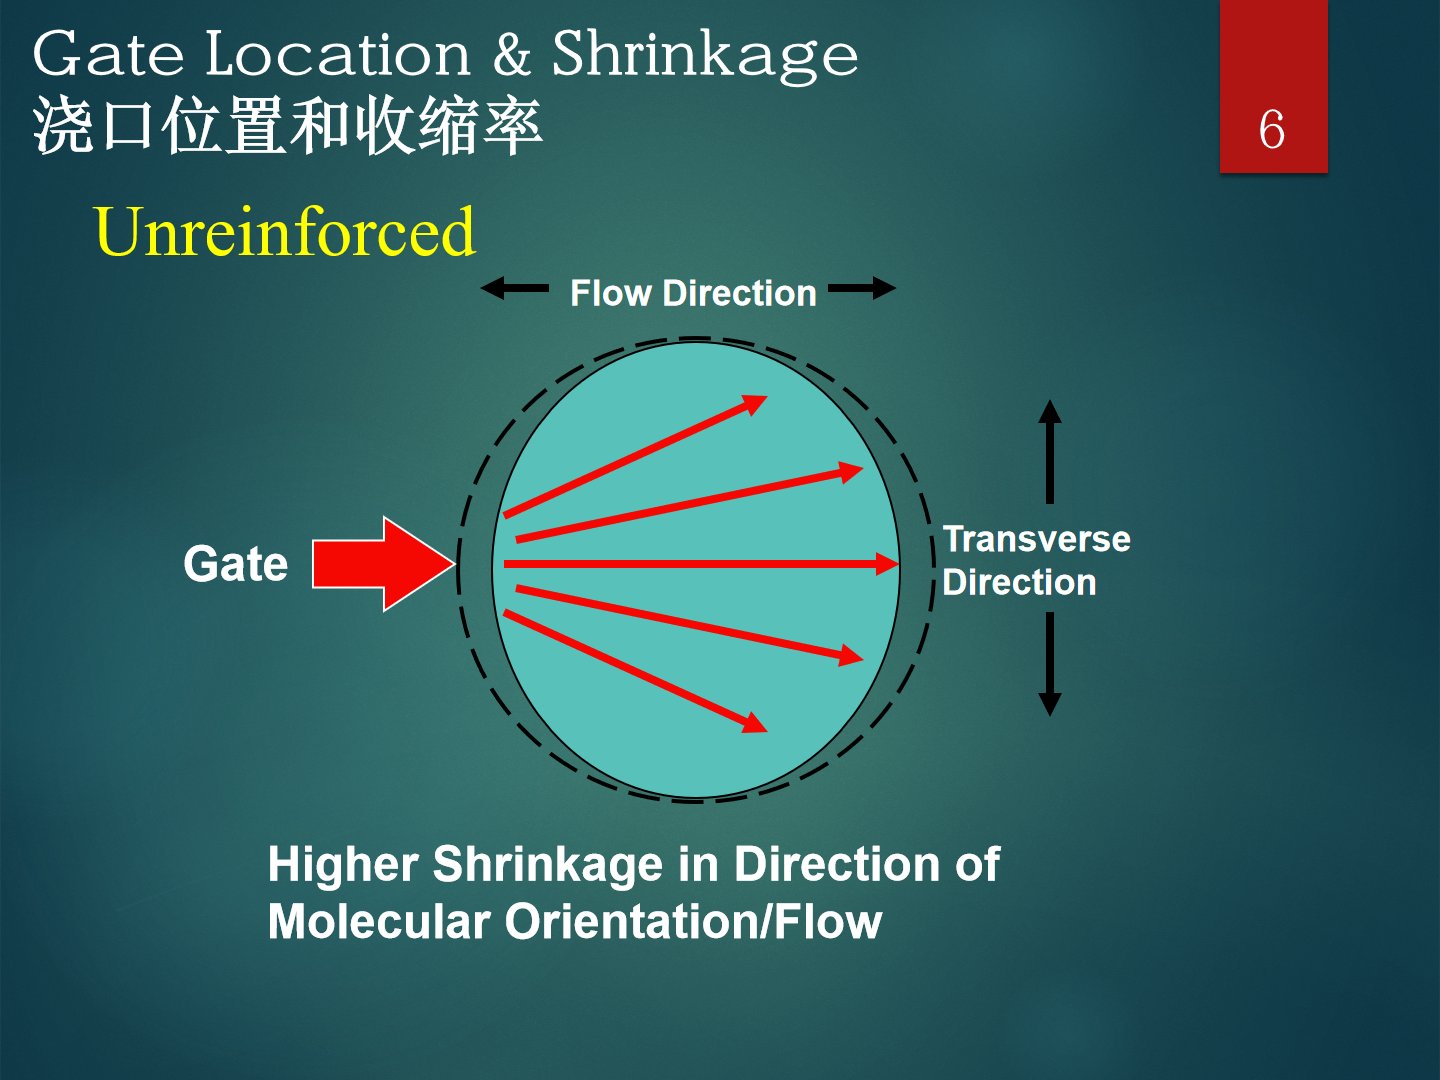
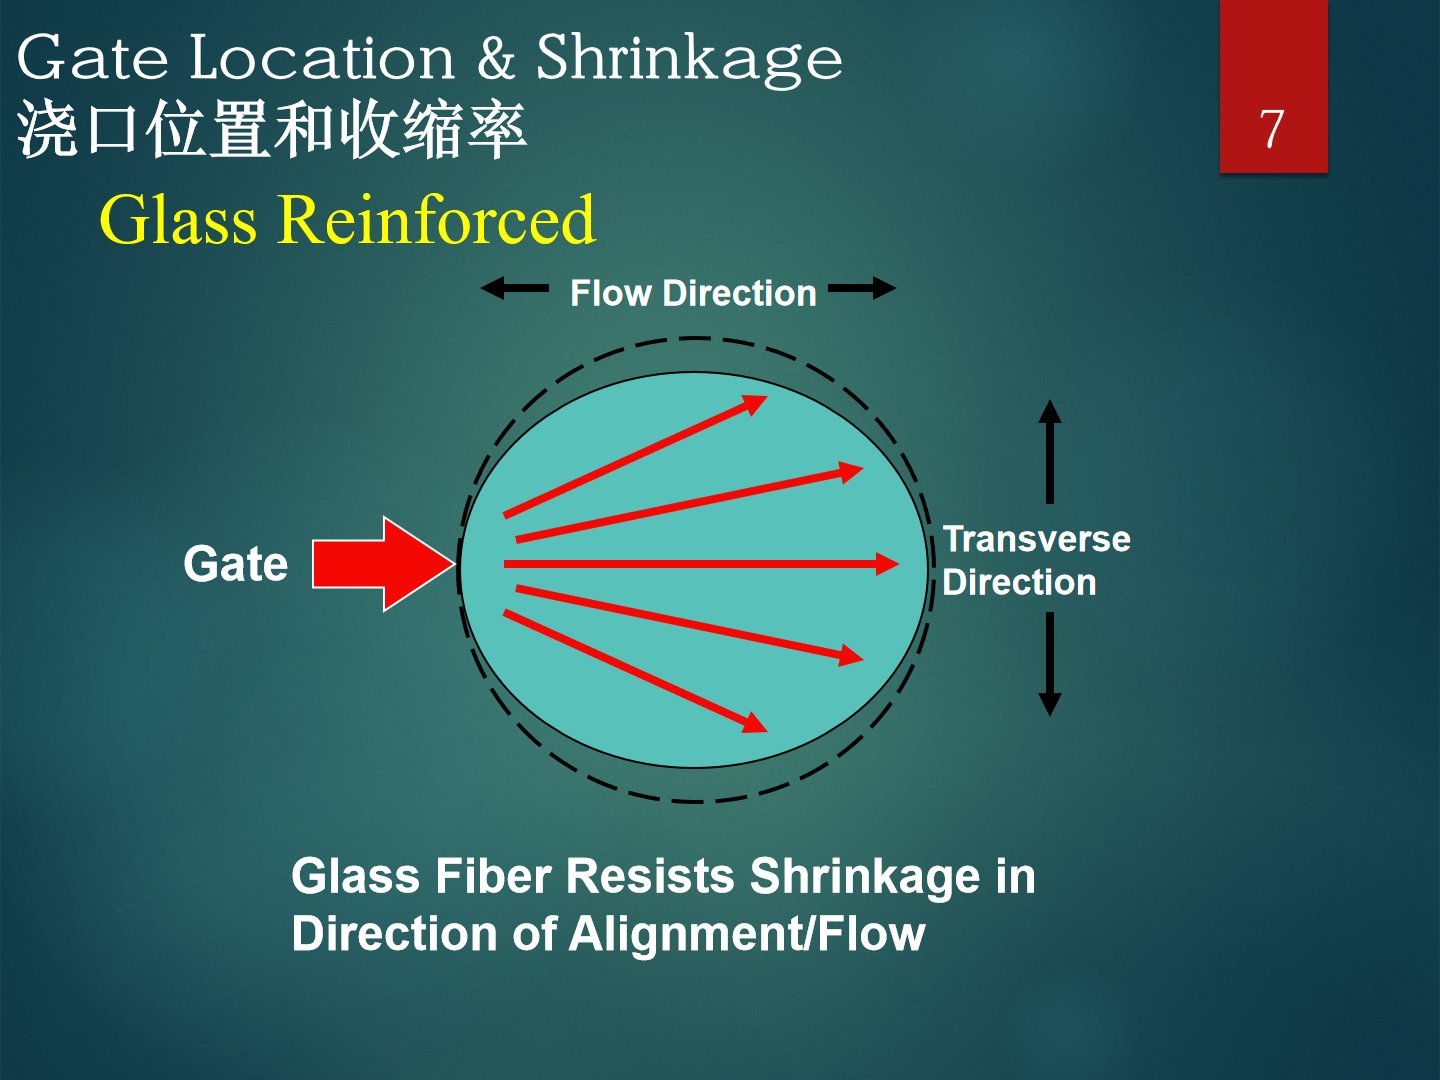
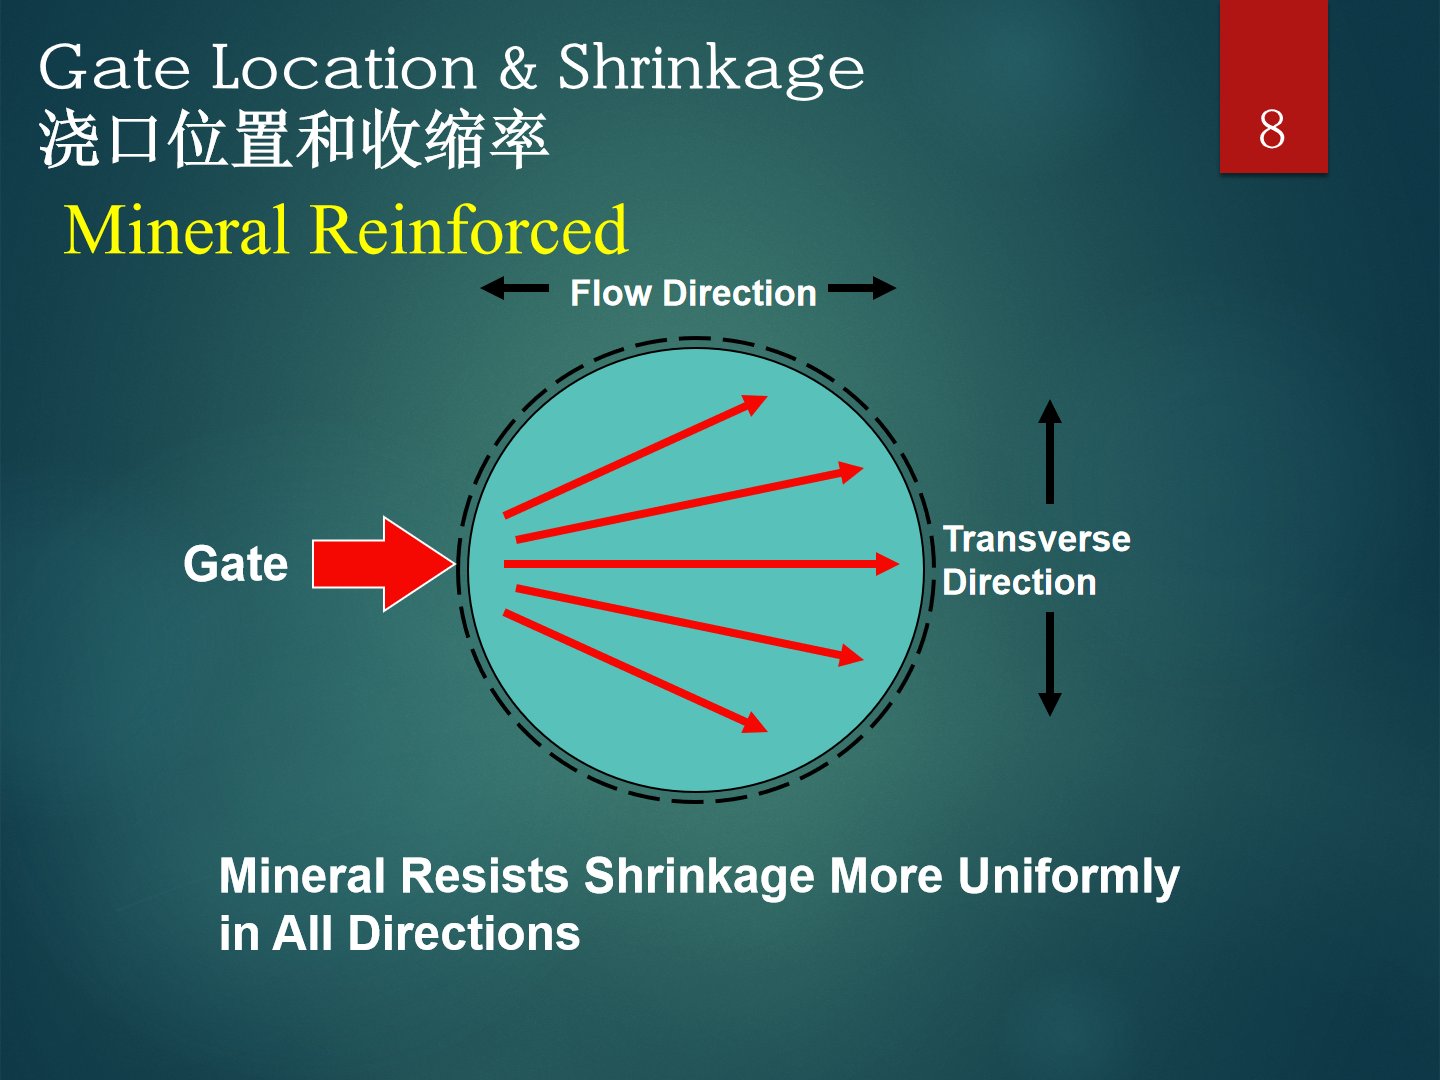
四、收缩与翘曲:机理与「板 + 筋」案例
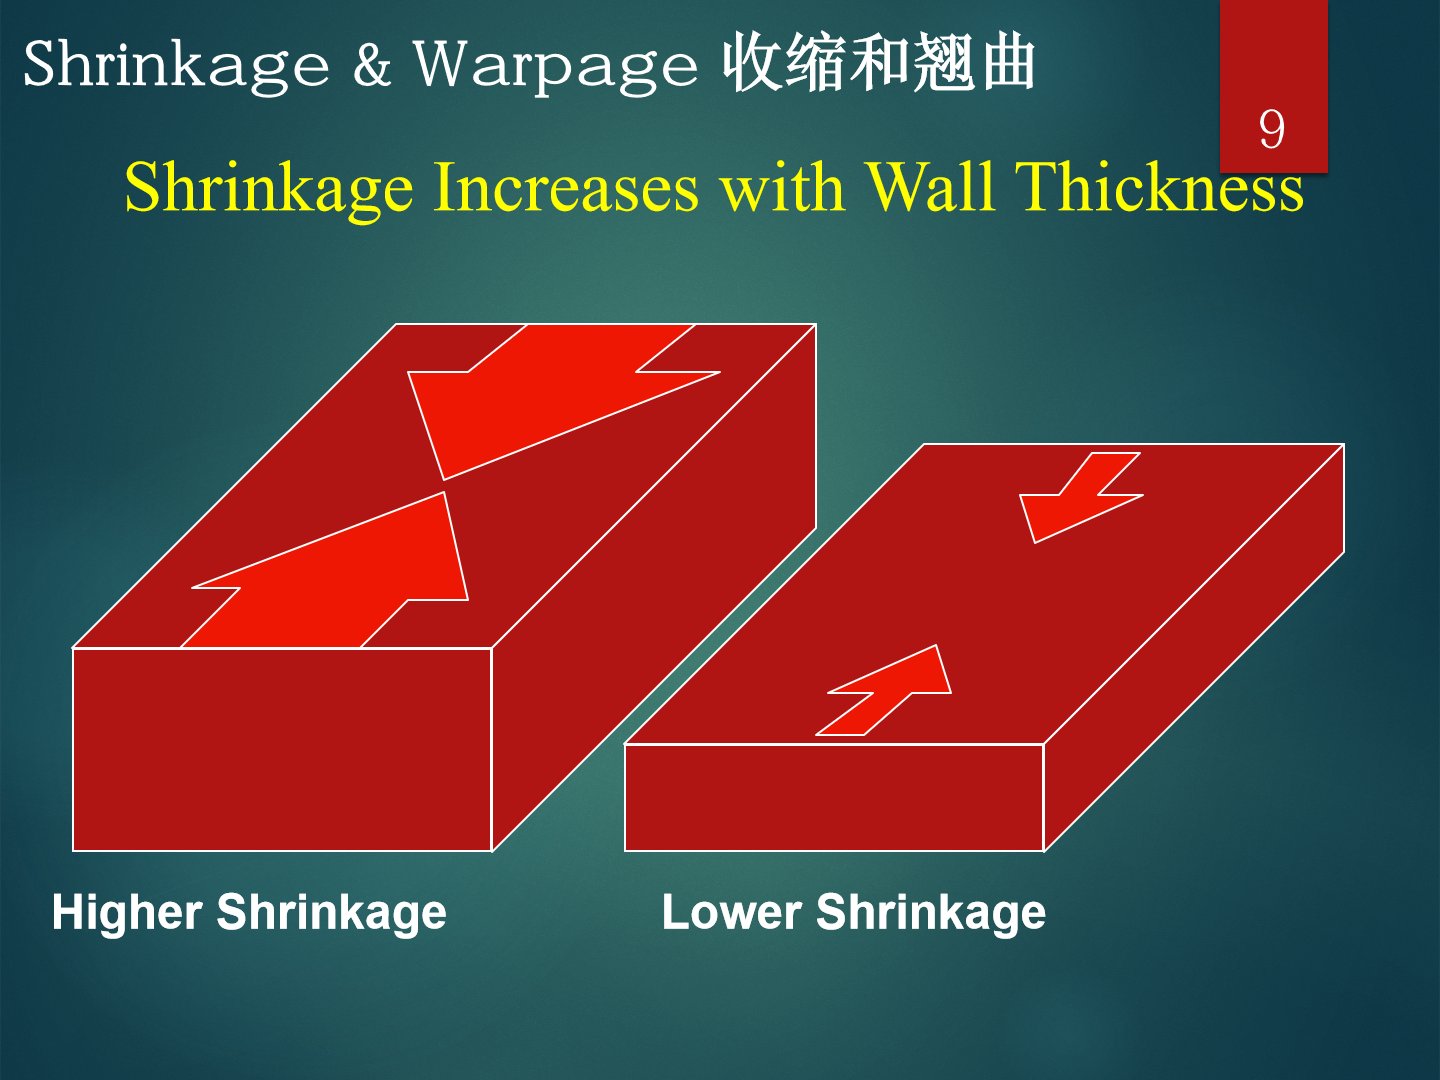
第一条基本规律:壁厚越大,收缩越大。厚壁区域冷却慢、收缩量大,是缩痕和内部空洞的温床。
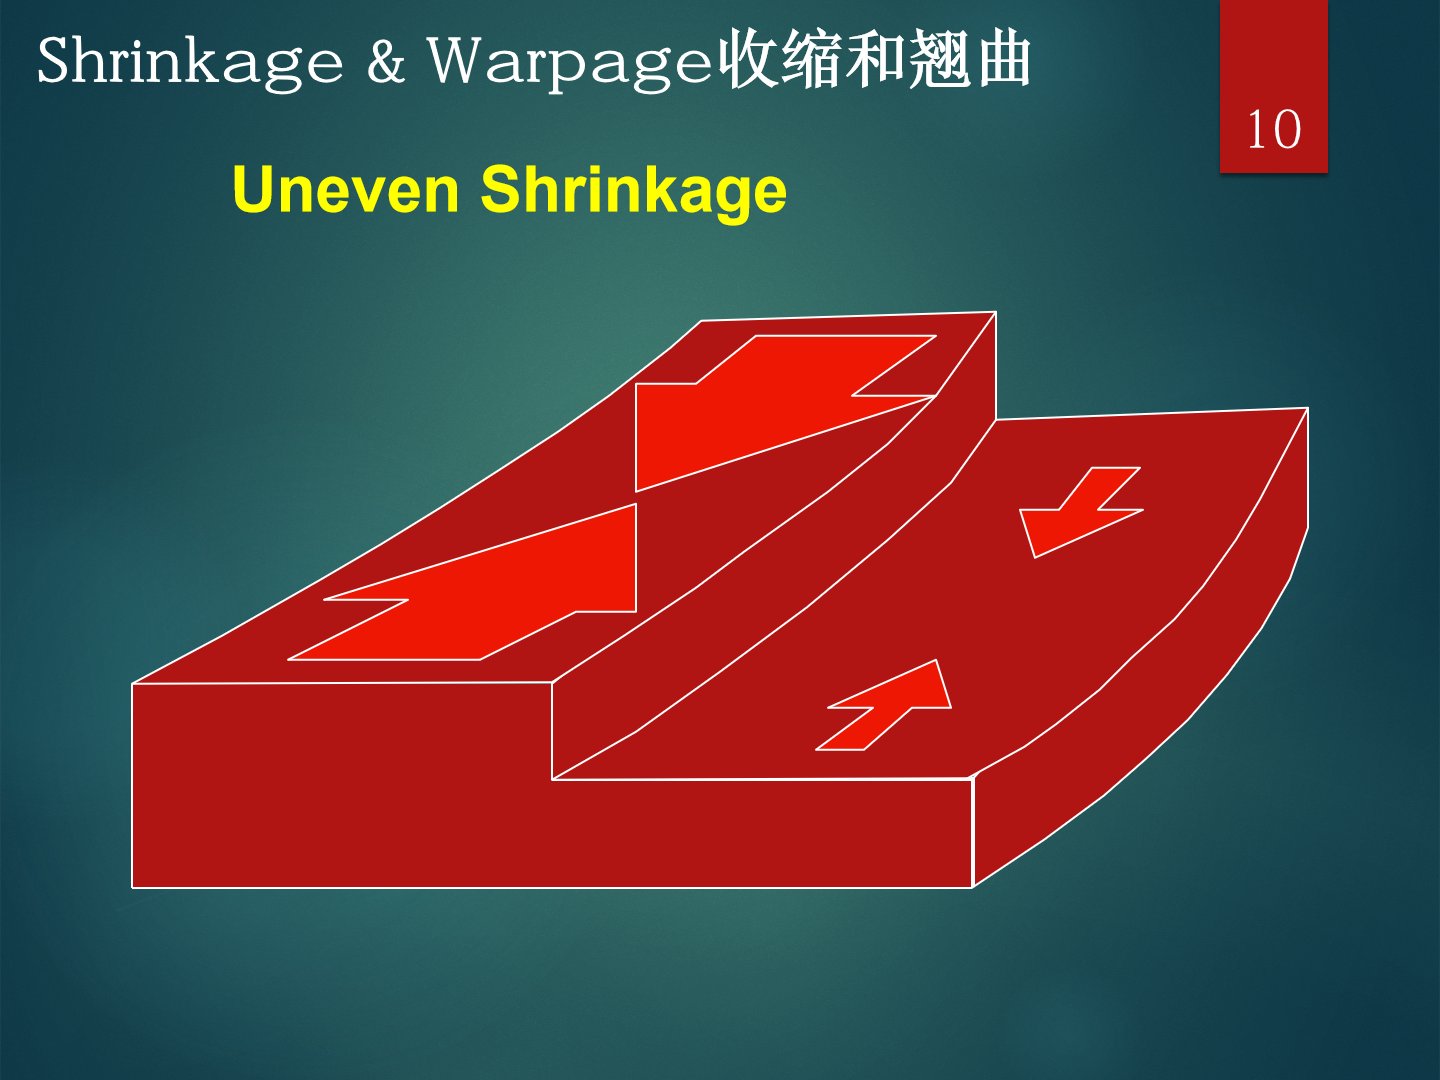
更麻烦的不是收缩本身,而是不均匀收缩:厚薄台阶两侧收缩量不同,制件会向收缩小(厚)的一侧弯曲。
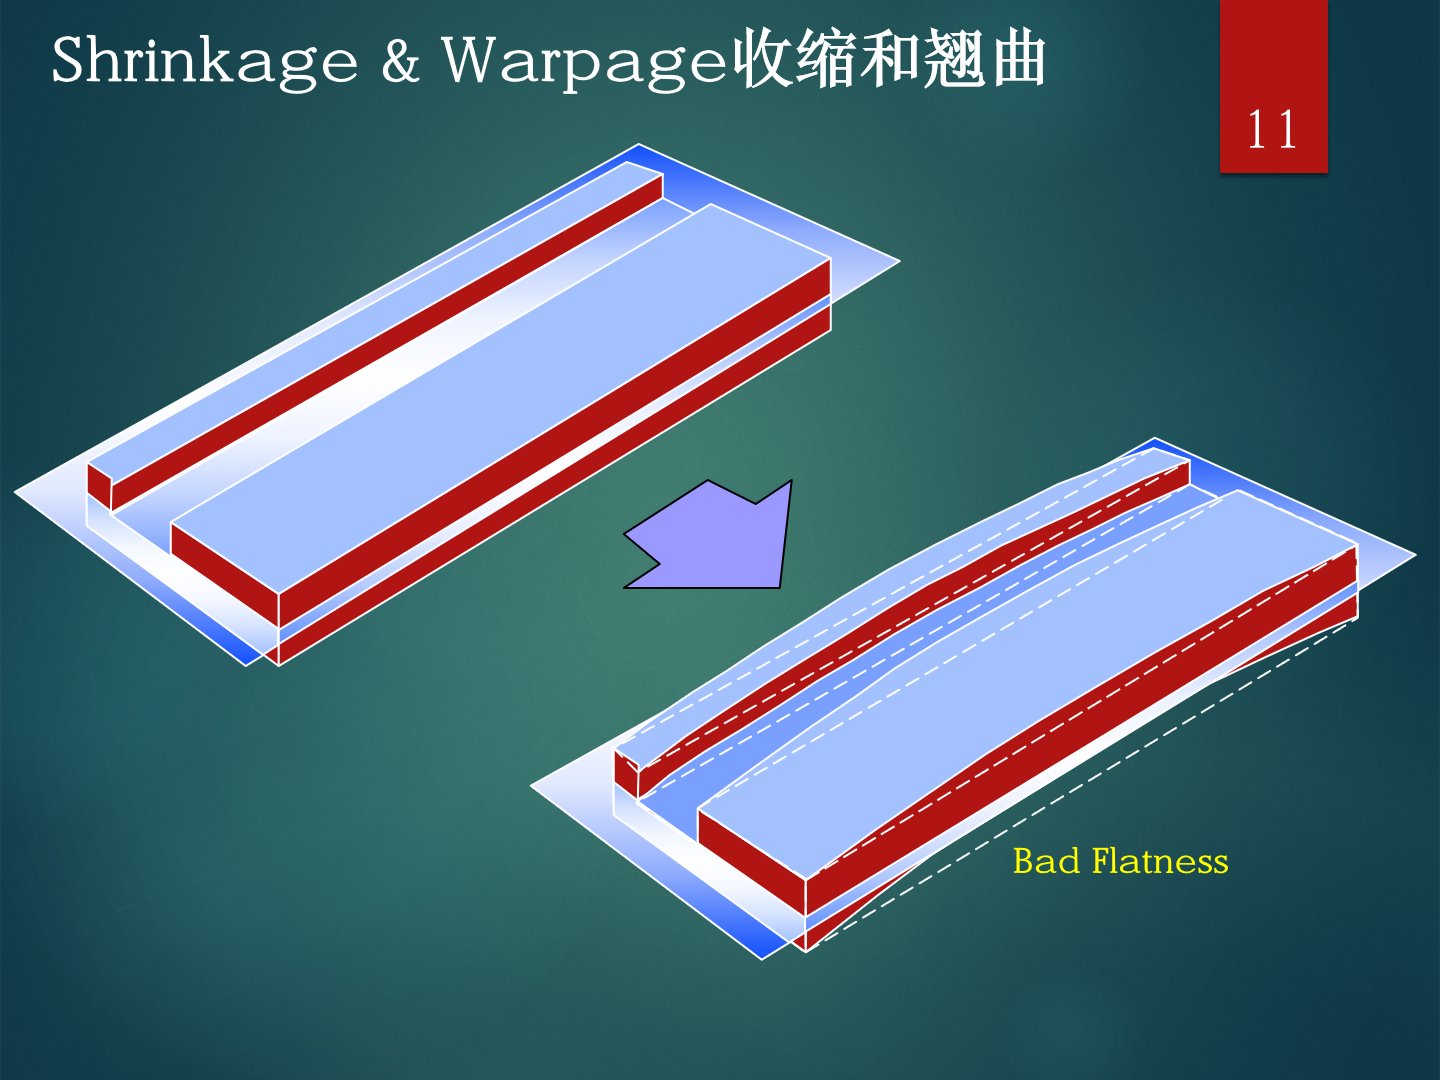
落在平面度上,就是「Bad Flatness」——带筋平板冷却后偏离理想平面(下图白色基准面):
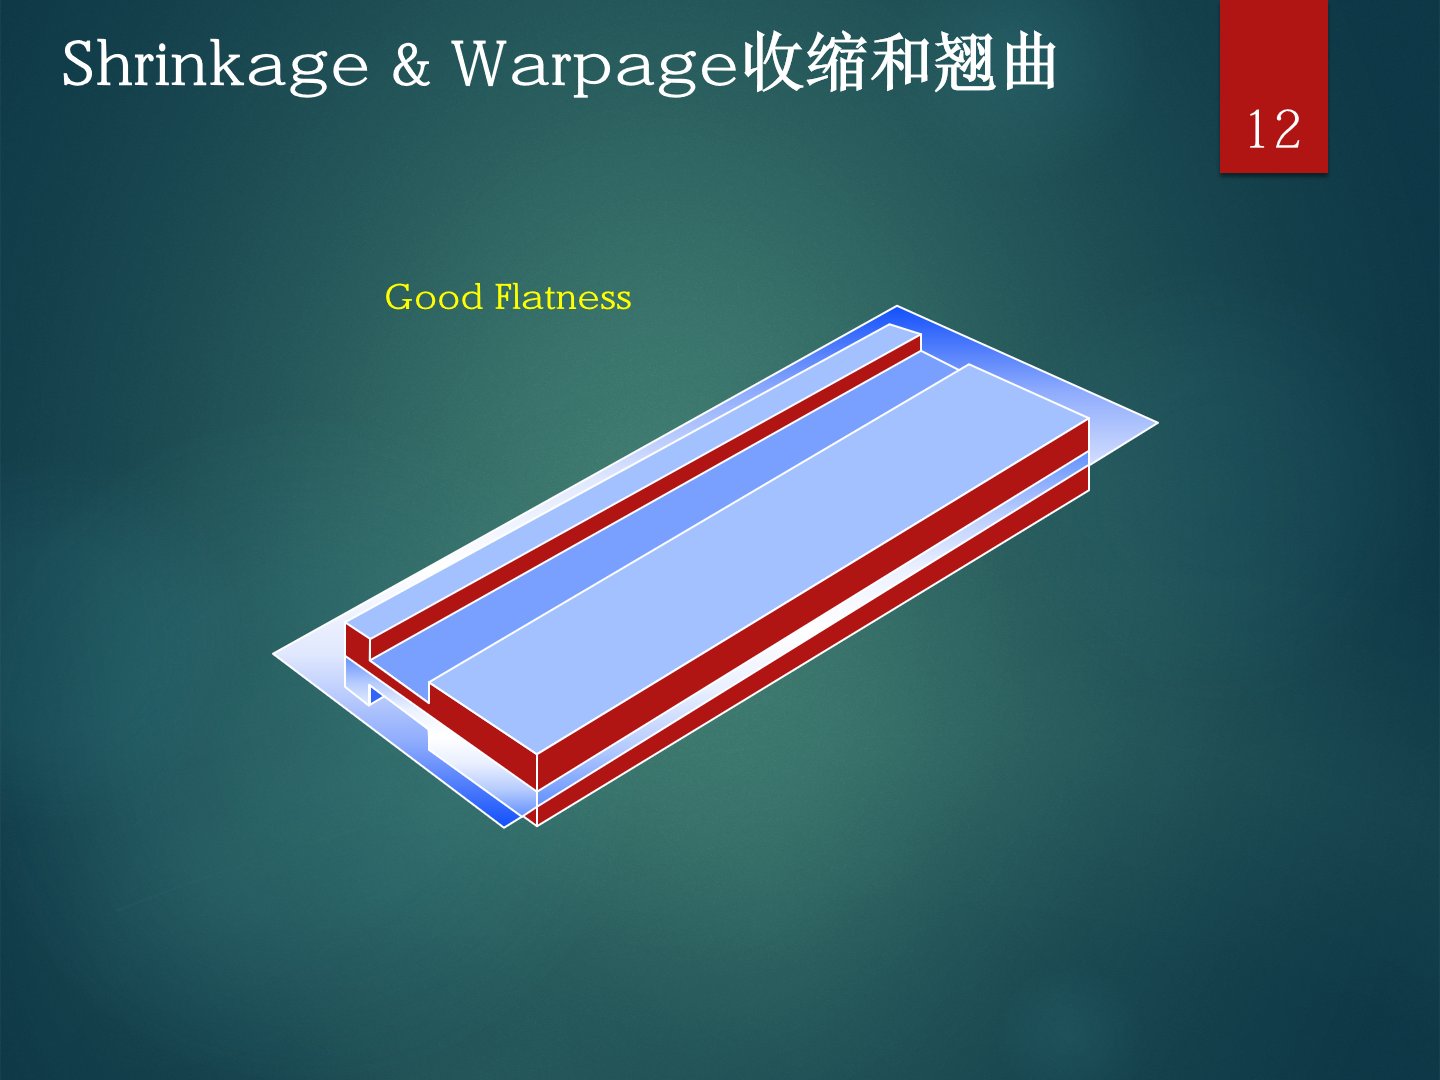
而同一类结构做改进设计后,平整度可以保住(Good Flatness)——这正是结构设计能解决的问题:
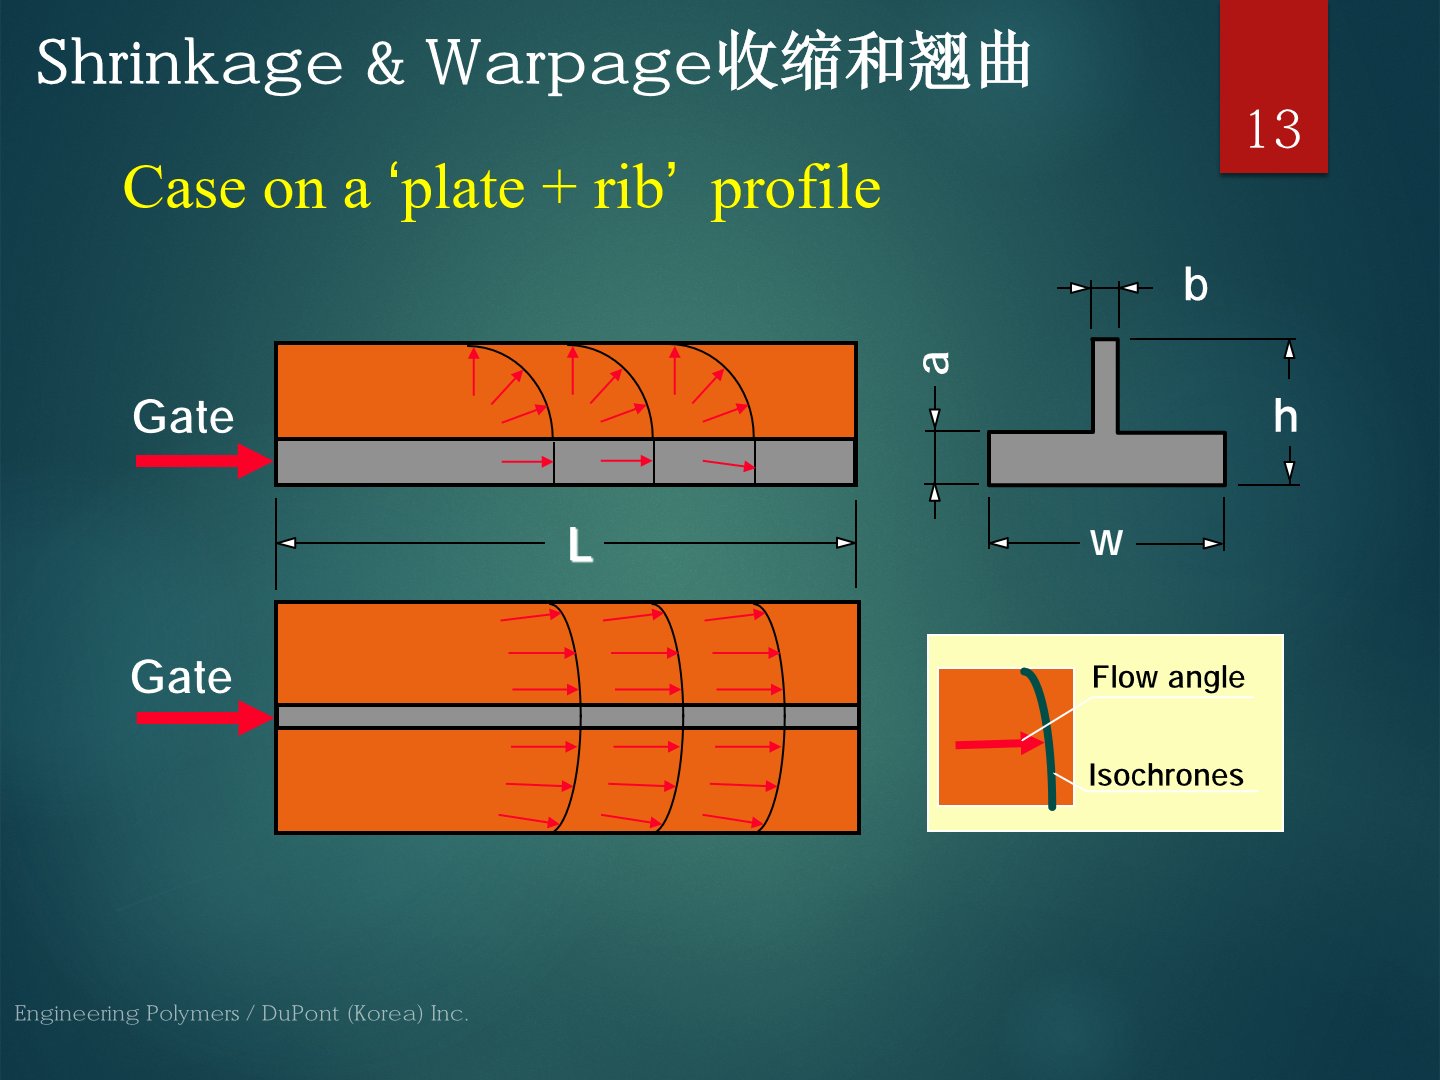
资料用一组「板 + 筋」剖面(板厚 a、筋厚 b、筋高 h、宽 w)定量研究了这种现象:浇口从一端进料,熔体前锋按等时线(Isochrones)推进,筋与板的流动角不同、收缩各异,最终按可预测的趋势变形。
结论分材料给出。玻纤增强(图 13):横向收缩大于流动方向,且薄处收缩小于厚处(SThin < SThick),板筋叠层沿厚度方向的收缩梯度使制件朝可预测的方向弓起;
未增强(图 14):两向收缩近似相等(Sinflow ≈ S⊥),变形趋势相对温和。
五、浇口的进料点与流动次序
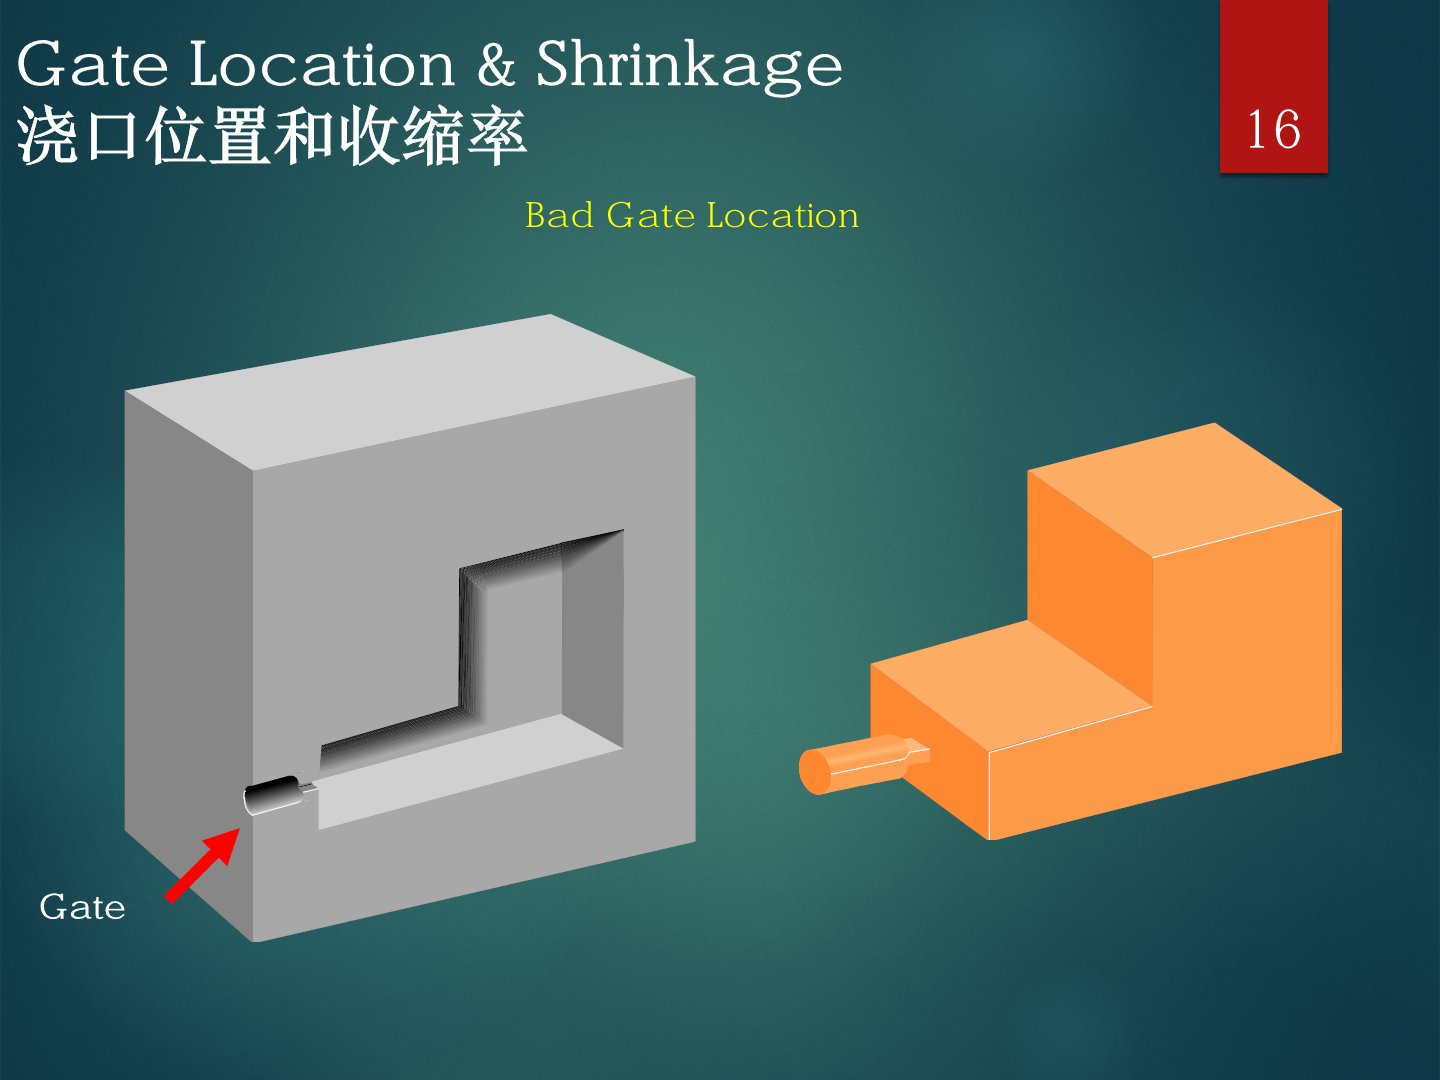
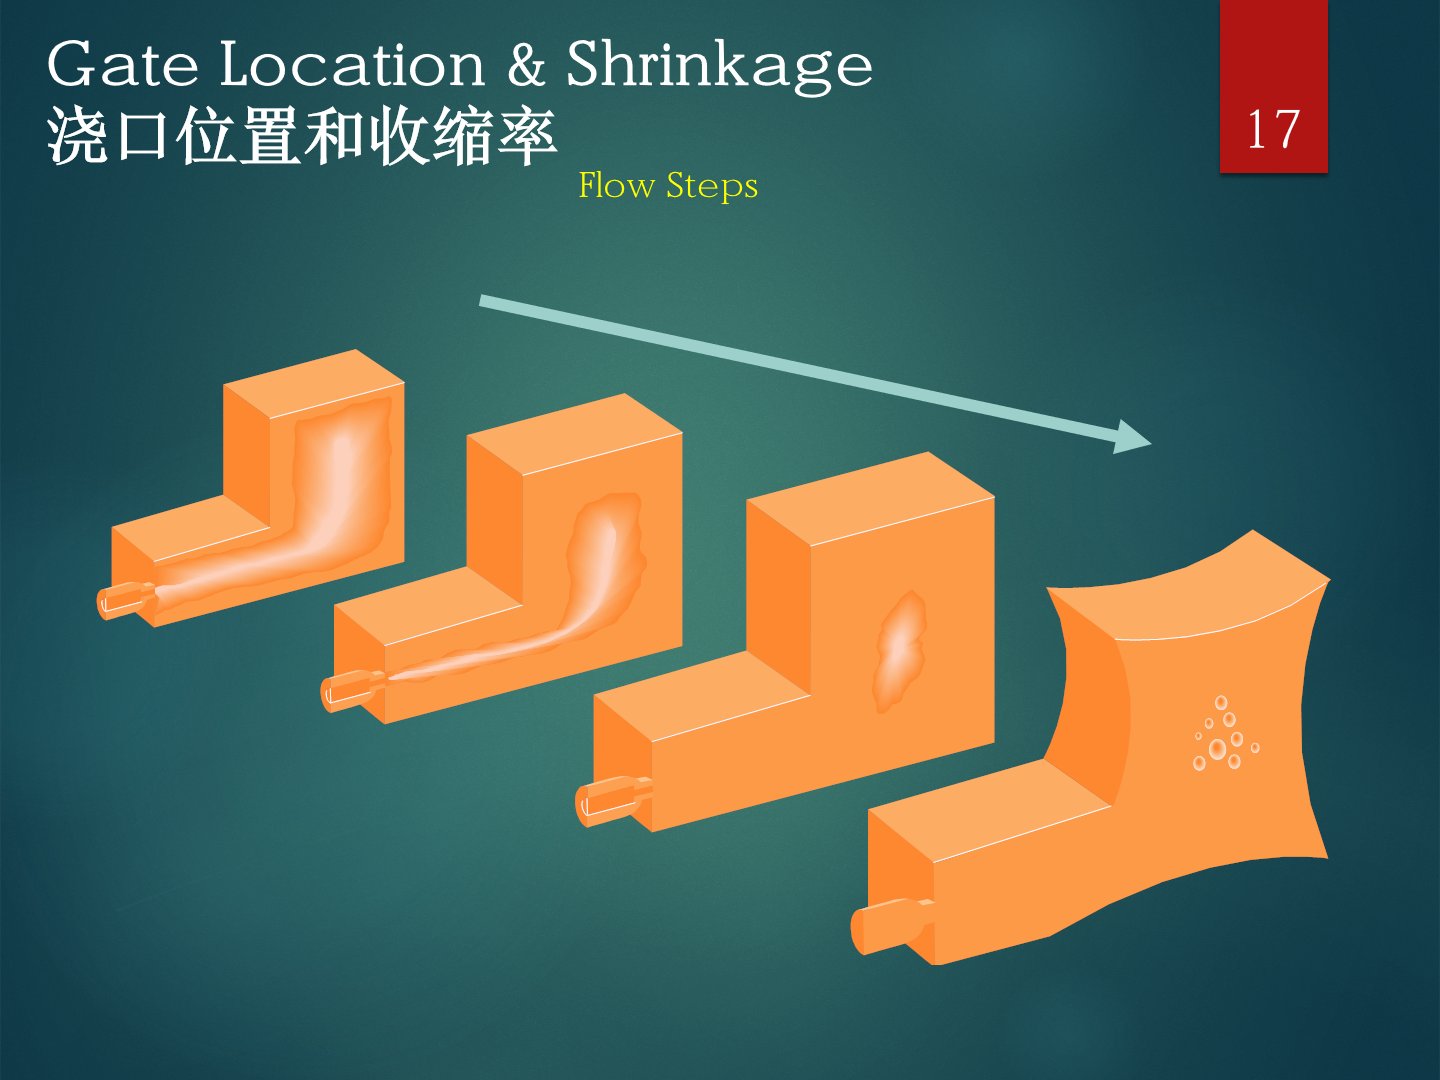
浇口位置错误(Bad Gate Location)的典型:L 形台阶件把浇口开在薄壁端——熔体先填满薄壁、最后才流到厚腔,厚腔排气与补缩都恶化(右图为充填后的不良状态)。
流动次序(Flow Steps)完整展示了这一过程:薄壁先走 → 熔体越过台阶 → 厚腔最后充填、无法充分补缩 → 表面凹陷、内部出现真空泡。
六、收缩与翘曲:工艺参数与设计对策
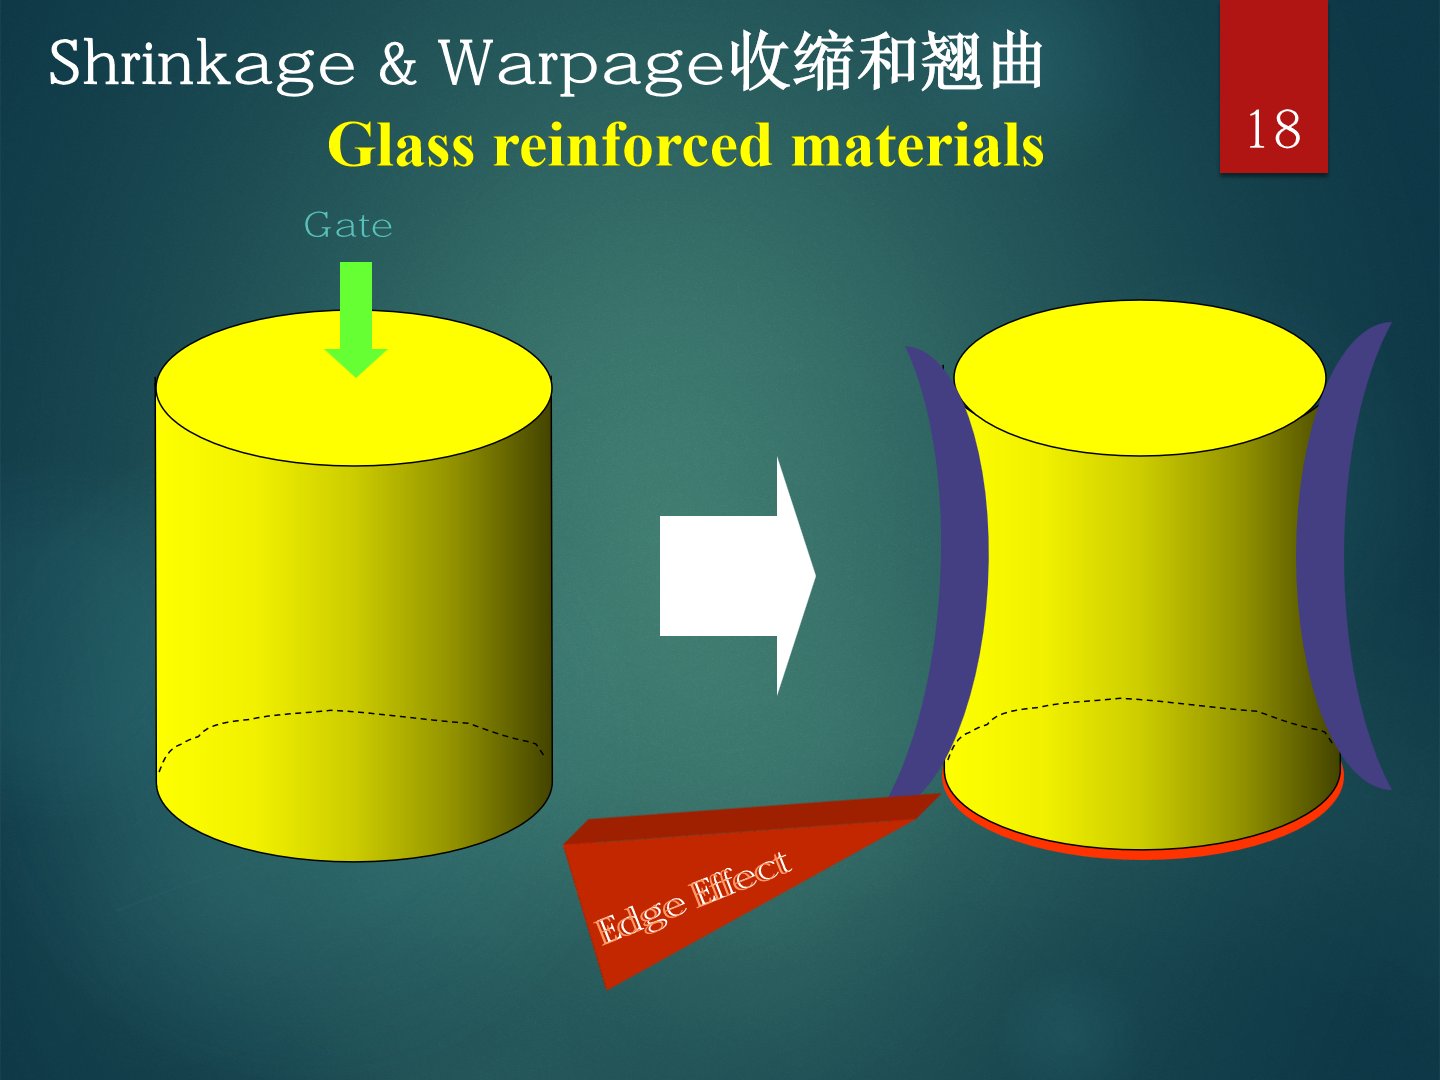
玻纤件还有一个特有的边缘效应(Edge Effect):顶浇口圆柱件中,纤维沿径向流动取向,侧壁边缘区域的收缩与本体不同,导致侧壁内凹变形。
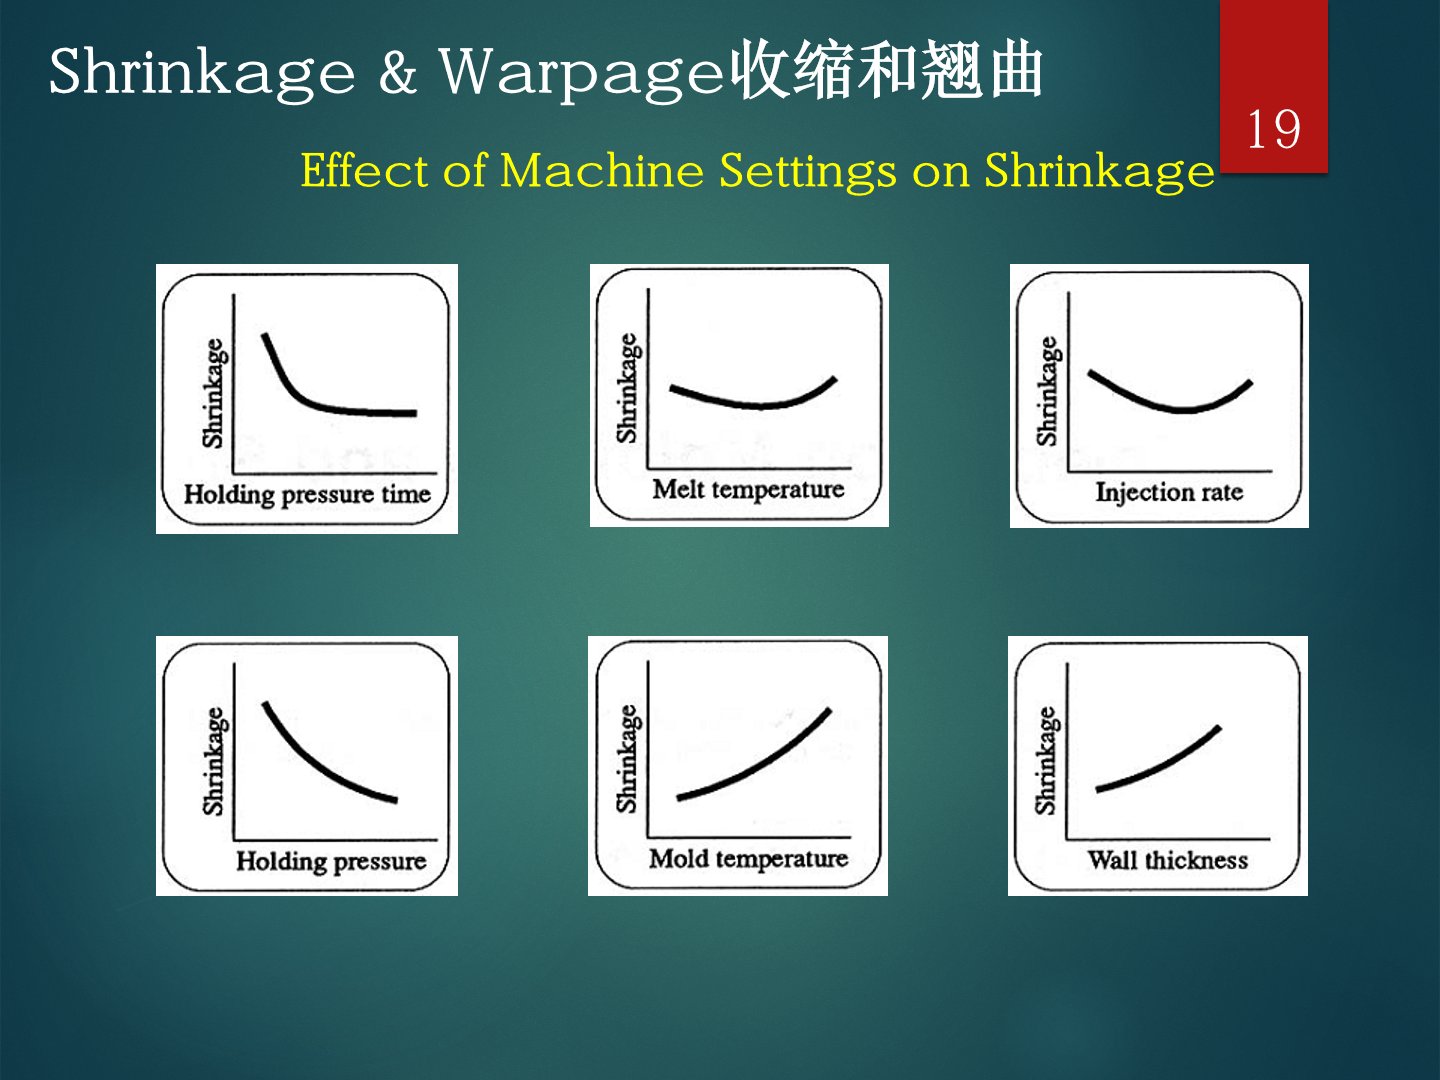
除结构外,工艺参数也显著影响收缩。资料给出六条定性关系曲线:保压时间越长、保压压力越大,收缩越小;熔体温度与注射速率呈 U 形关系;模具温度越高、壁厚越厚,收缩越大。
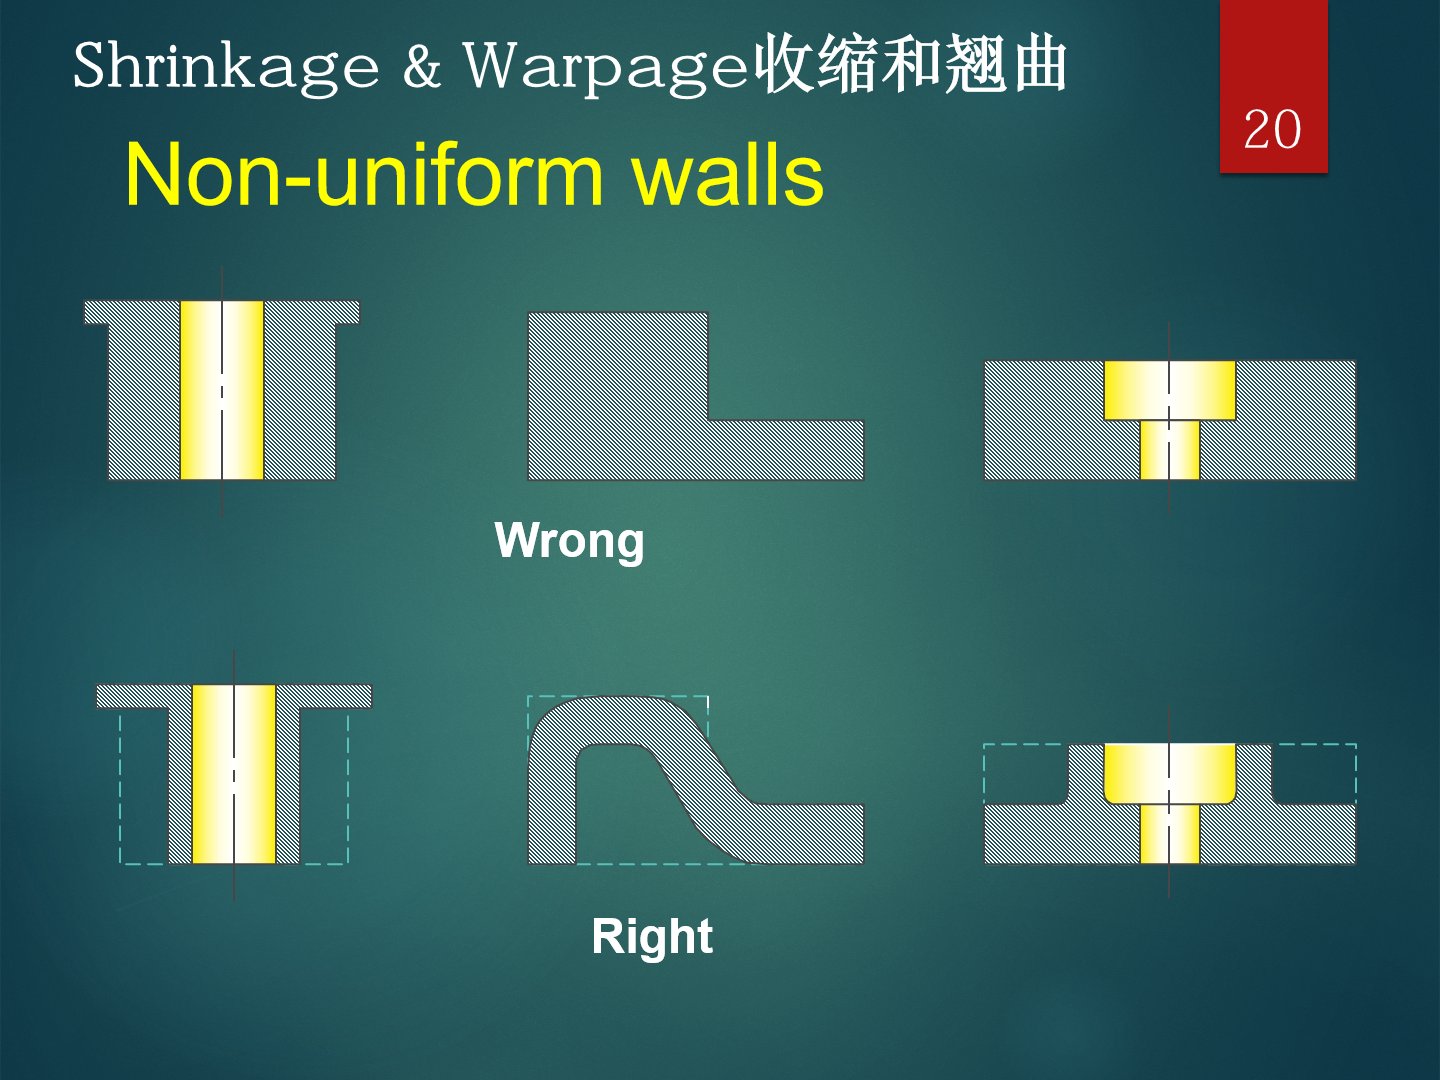
回到结构设计。壁厚应尽量均匀,资料给出三组「错误 vs 正确」的对照:悬空厚台改为掏空、直角突变改为均匀弯流、局部厚球头改为带芯孔的均匀形式。
L 形拐角处,内侧圆角取约 T/2 已足以消除应力集中;而把外侧圆角做到最大,还能让转角两侧壁厚更接近、进一步抑制向内弓曲(Bow-In)。
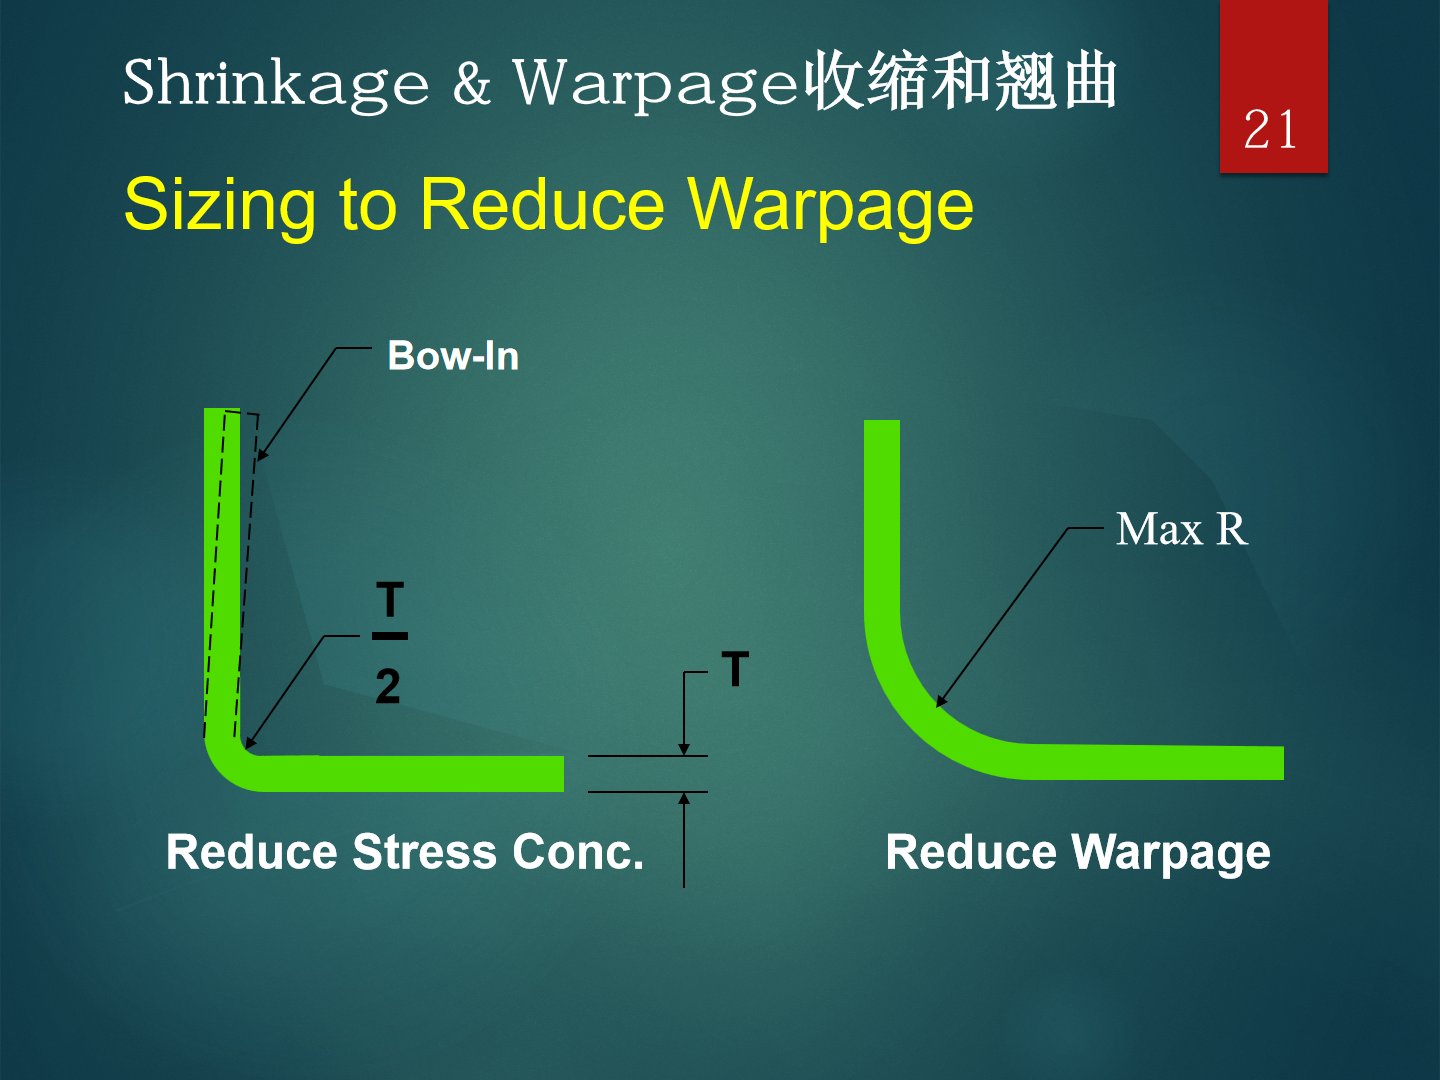
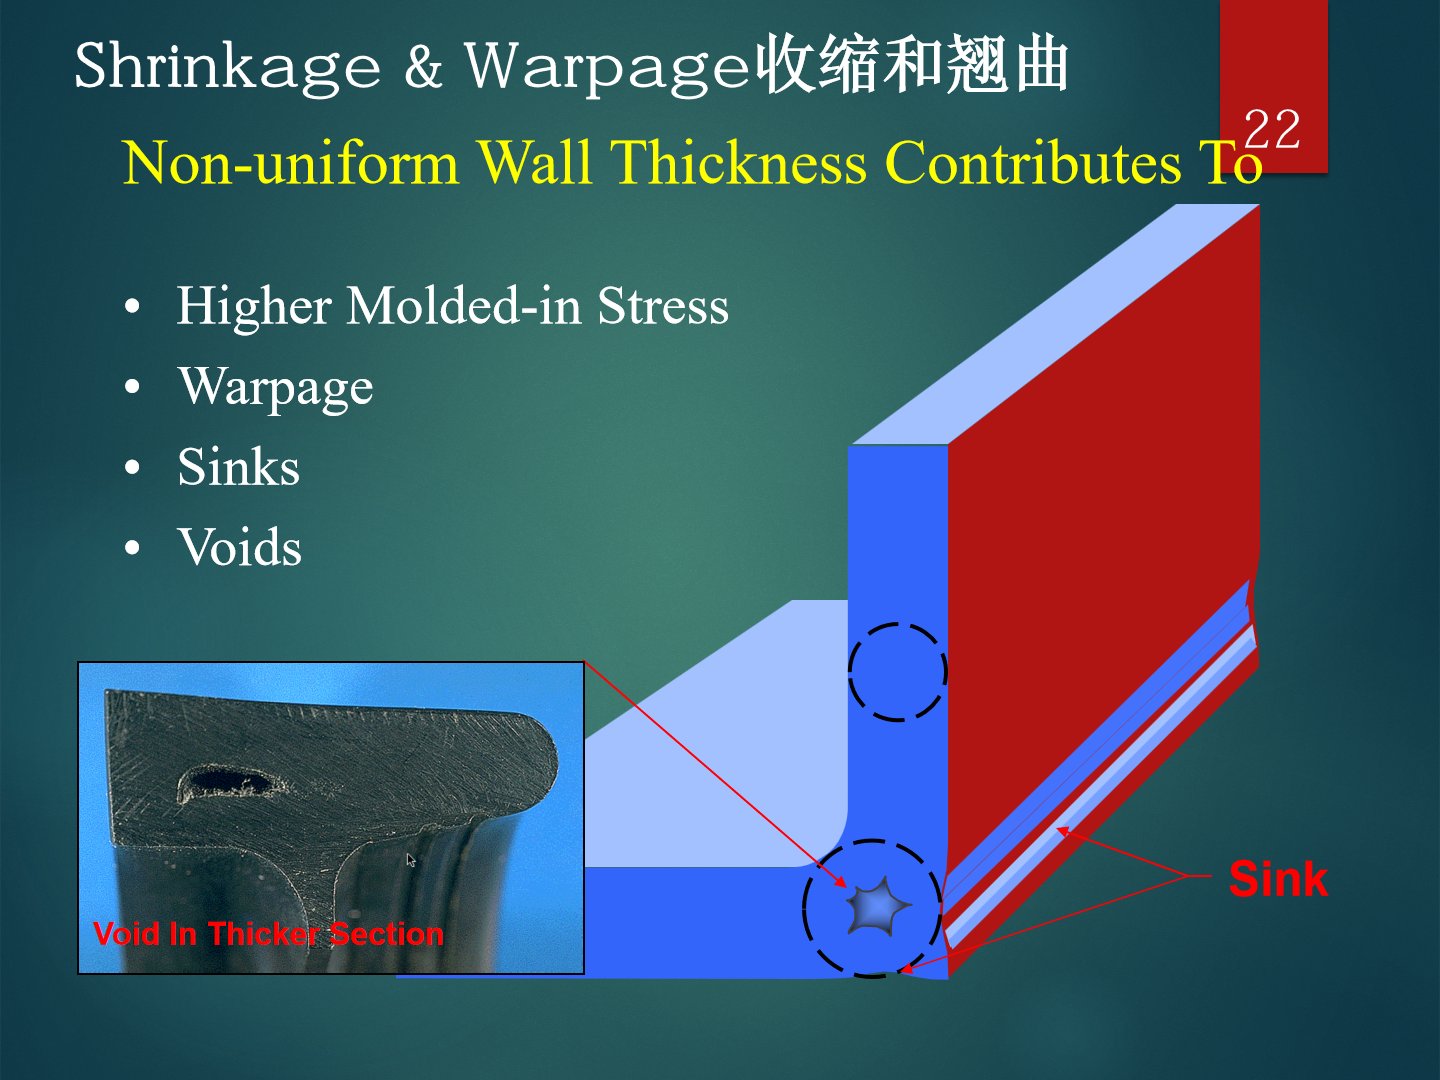
资料归纳了壁厚不均的四大后果:较高的残余内应力、翘曲、缩痕、空洞——剖面里可以同时看到厚壁处的缩痕(Sink)与内部空洞(Void)。
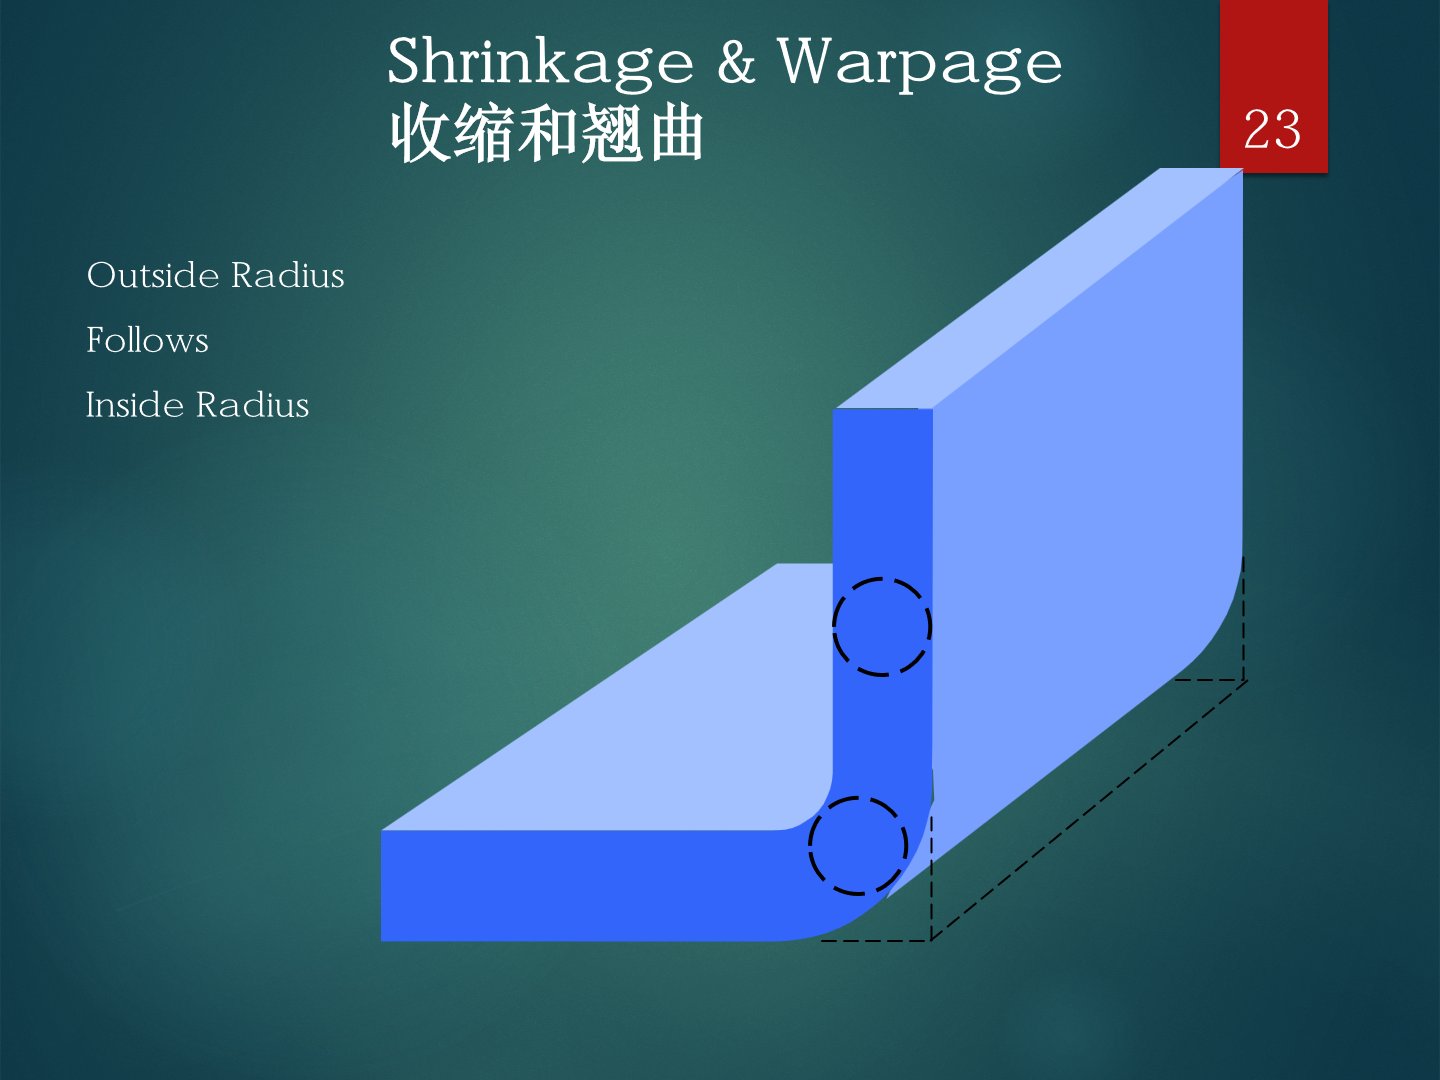
圆角的一条配套原则:外圆角 = 内圆角 + 壁厚,即外圆角始终跟随内圆角,保证转角处壁厚均匀不变。
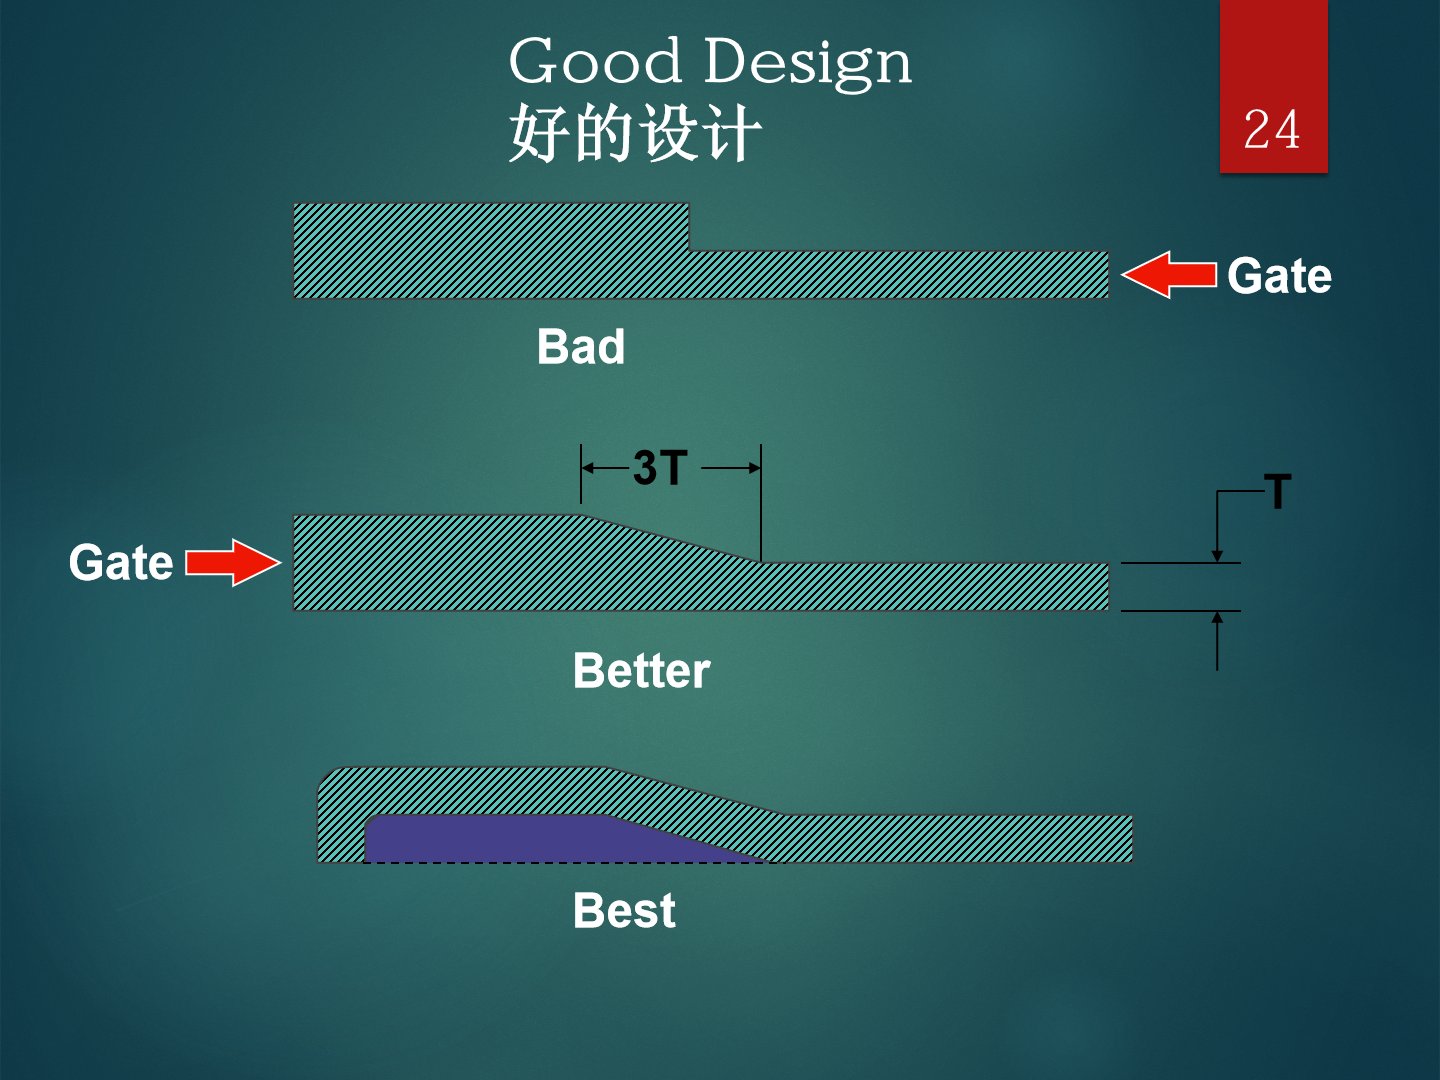
无法避免厚薄过渡时,过渡段要给足长度:过渡斜面长度约 3T(T 为薄壁厚度),让收缩梯度平缓展开。下图从 Bad 到 Best 演示了同一结构的三种处理。
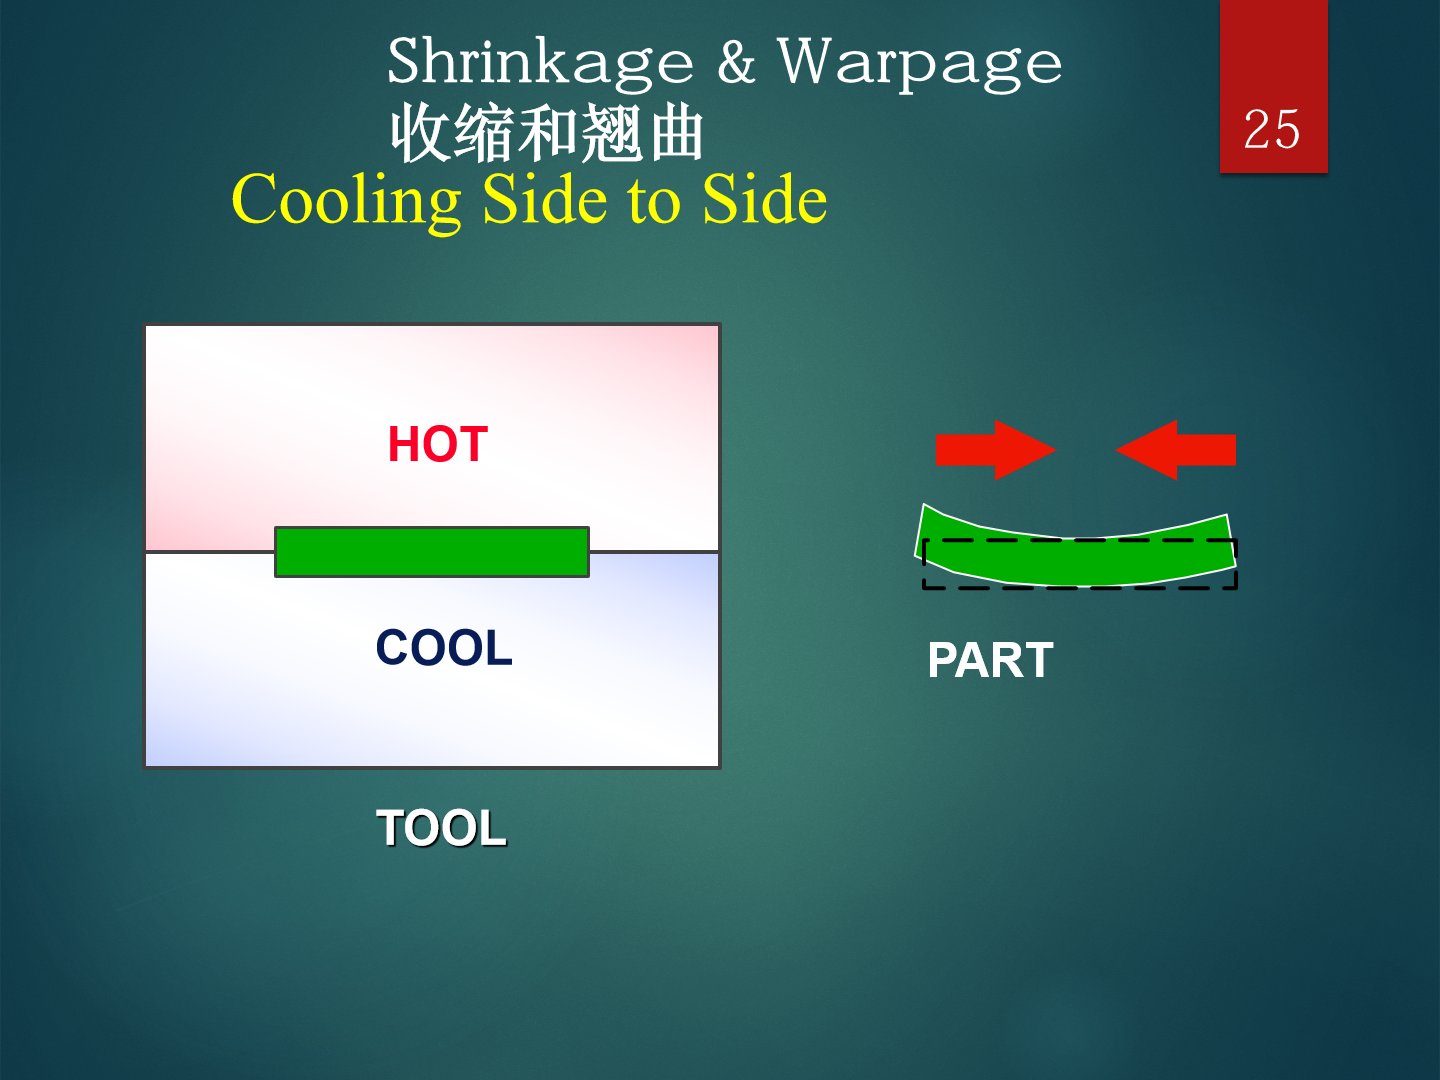
翘曲不仅来自结构,也来自模具:两侧模温不对称(一侧 HOT、一侧 COOL)时,制件冷却后向热侧弓弯——这是模具冷却水路必须均衡的原因。
七、应力集中:尖角是头号大忌
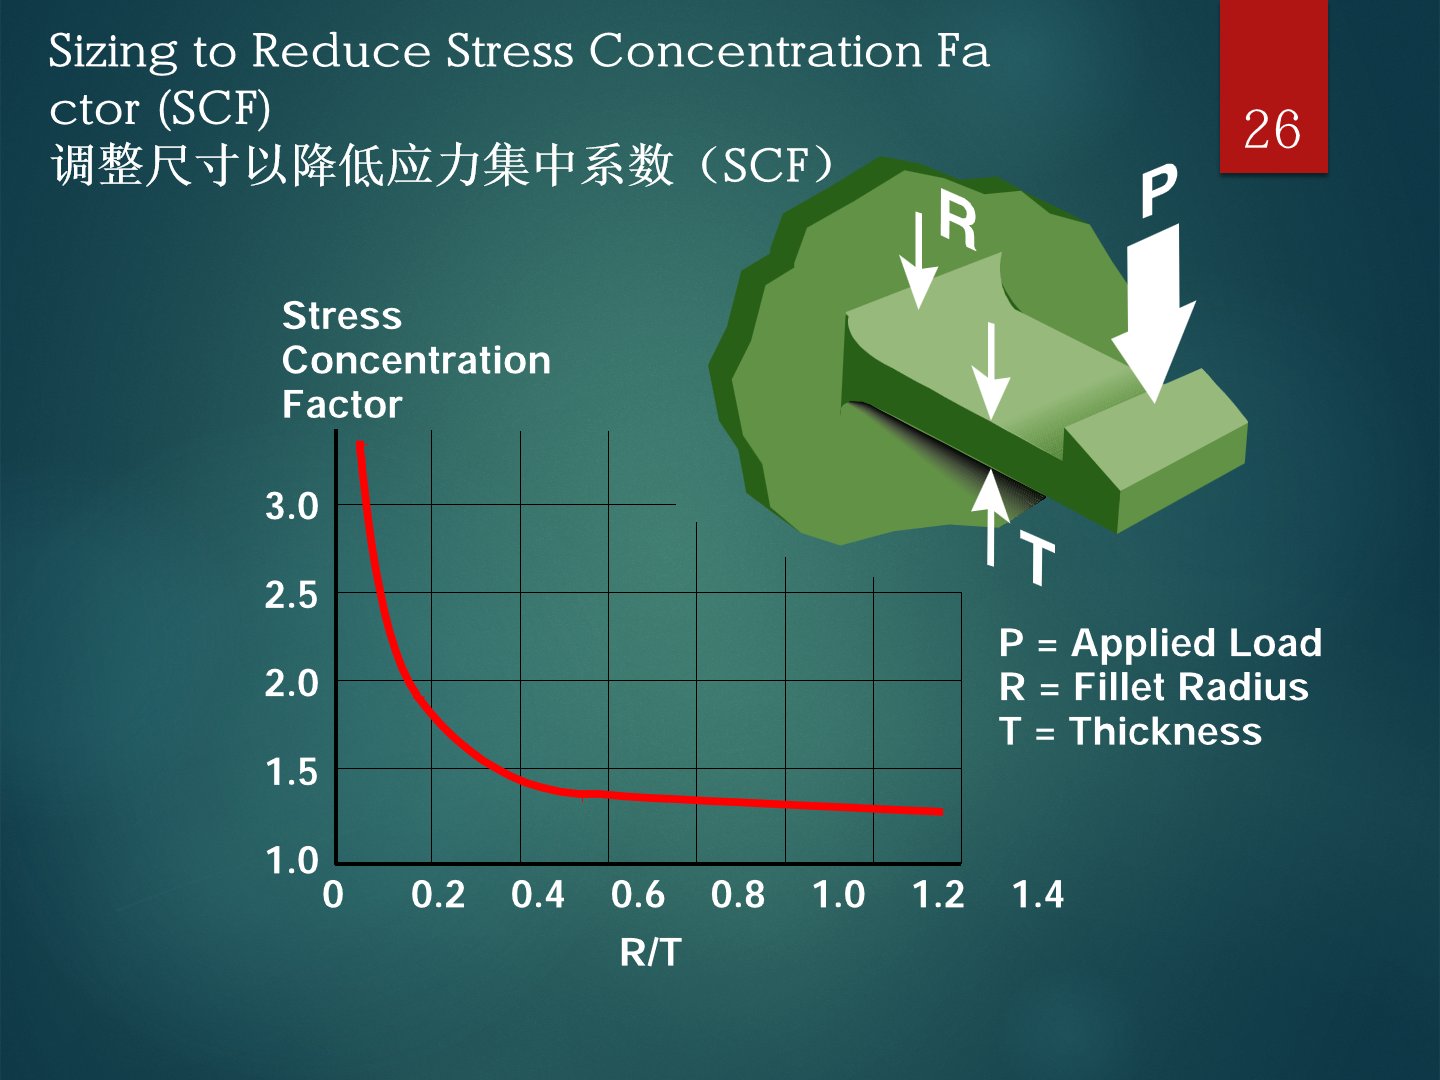
塑料件对尖角远比金属敏感。资料给出的应力集中系数(SCF)曲线表明:R/T 趋近 0 时 SCF 高达约 3.0,随内圆角半径 R 与壁厚 T 之比增大,SCF 迅速下降,在 R/T≈0.4~0.5 之后趋于平缓——圆角做到约半个壁厚,收益就基本拿满。
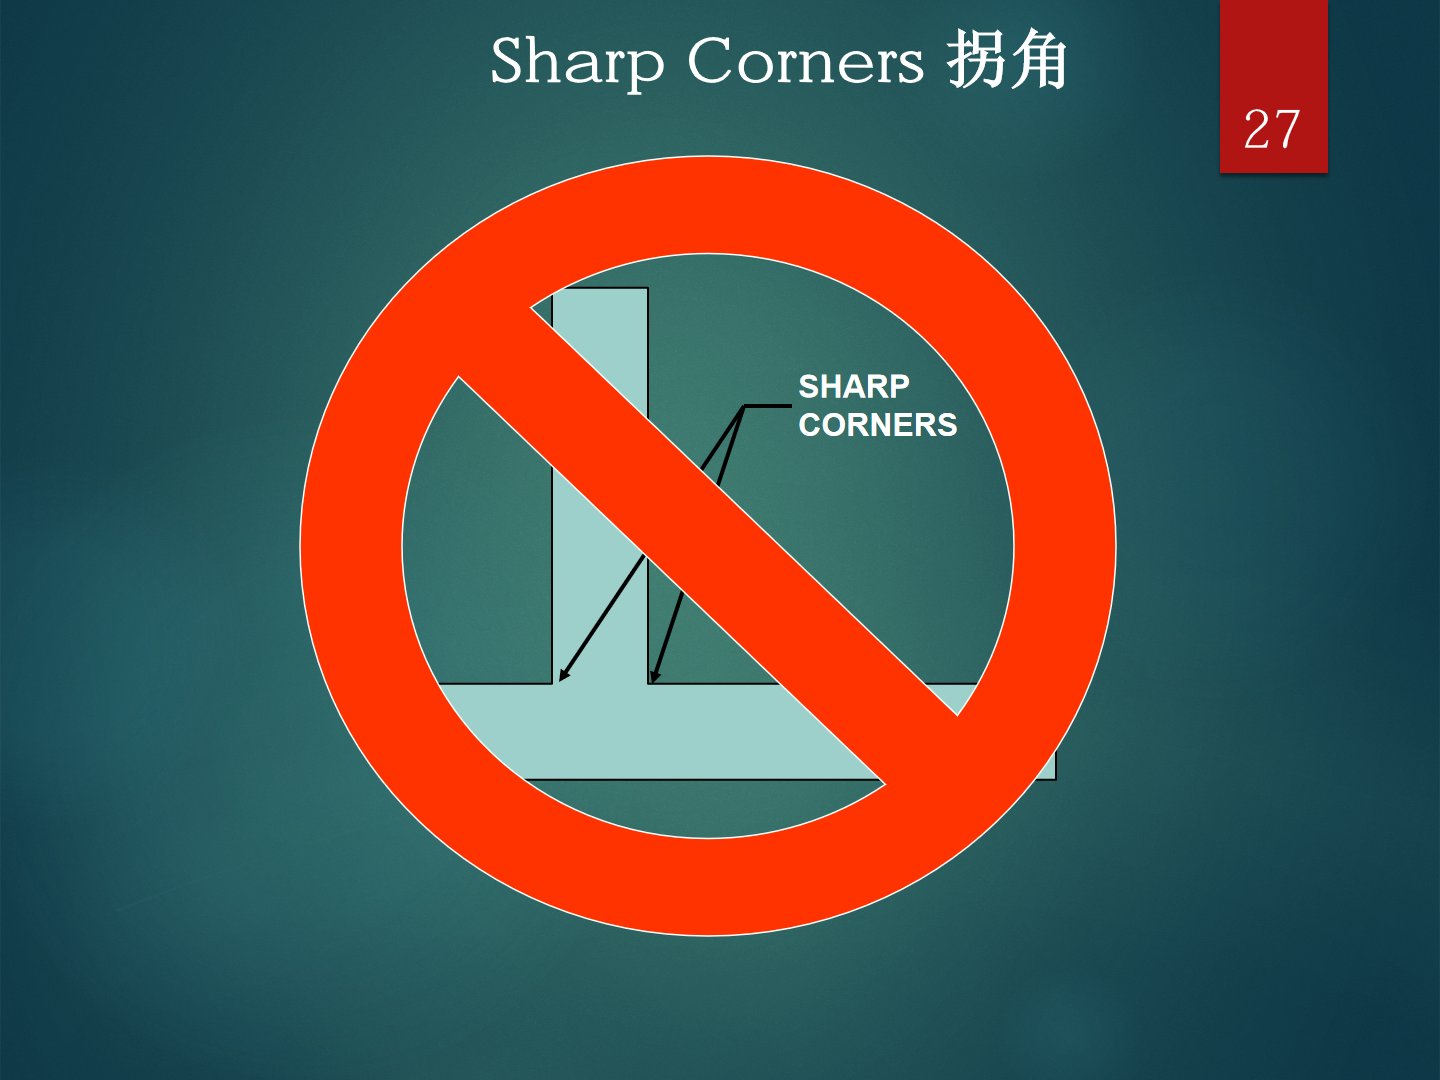
资料随后用一整页强调:尖角(Sharp Corners)在设计里必须一律避免,无论内角还是外角。
八、熔接线与强度
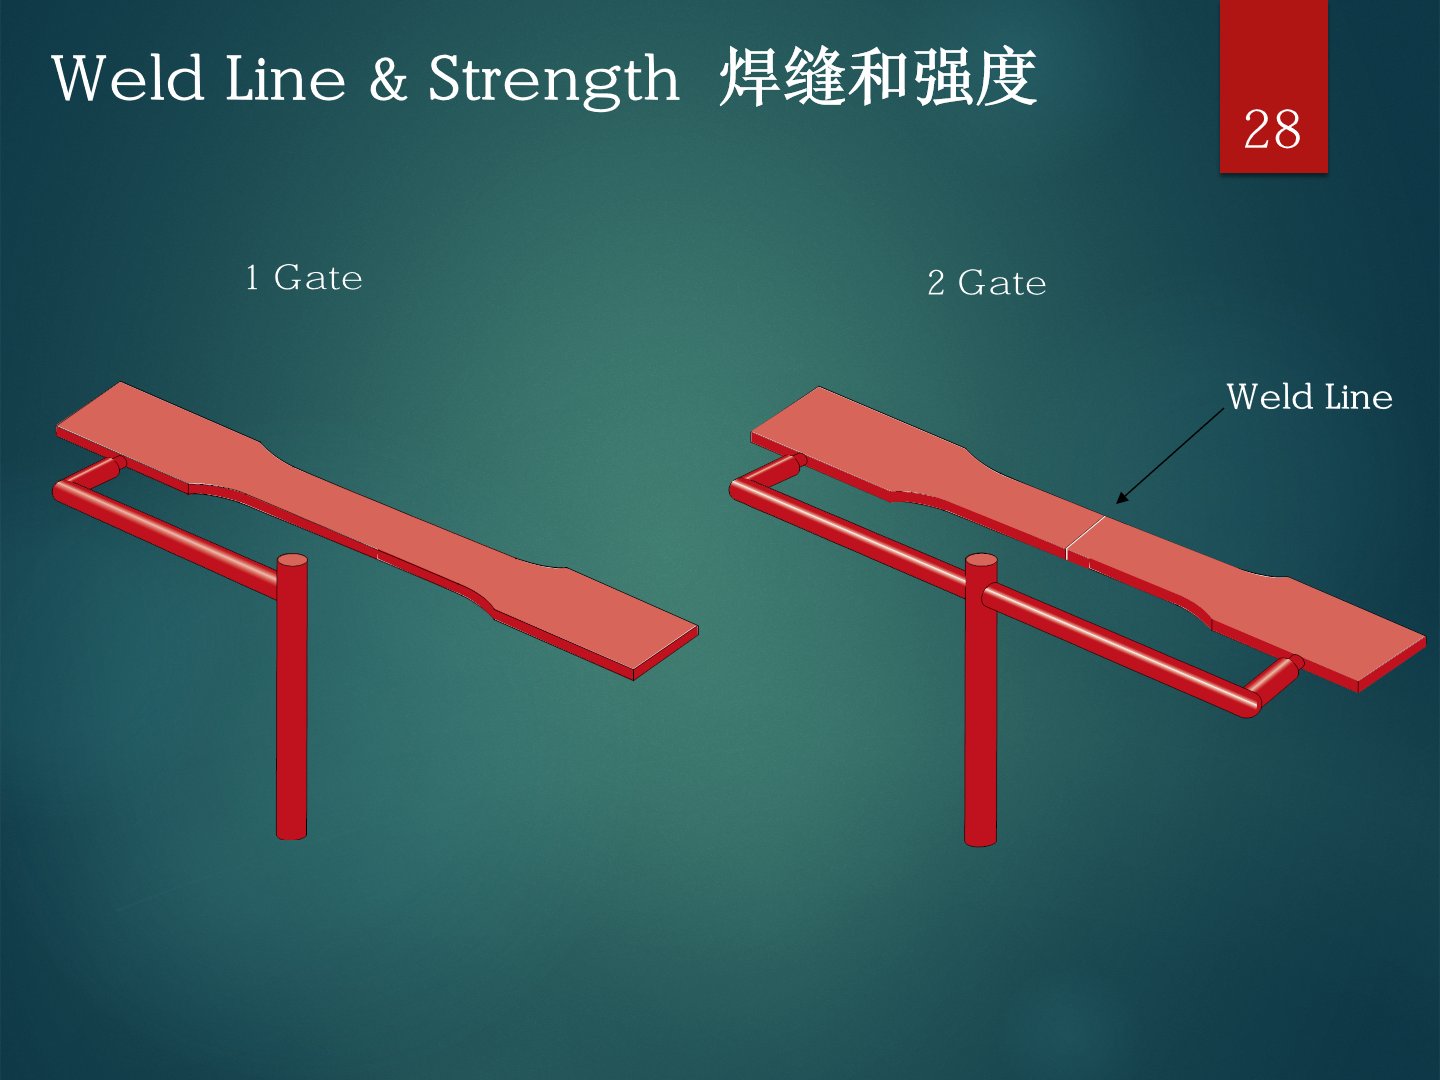
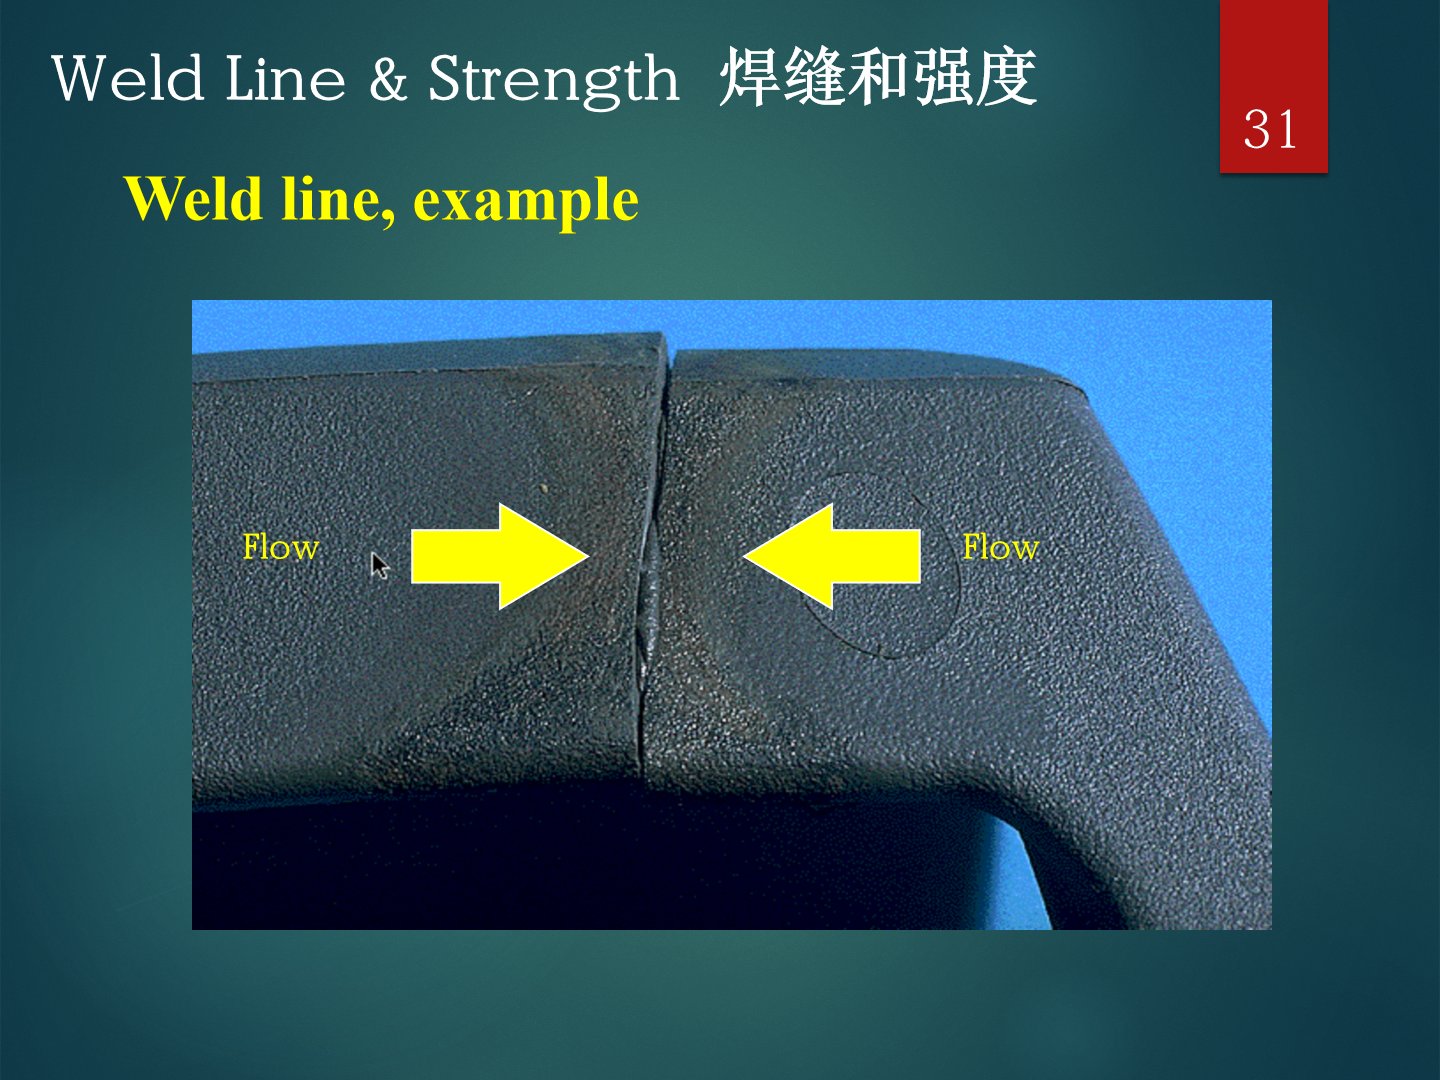
两个浇口(或熔体绕过障碍后)汇合处形成熔接线。两股前锋料流汇合时温度已降、熔合质量弱于本体。
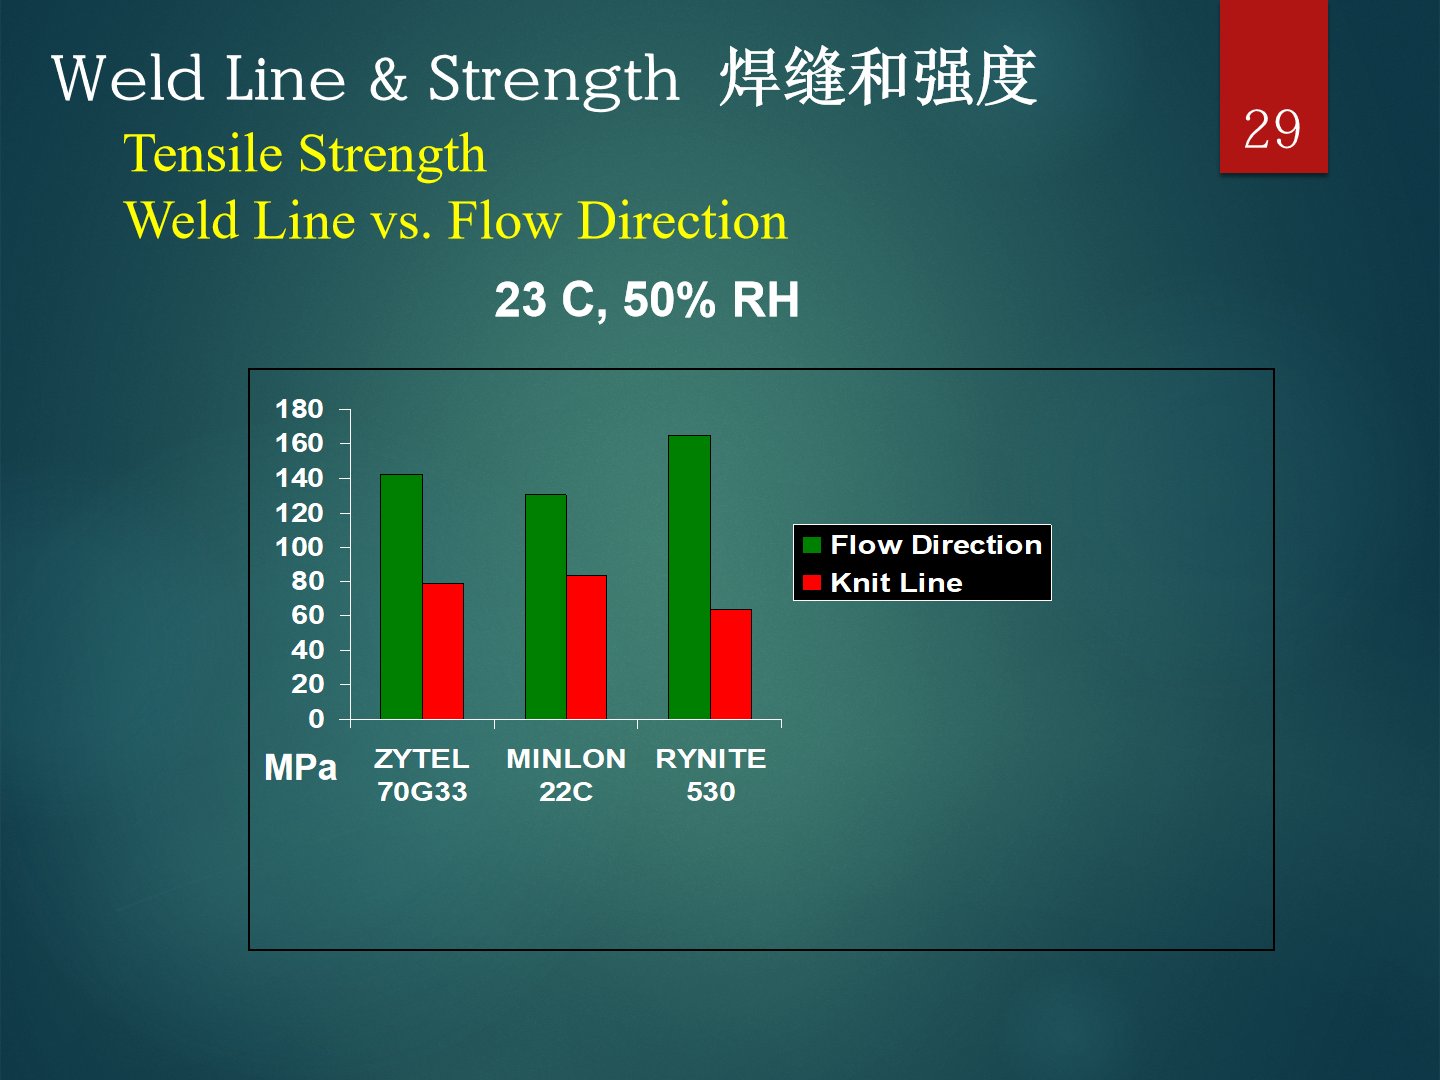
强度损失有多大?资料对三种材料的拉伸对比(23°C、50%RH,柱状图估读)显示:熔接线方向的强度大约只有流动方向的四到六成——ZYTEL 70G33 约 140 对 80 MPa,MINLON 22C 约 130 对 85 MPa,RYNITE 530 约 165 对 65 MPa。
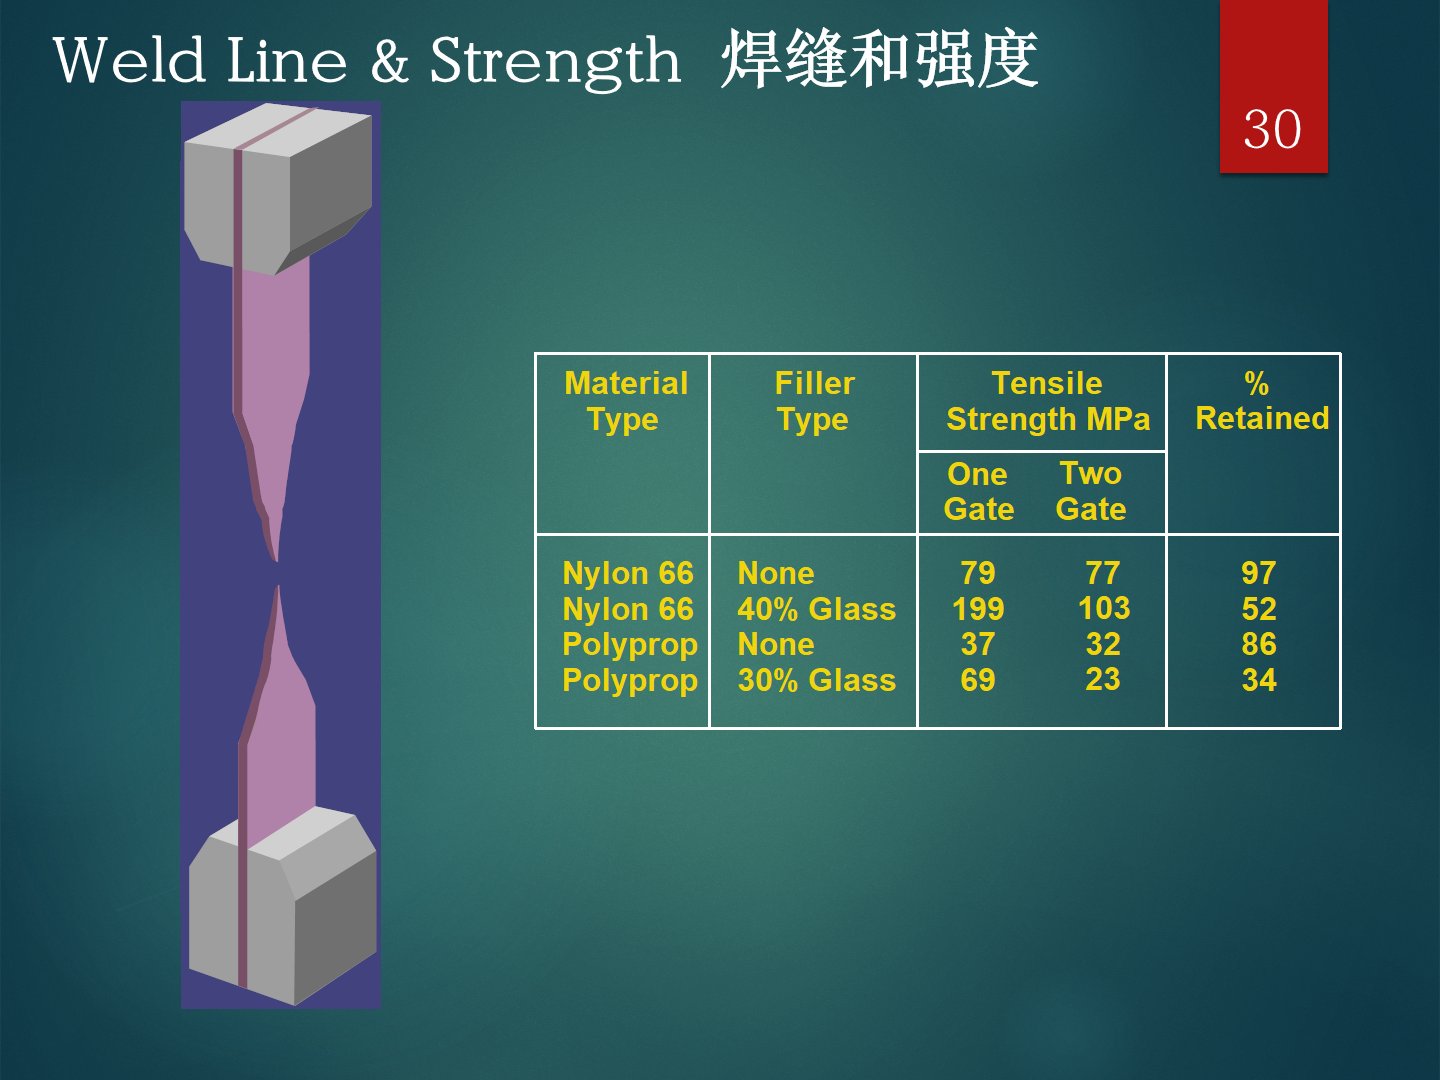
更精确的数据是单/双浇口试样对比表:无填料塑料几乎不掉强度(PA66 保留 97%、PP 保留 86%),玻纤增强则损失过半——PA66-GF40 只保留 52%,PP-GF30 只剩 34%。纤维在熔接线处无法穿越汇合面搭接,是增强材料熔接线更脆的根本原因。
实物照片里,两股料流汇合的痕迹清晰可见:
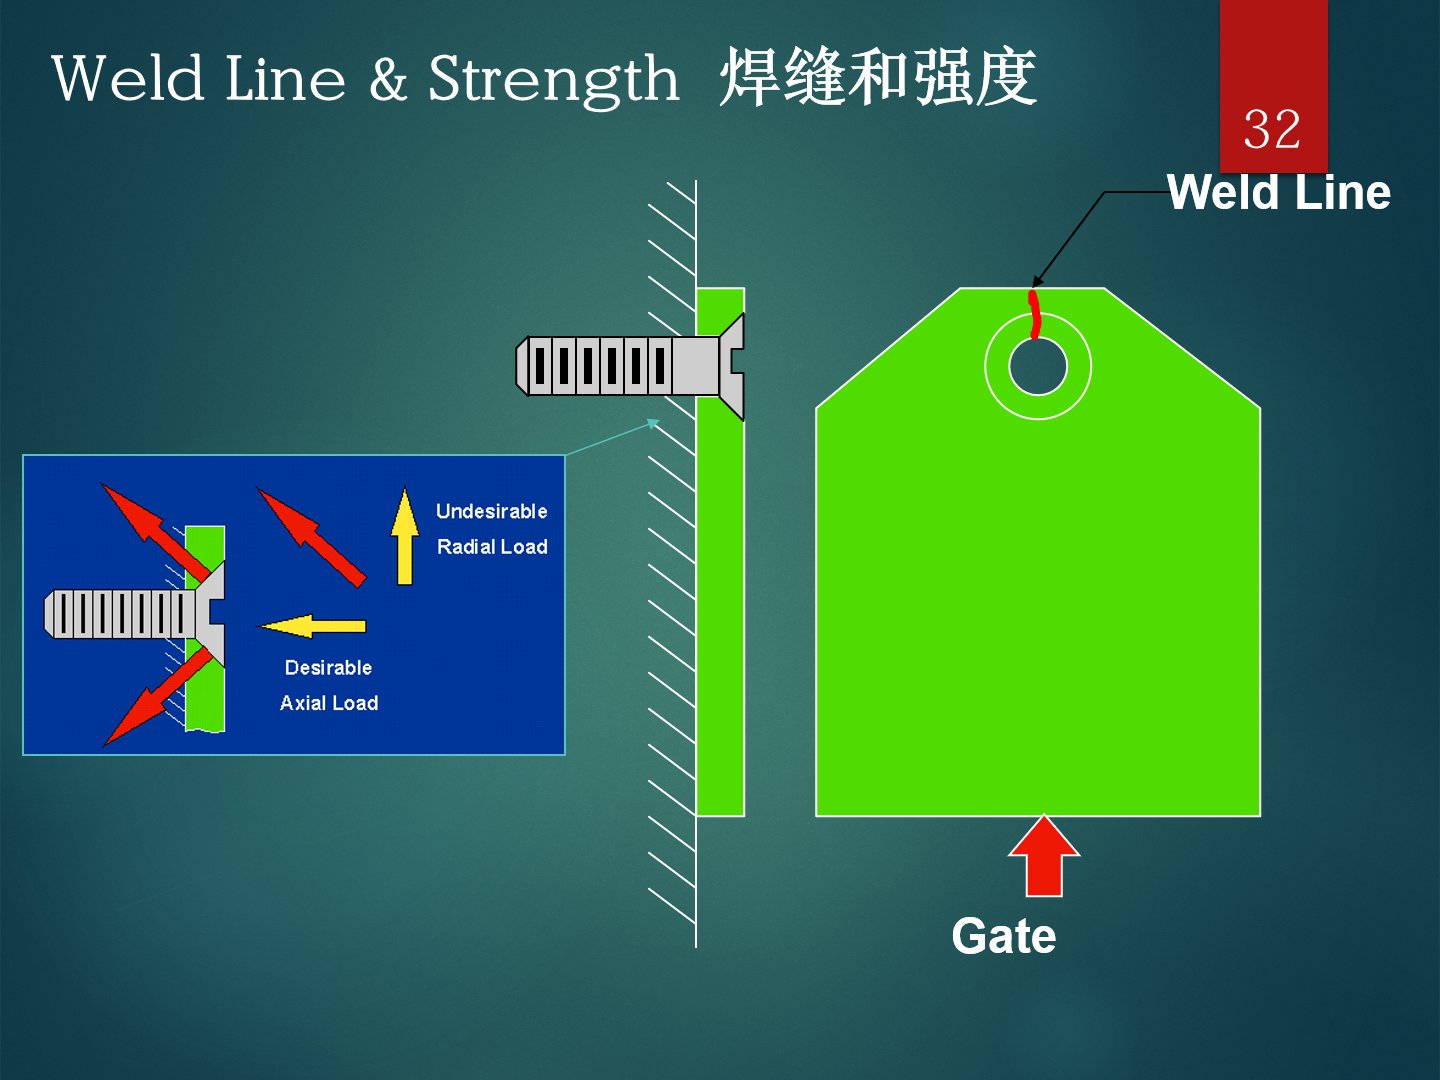
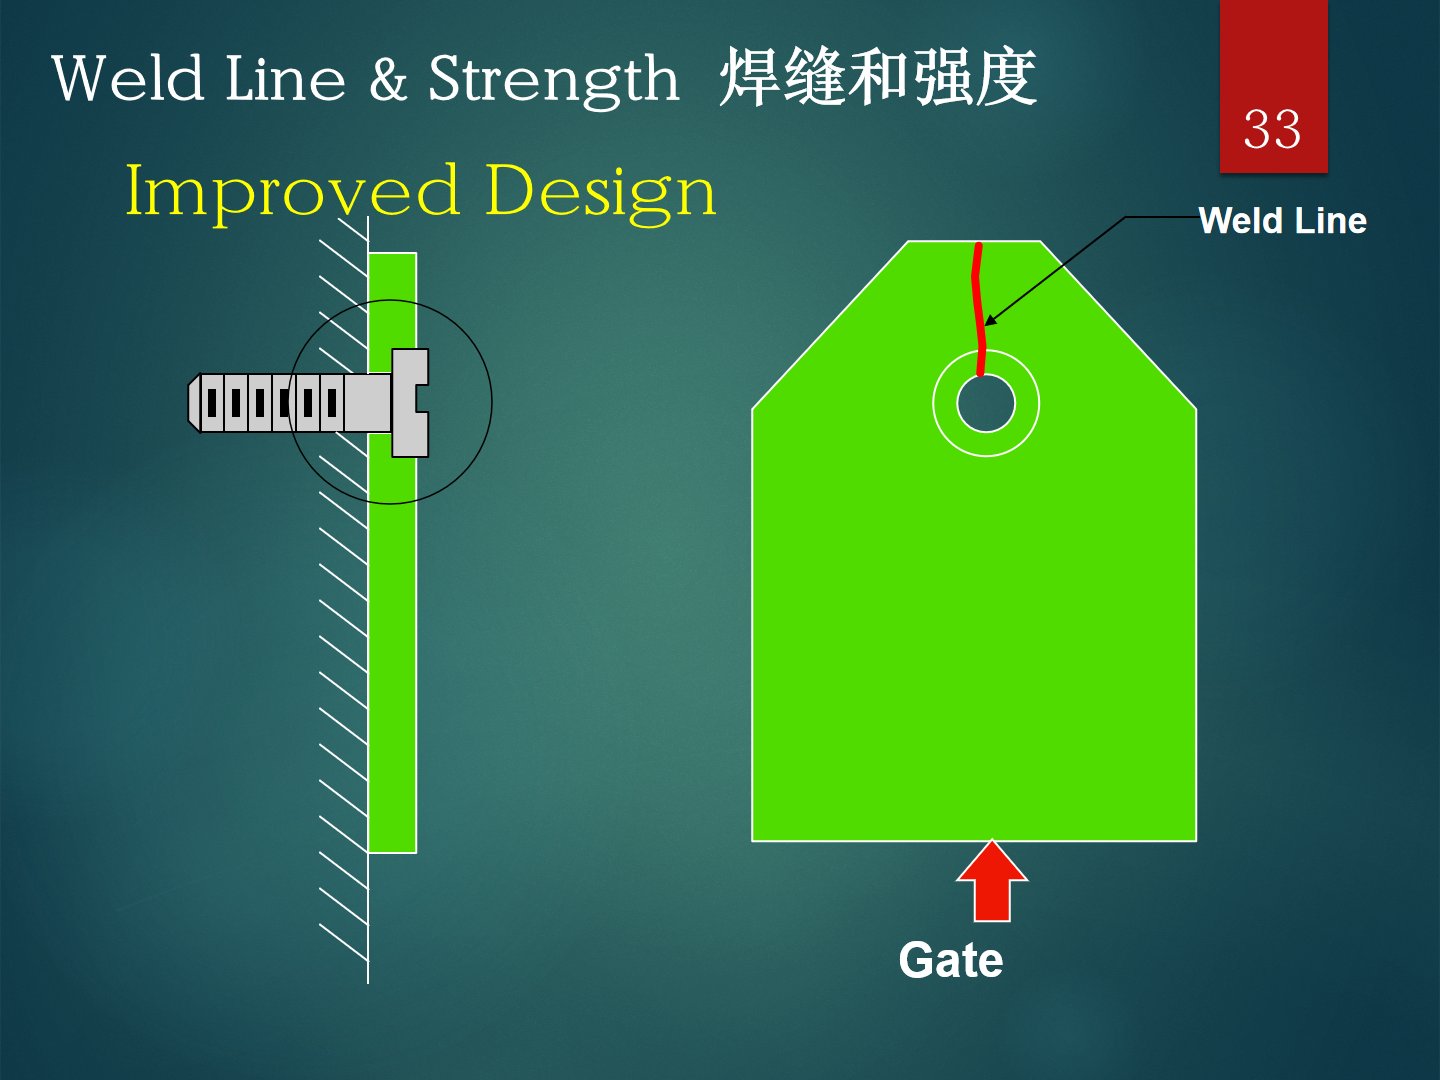
自攻螺钉凸台的受载方向分析:螺柱根部承受径向载荷是不期望的(Undesirable Radial Load),轴向载荷才是期望状态(Desirable Axial Load)。右图挂钩件从底部进料后,熔接线恰好落在孔的上方——这是问题版,下一页给出改进。
改进设计:把熔接线移出关键受力区——调整进料位置后,熔接线落在挂孔的弱受力方位,螺柱根部完整。
九、加强筋与缩痕
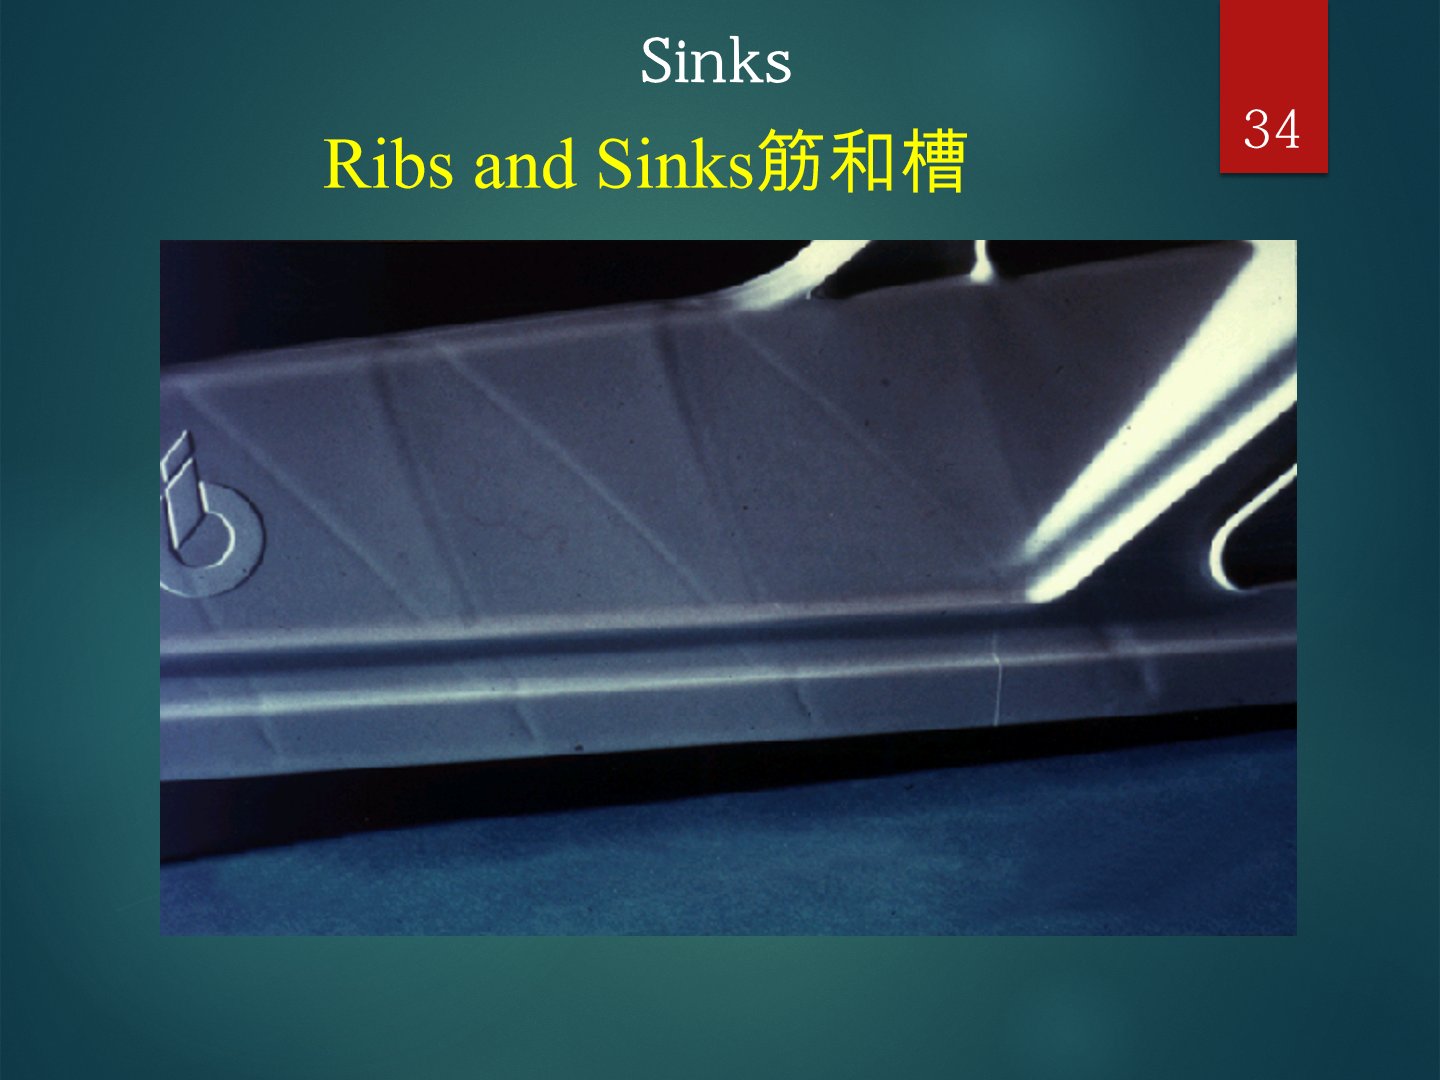
加强筋是塑料件刚度的主角,但筋在对面留下的缩痕是外观杀手。实物照片中,筋的走向透过表面清晰可辨:
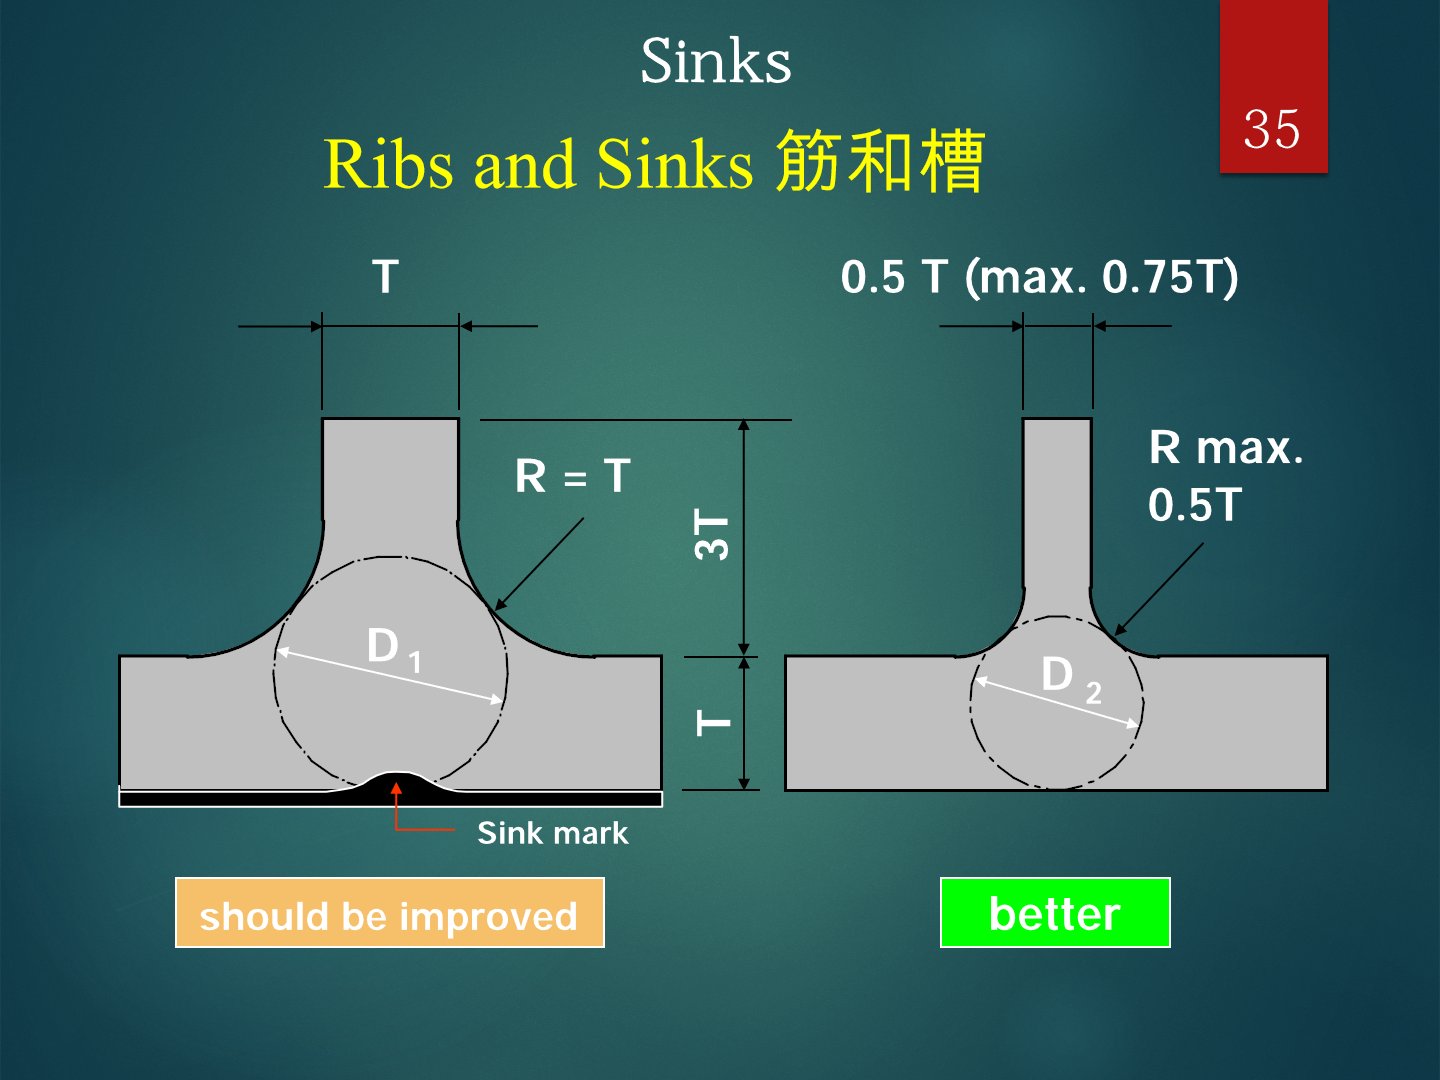
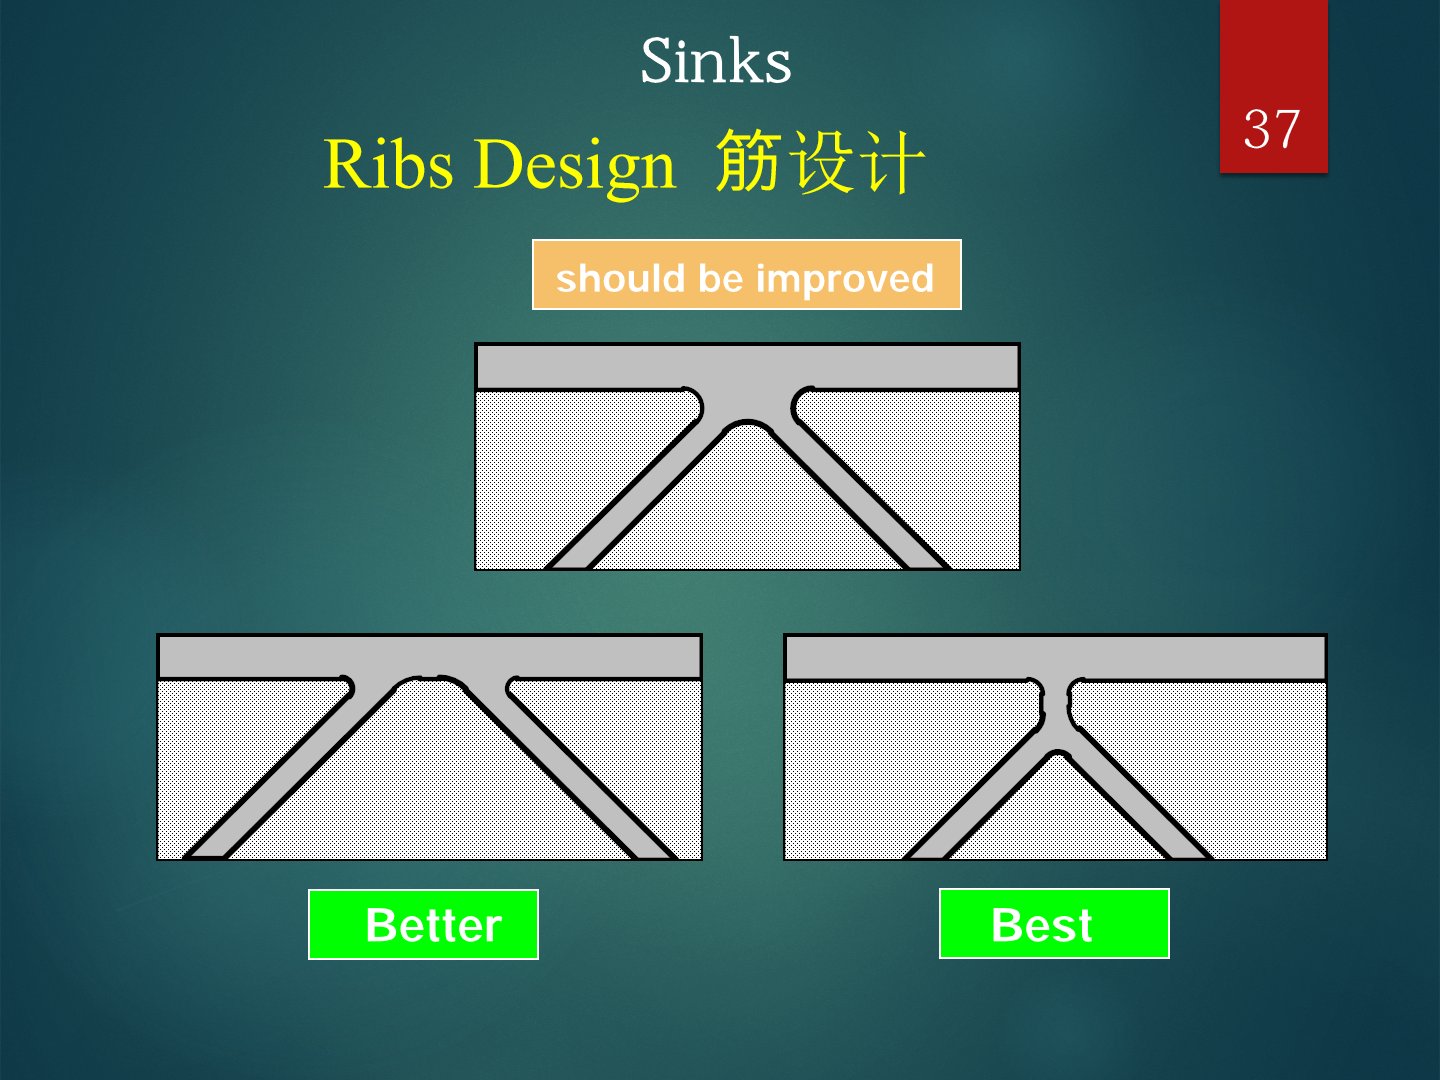
经典尺寸是:筋厚取 0.5T(最大不超过 0.75T),根部圆角 R 最大 0.5T。筋做厚到与主壁等厚(图左,大圆 D₁ 内接),对面必然出现缩痕,属于「should be improved」。
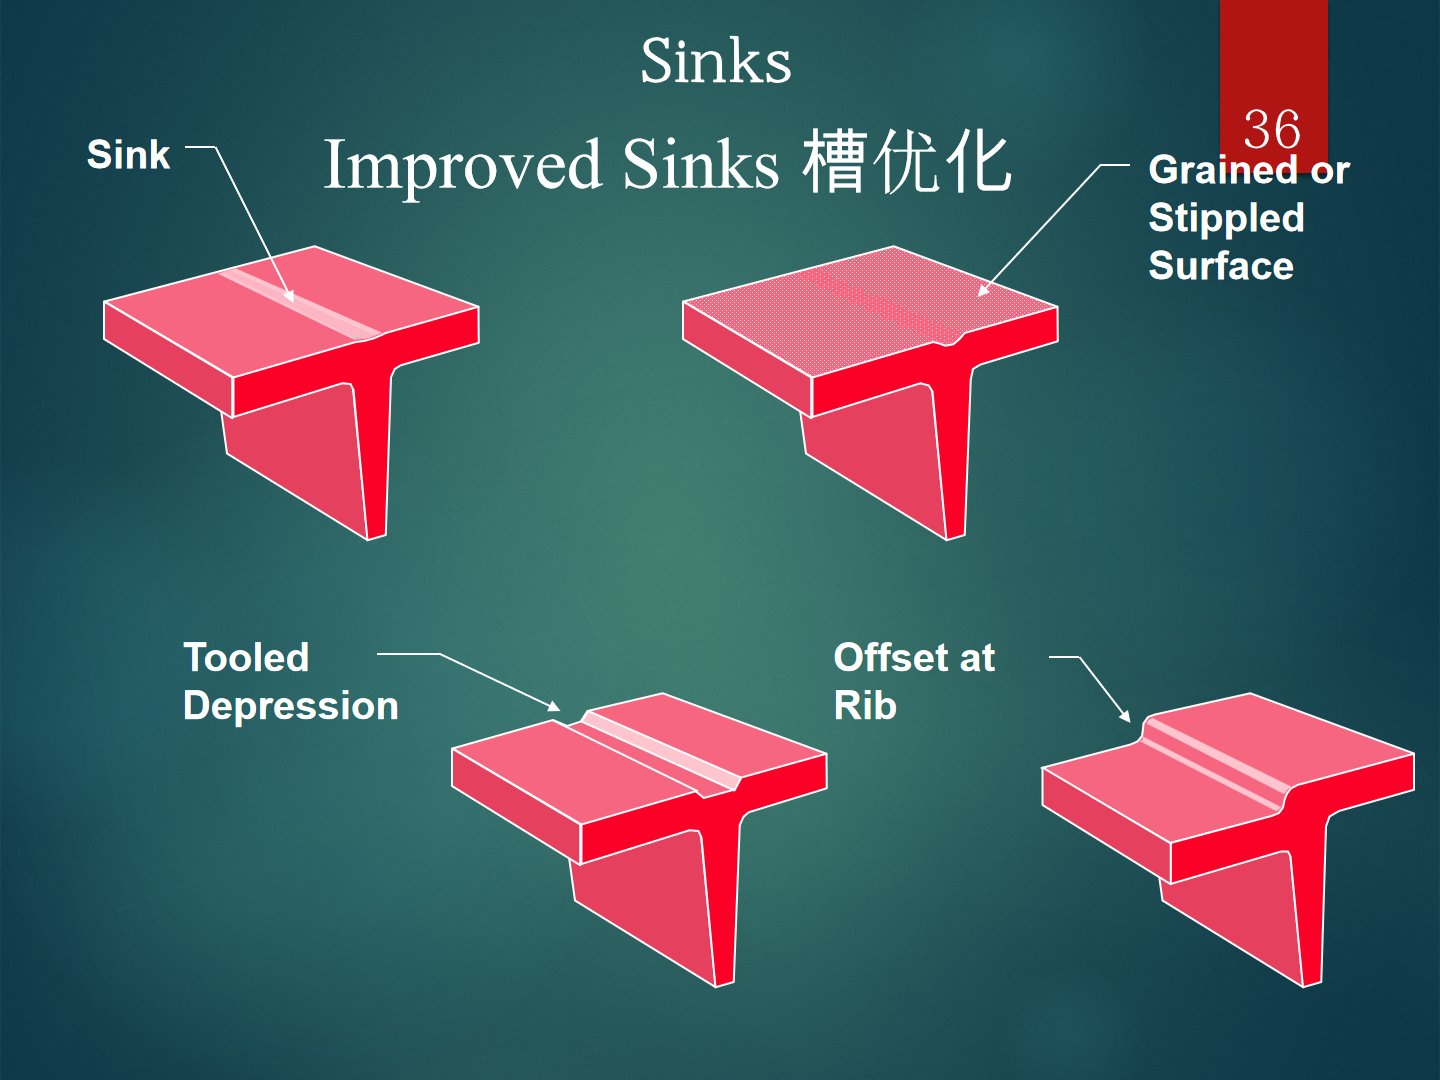
如果缩痕实在压不下去,还有三个「遮丑」级的补偿手段:外观面做咬花或麻面掩盖反光、在缩痕对应位置做模具预沉(Tooled Depression)预留变形量、或将筋在壁面一侧错位布置(Offset at Rib)。
多筋交汇处是另一个缩痕高发点:多筋交于一点会形成局部厚节点。改进方向是把交汇错开——「Better」分摊节点,「Best」则让筋在交汇处互相错位、避免材料堆积。
十、刚度与减重:筋的拓扑决定一切
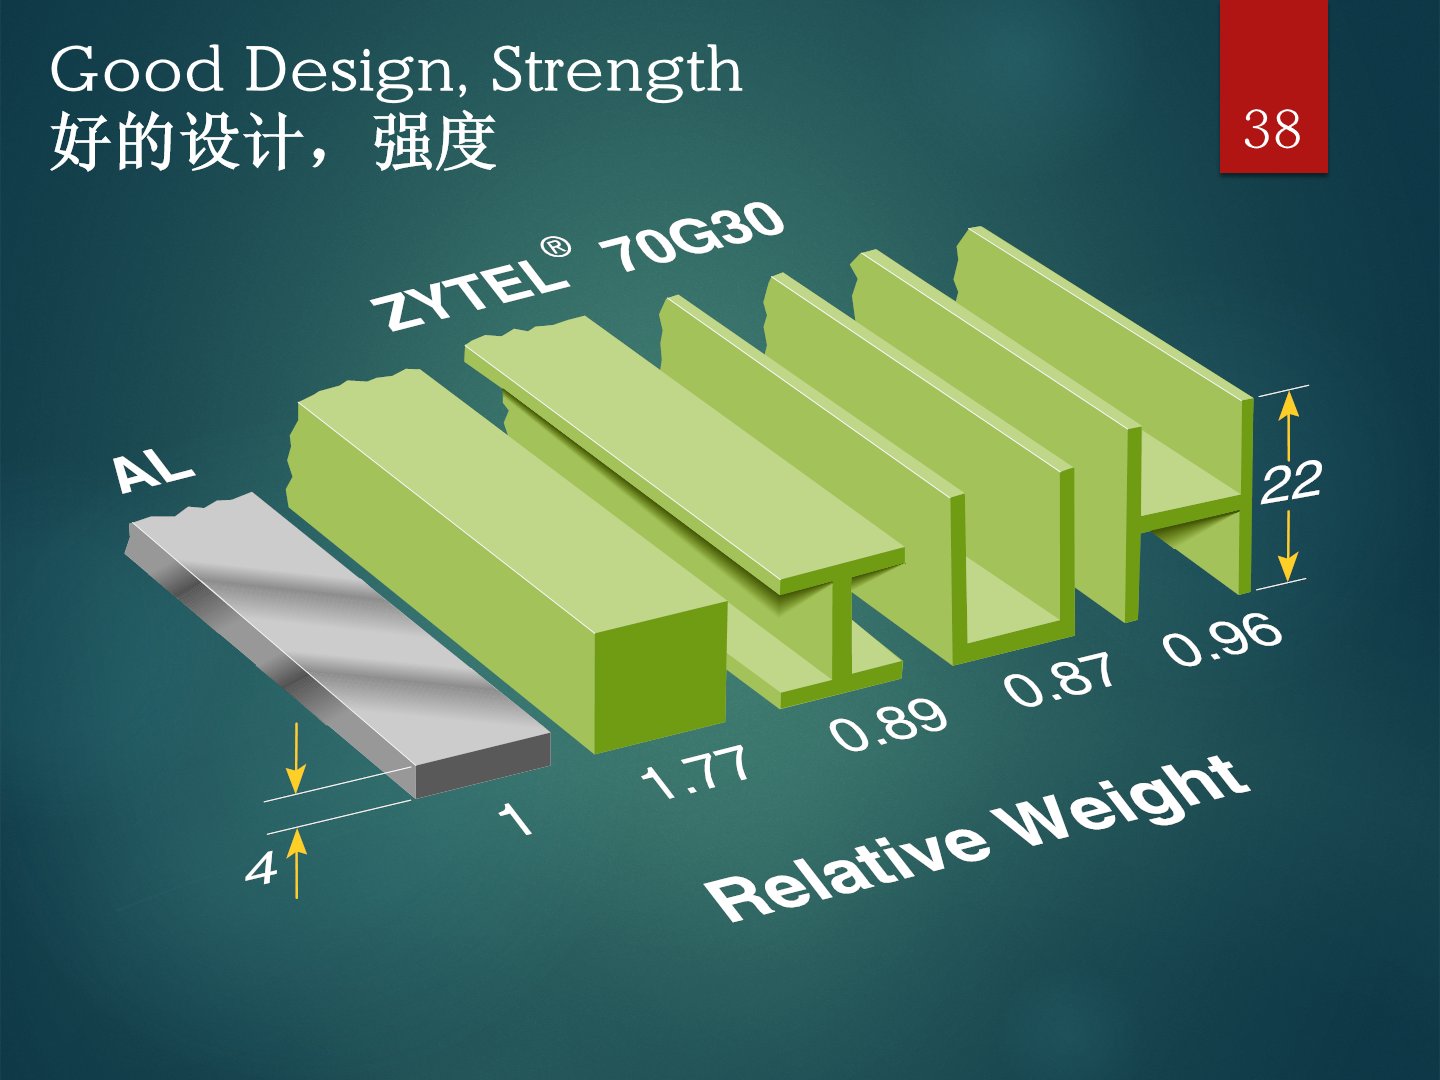
玻纤尼龙不仅能替铝,等刚度下重量还能打平。以 22 mm 高的悬臂梁对比(原书第 38 页):铝实心梁(4 mm)相对重量为 1,ZYTEL 70G30 若照抄实心剖面要 1.77(更重),但做成工字形 0.89、C 形 0.87、组合 H 形 0.96——通过剖面拓扑设计,塑料梁可以和铝一样轻。
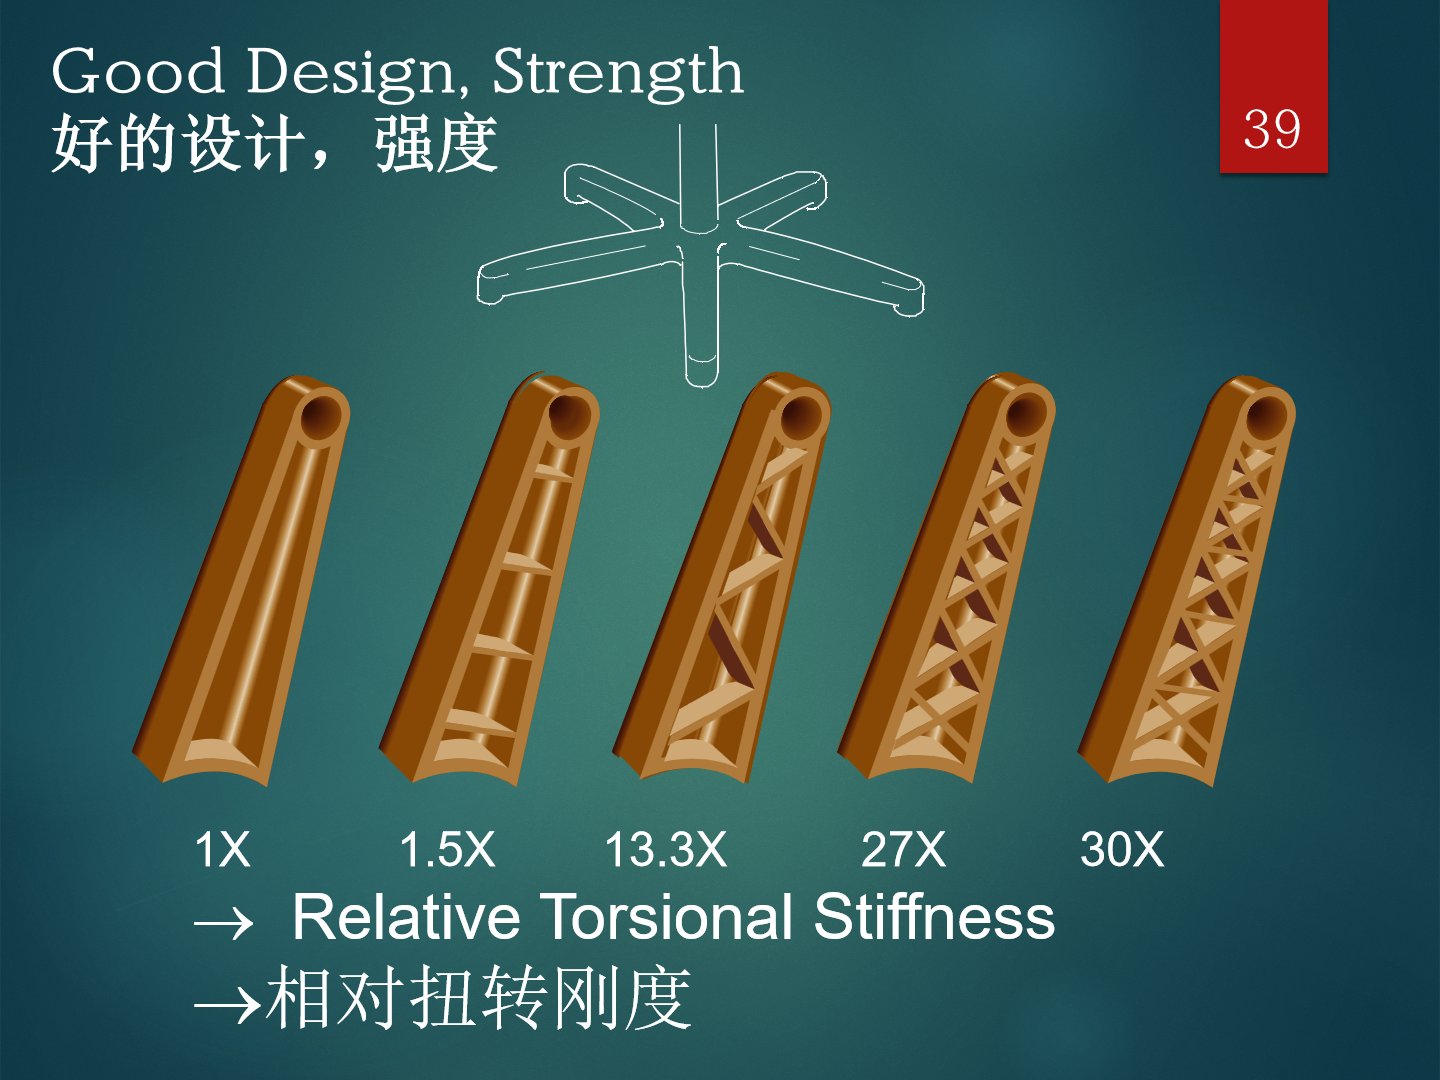
这是全篇最有冲击力的一页:同一椅脚类零件、相同外形与料量,仅改变内部加强筋的布置形式,相对扭转刚度从 1X 逐级提升到 1.5X、13.3X、27X、30X。空心悬臂结构靠「料」堆刚度几乎无效,靠「筋的拓扑」才能数量级地提升。
十一、好坏设计实例
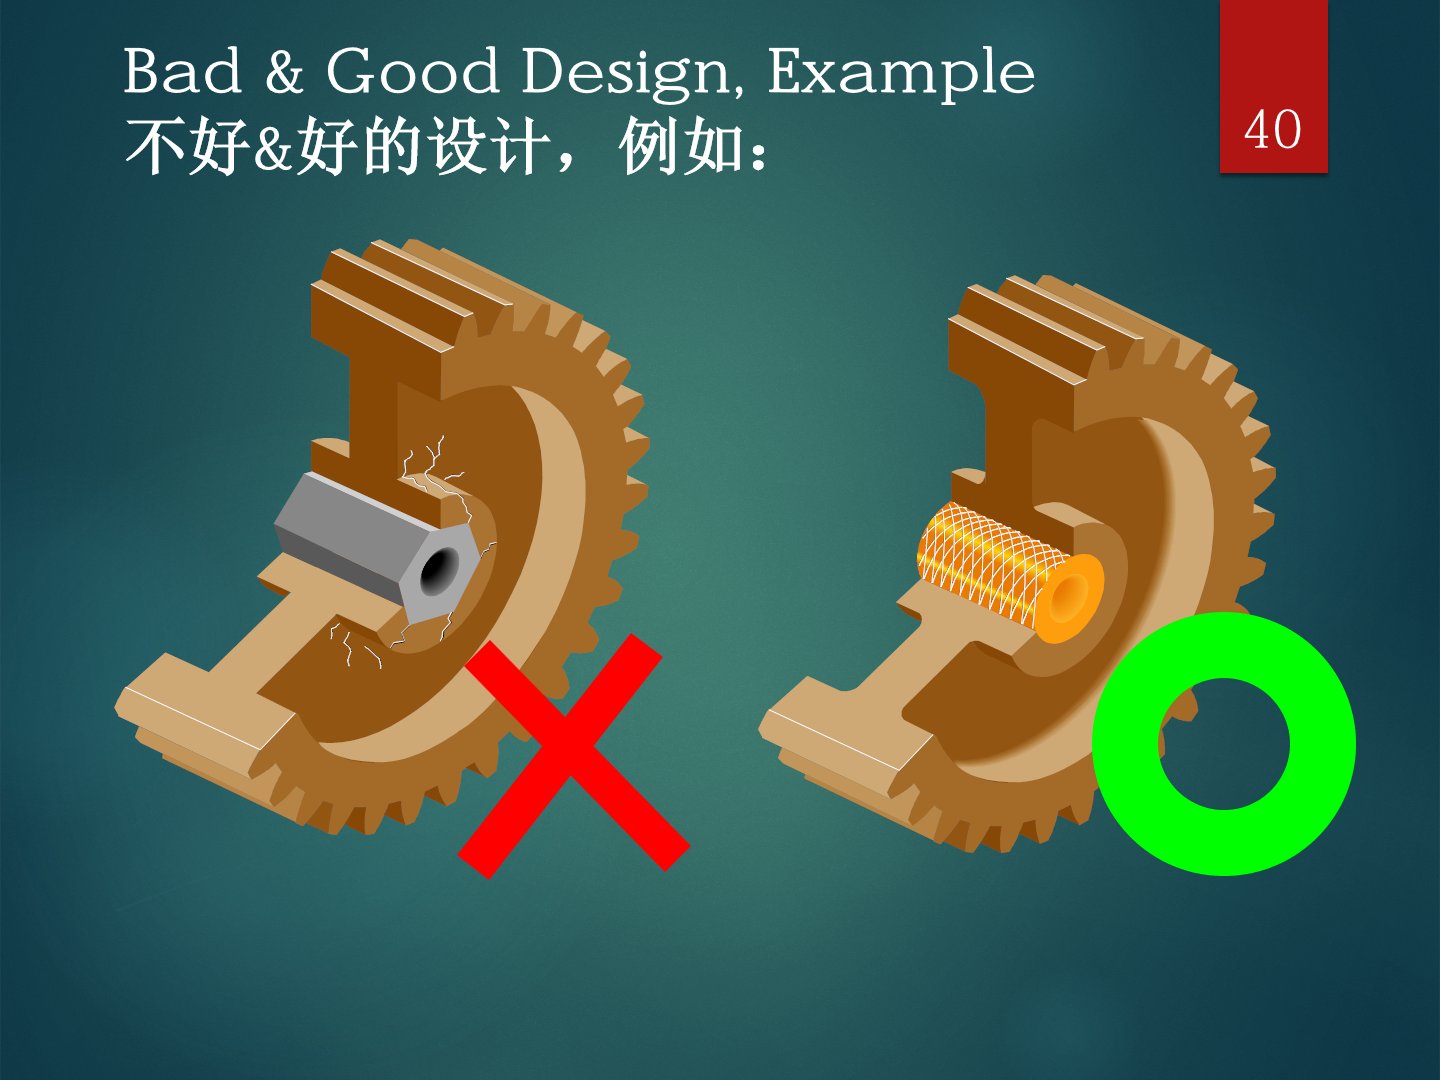
六组对比实例。其一(图 39),齿轮与轴的压配合:金属轴直接压入塑料齿轮毂(左,×),过盈应力长期作用导致应力开裂;改进方案是滚花金属嵌件(右,√)。
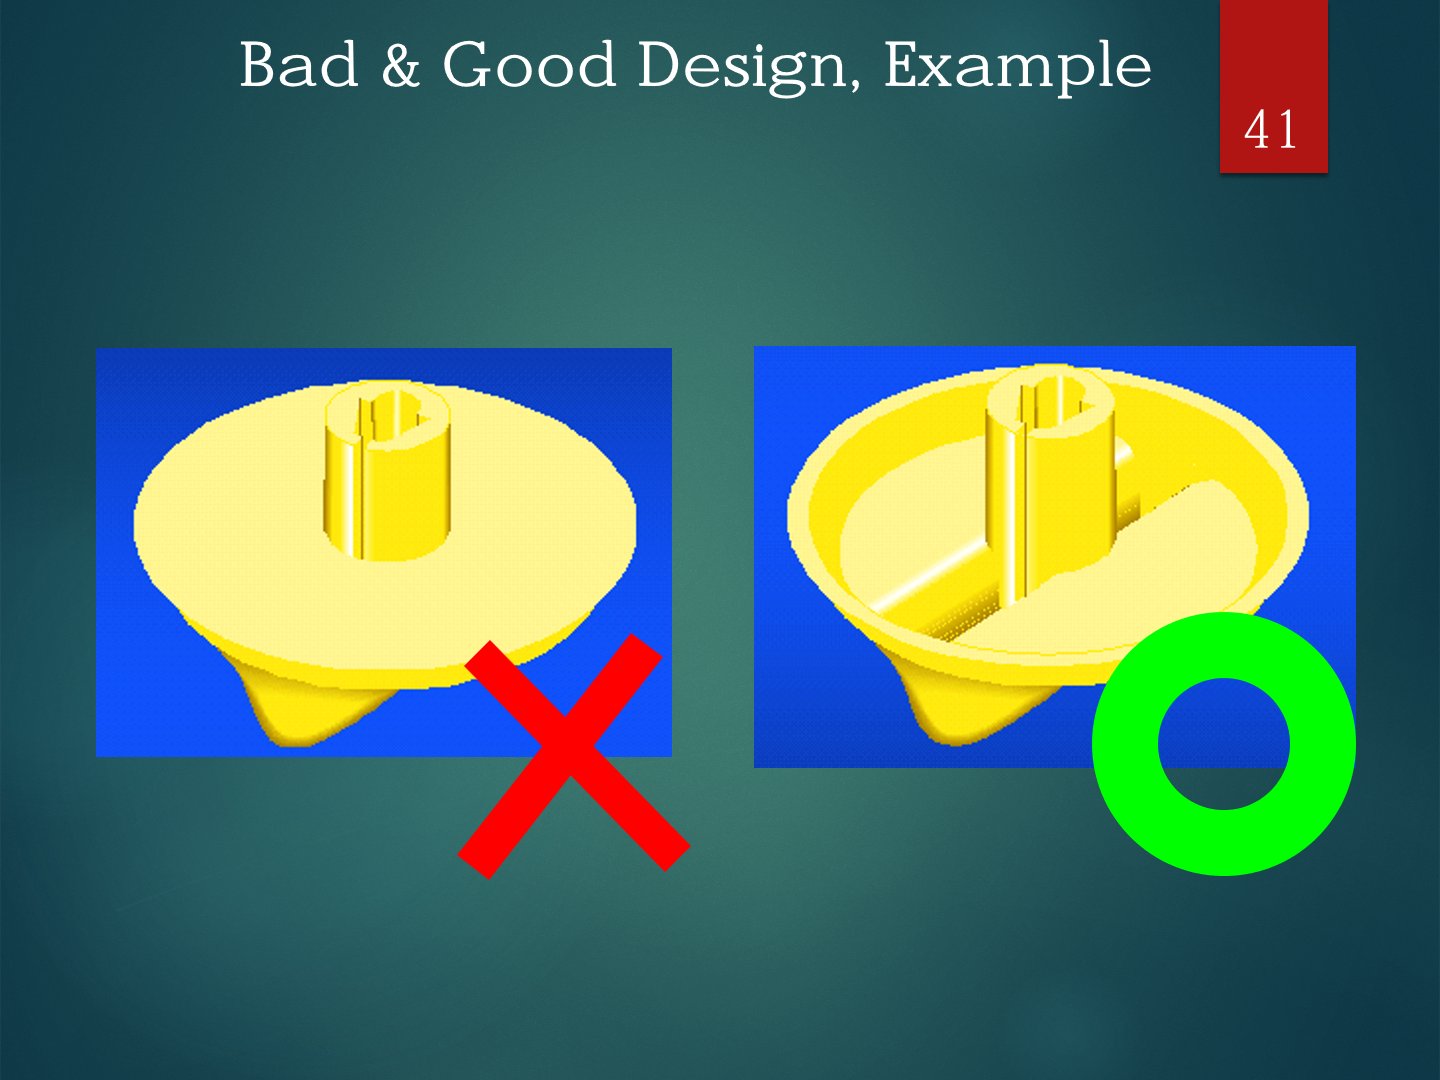
其二(图 40),带中心柱的圆盖:中心柱直接立在盖上(左,×)会在柱根形成局部厚结与缩痕;在盘面加对向支撑台、让料流均衡充填(右,√)。
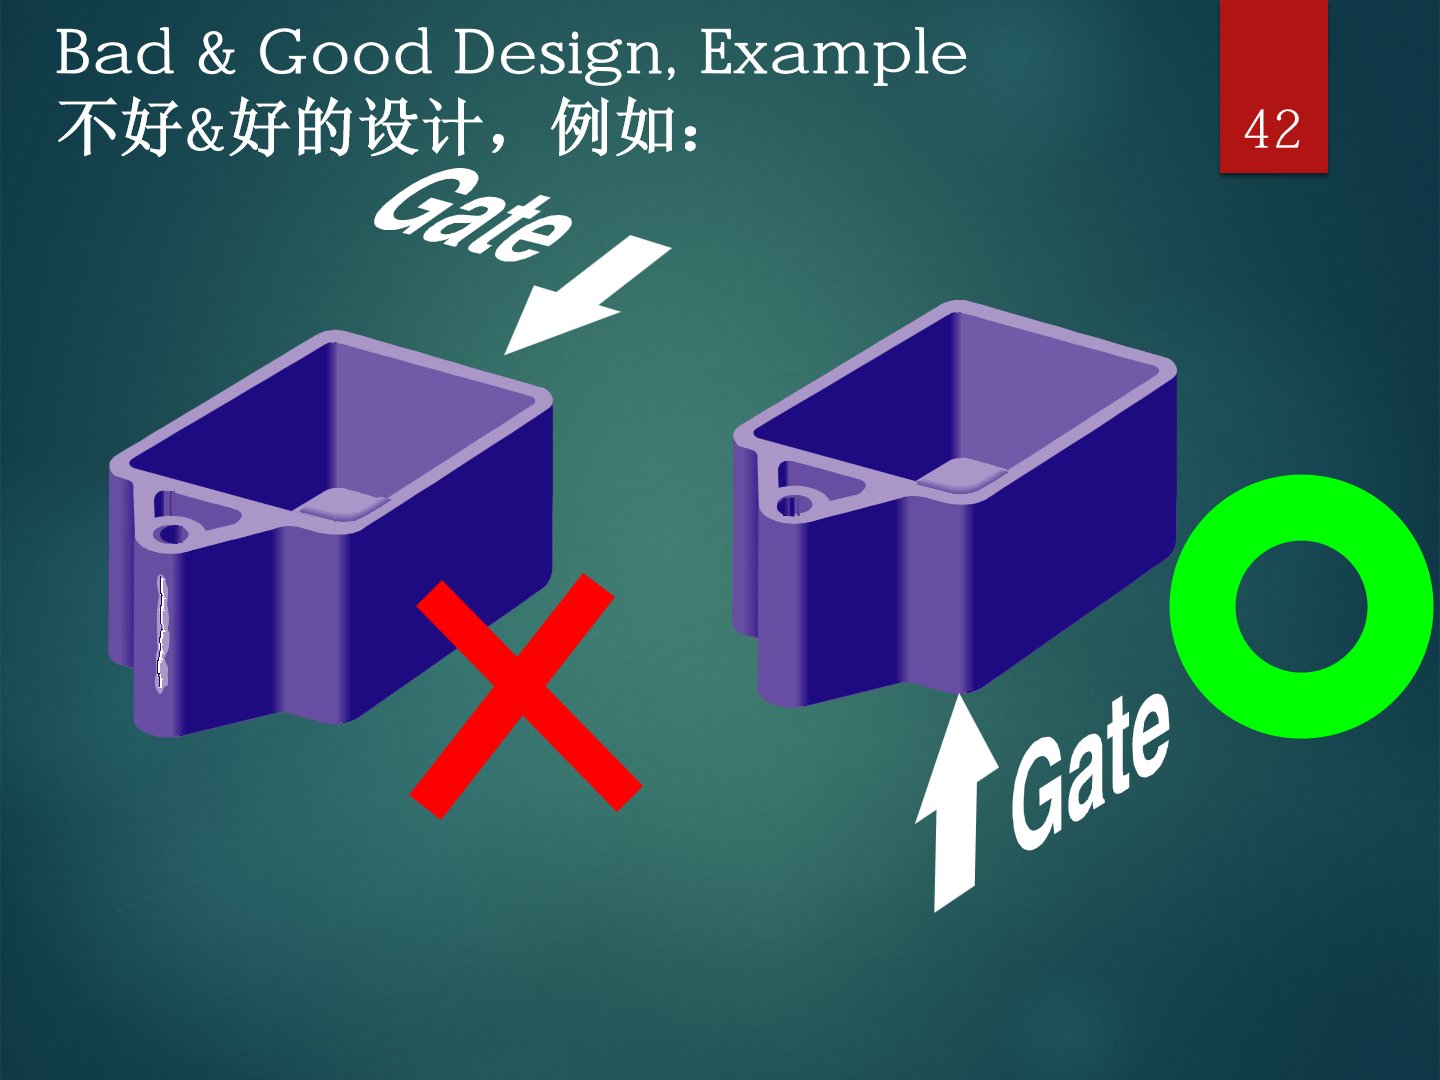
其三(图 41),盒盖件的浇口位置:从薄端进料(左,×)会把熔接线与流痕留在孔柱一侧;改从孔柱厚端进料(右,√),厚端先填、质量更好。
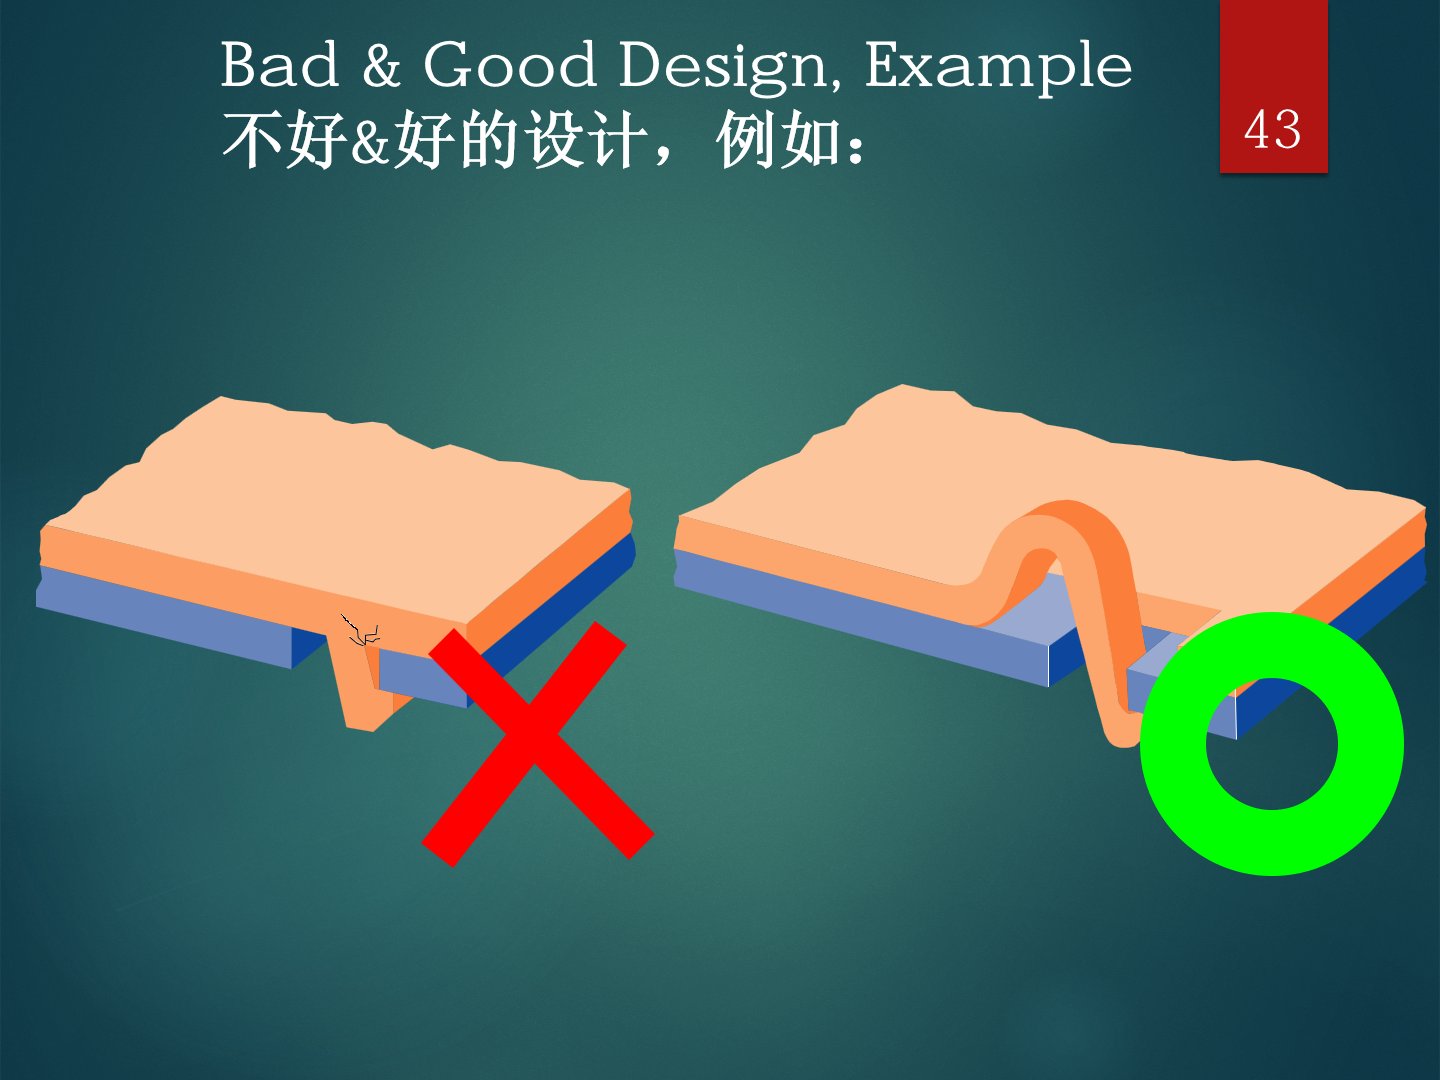
其四(图 42),板边开孔:孔紧贴边缘圆角(左,×)造成尖角应力开裂;把孔位做成波纹翻边过渡(右,√),孔周壁厚均匀。
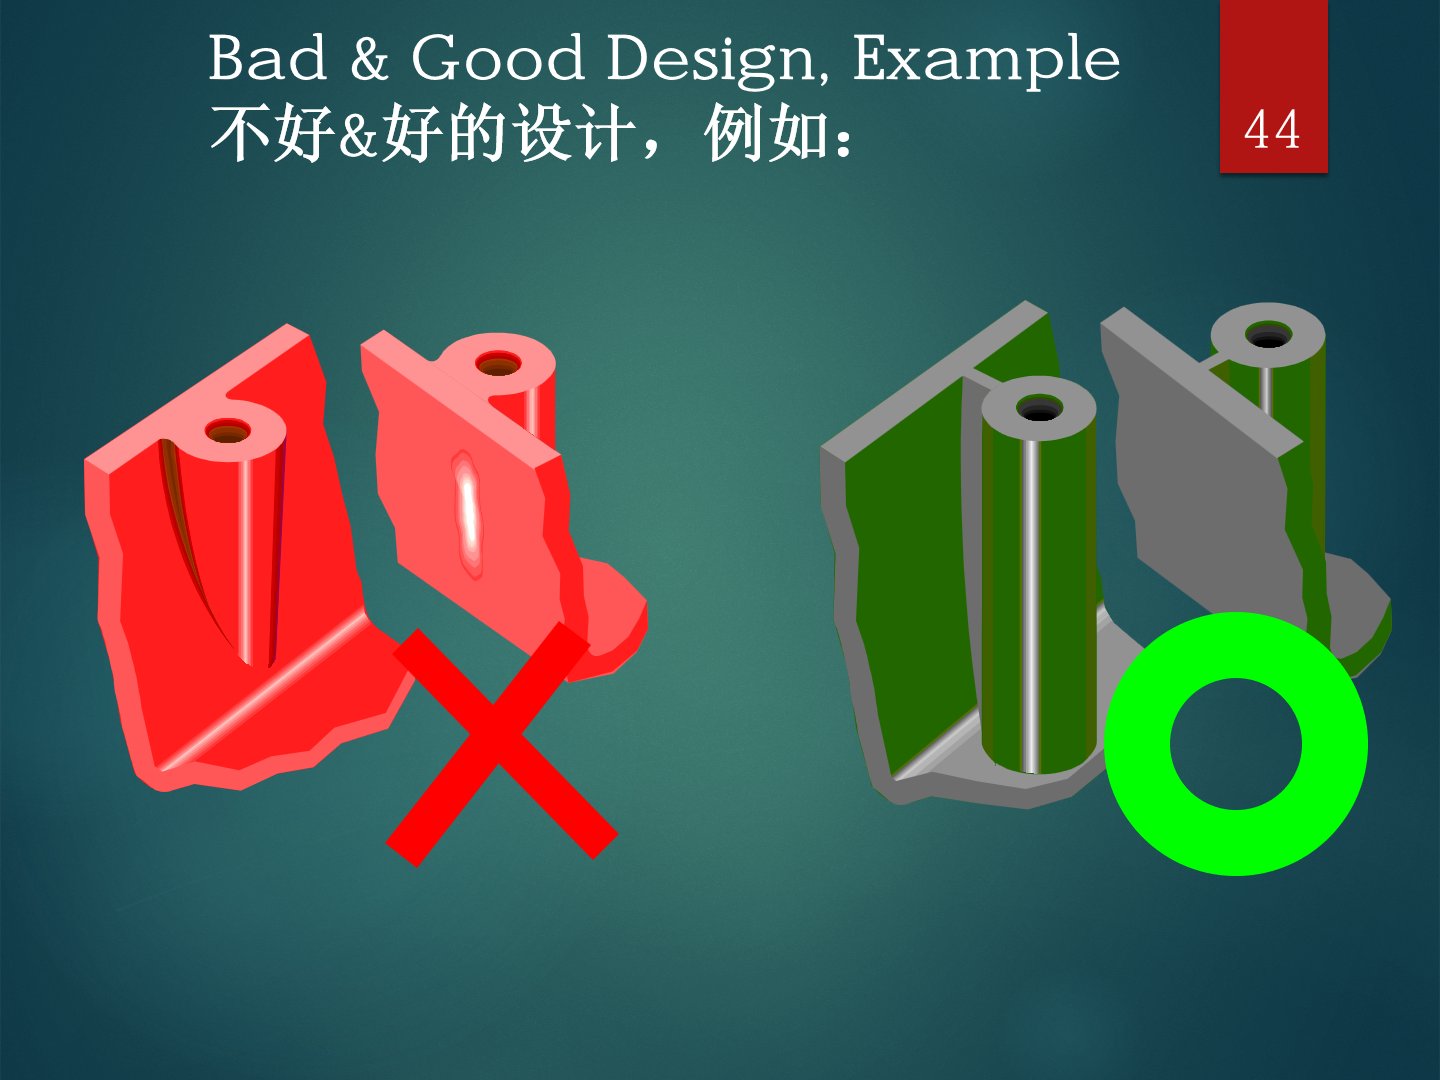
其五(图 43),凸台与开孔细节:左方案在孔周与根部形成材料堆积和熔接线(×);右方案通过开孔贯通与分模处理让壁厚均匀(√)。
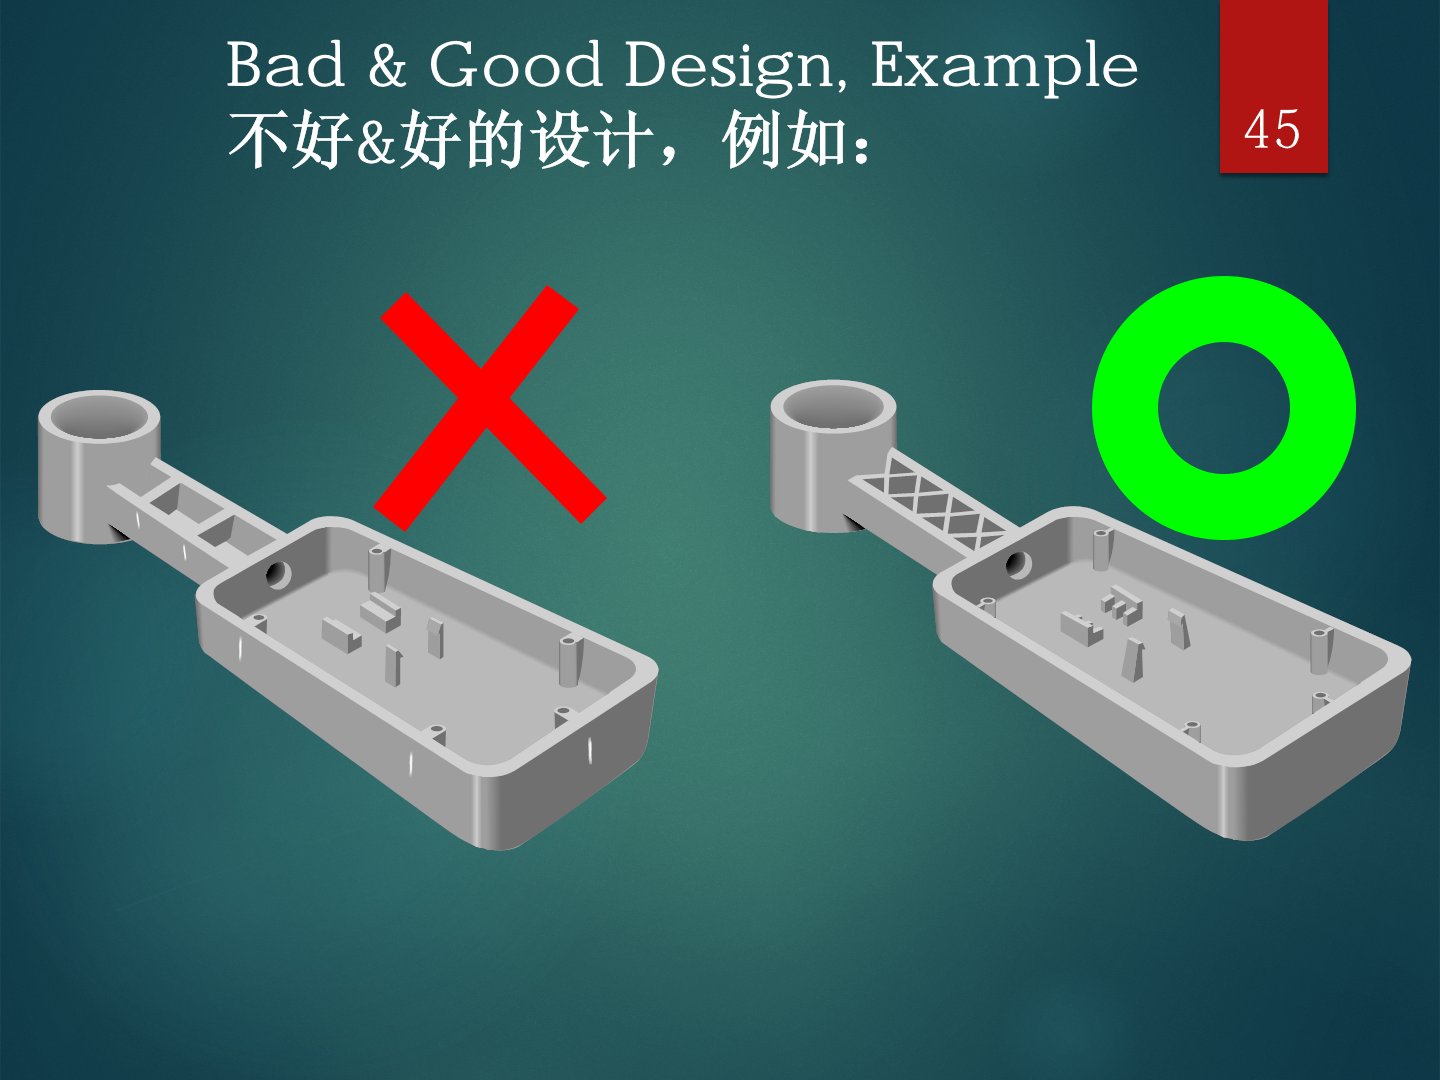
其六(图 44),带套管的长臂盒体:长悬臂用直板筋(左,×)刚度不足;臂上改用 X 形交叉筋(右,√),与前述「筋的拓扑」一脉相承。
十二、钢改塑:重新设计,而不是翻译几何
把金属件几何原样「翻译」成塑料件几乎总是错误的。正确做法是按塑料的工艺特性重新设计(图 45):利用加强筋替代实体料堆、均匀壁厚、大圆角、渐变过渡,让制件按塑料的方式受力。
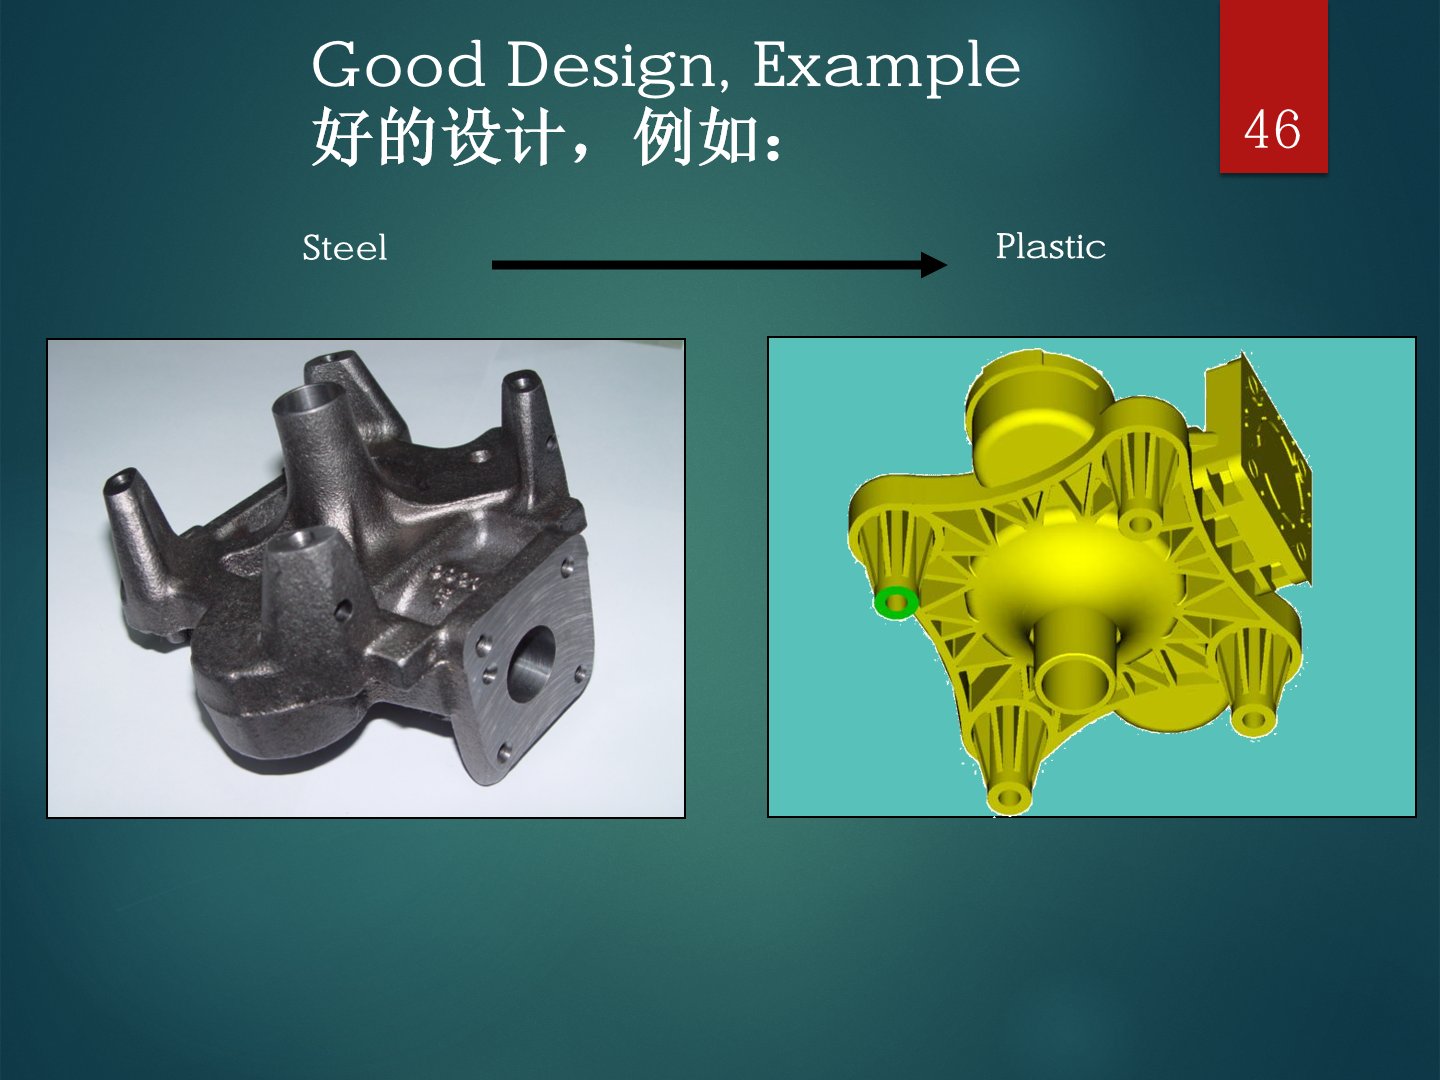
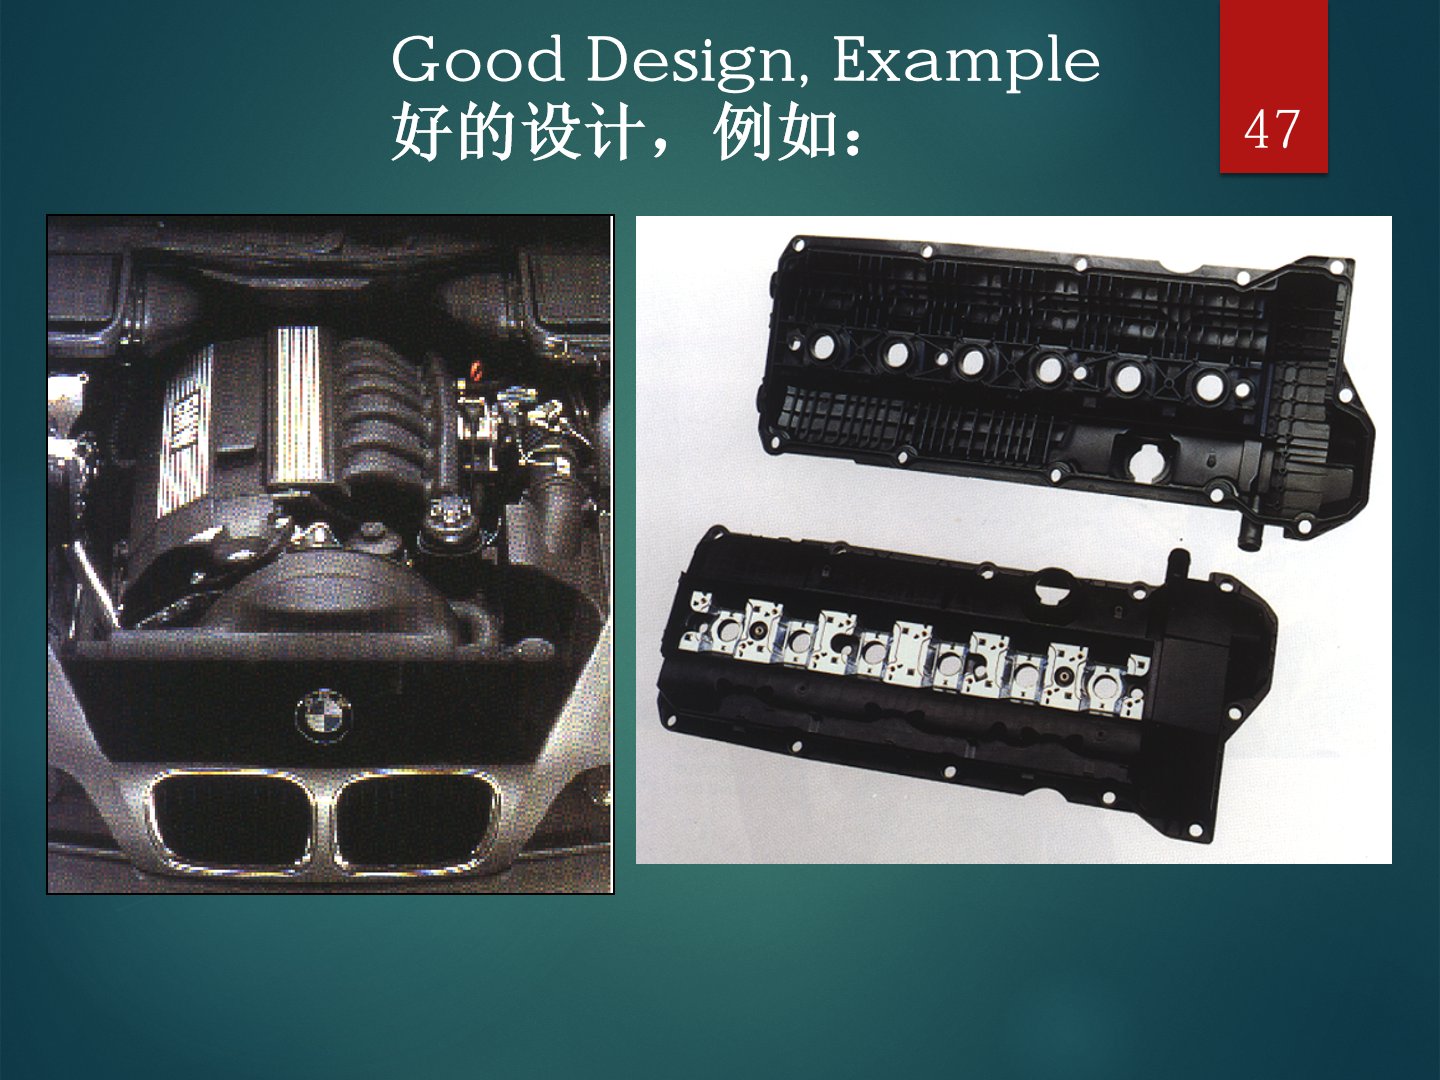
最后是成功量产的范例(图 46):宝马发动机舱中的尼龙气门室罩盖——钢/铝件按前述原则重新设计成玻纤尼龙件后,兼具减重、集成与降噪收益,是「按塑料的方式设计」的最佳注脚。
资料来源:DuPont Engineering Polymers《Plastic Parts Design Guide(塑料零件设计指南)》培训资料整理,图示版权归原机构所有,仅供学习交流。文中试验数据为原资料图示值(柱状图为估读),工程设计请以官方材料数据表为准。
发表回复