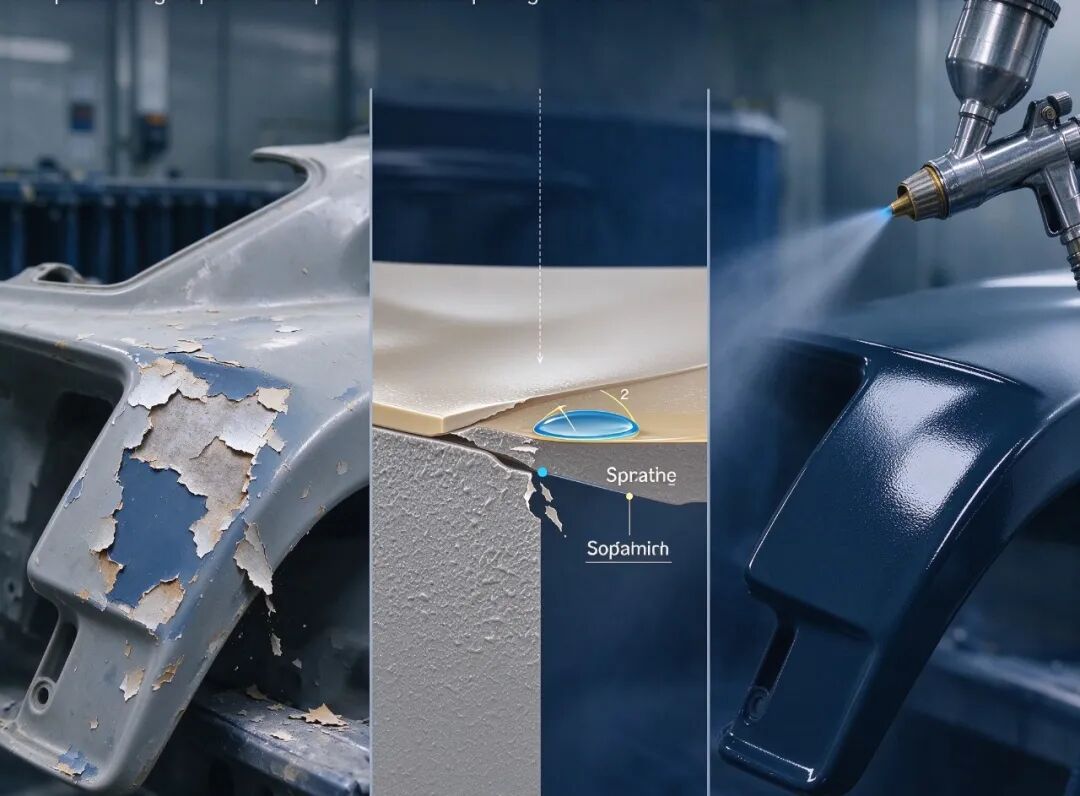
做汽车内外饰、家电、3C外壳的同行都懂——PP件百格测试0级、ABS边角翘起、PC+ABS手感漆几天就露底,这就是喷涂附着力不良。
附着力是涂层与塑料基体的结合强度。金属好喷,因为表面能高、涂料易润湿;PP、PE等塑料表面能低、非极性、结晶度高,涂料铺不开、粘不牢。
很多人以为”换个好漆”就行,但附着力差的根子在界面——表面能、润湿和界面结合力,换漆治标不治本。真正解决得从材料、表面处理、底漆、配方和工艺系统入手。
01 喷涂附着力的本质:润湿+界面结合
要理解附着力,先要理解两个关键概念:表面能与润湿,以及界面结合力。
表面能与润湿——附着力的前提。
当液体涂料喷涂到固体塑料表面时,涂料能否在表面铺展开(润湿),取决于涂料的表面张力和塑料的表面能之间的关系。
- 如果塑料的表面能> 涂料的表面张力,涂料就能在塑料表面良好铺展,接触角小(<90°),润湿好,为附着力提供基础。
- 如果塑料的表面能< 涂料的表面张力,涂料就不能良好铺展,接触角大(>90°),润湿差,涂料在表面收缩成液滴,附着力自然差。
这就像在荷叶上滴水——荷叶表面能极低,水在上面收缩成水珠滚来滚去,完全不润湿。PP、PE塑料的表面就有点像荷叶,表面能很低(约30-35 mN/m),而大多数涂料的表面张力在35-45 mN/m,涂料在PP表面难以润湿,附着力差。
常见塑料的表面能大致范围:
- PTFE(聚四氟乙烯):~18 mN/m,最难喷涂,几乎所有涂料都不附着
- PP(聚丙烯):~30-35 mN/m,难喷涂,必须表面处理或用专用底漆
- PE(聚乙烯):~31-35 mN/m,难喷涂,同PP
- POM(聚甲醛):~35-40 mN/m,较难喷涂
- ABS:~35-42 mN/m,中等,通常可以直接喷涂但建议表面处理
- PC(聚碳酸酯):~40-45 mN/m,较好,通常可以直接喷涂
- PA(聚酰胺/尼龙):~40-46 mN/m,较好,极性高,附着力好
- PMMA(亚克力):~40-45 mN/m,较好
- PET/PBT:~40-45 mN/m,较好
一般来说,塑料表面能需要达到38-40 mN/m以上,大多数涂料才能良好润湿。PP/PE只有30-35 mN/m,所以必须通过表面处理提高表面能,或者用能在低表面能表面润湿的特殊涂料/底漆。
界面结合力——附着力的来源。
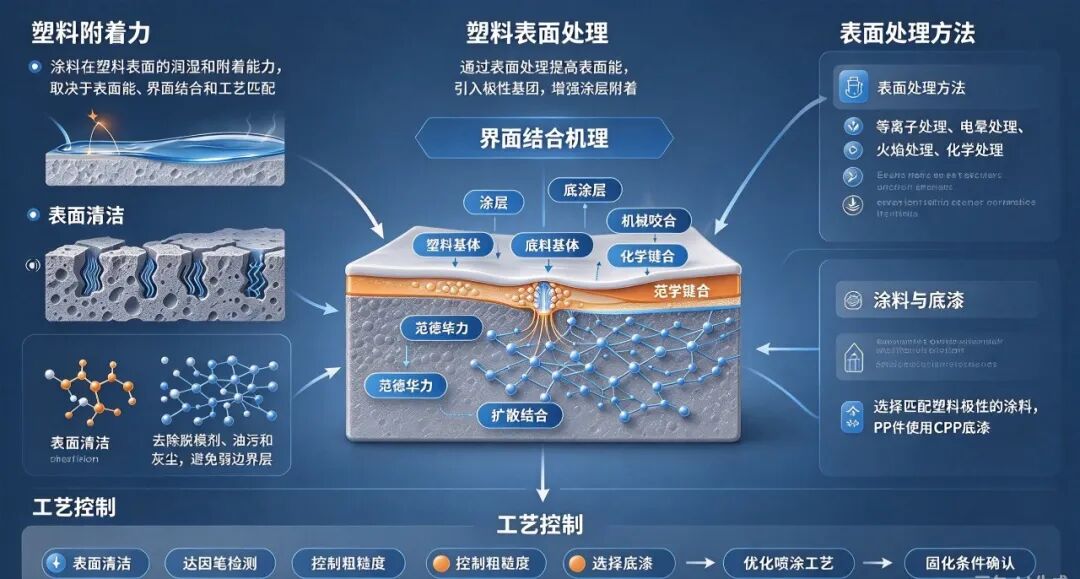
涂料润湿塑料表面后,涂层与塑料之间的结合力来自以下四种机理:
1.机械咬合(Mechanical Interlocking):塑料表面有微观粗糙度(凹凸不平),涂料渗入这些凹凸中,固化后像”锚”一样咬合在表面,形成机械结合力。表面越粗糙,机械咬合越强。这就像在粗糙的墙面上抹灰,灰浆嵌入砖缝中就不容易掉;在光滑的玻璃上抹灰就很容易掉。
2.化学键合(Chemical Bonding):塑料表面的活性基团(如羟基-OH、羧基-COOH、氨基-NH2)与涂料中的活性基团(如异氰酸酯基-NCO、环氧基、羟基)发生化学反应,形成共价键结合。化学键结合力最强,但需要塑料表面有活性基团。非极性的PP/PE表面没有活性基团,所以化学键合很弱。通过表面处理(等离子、电晕、火焰、化学处理)可以在PP/PE表面引入羟基、羧基等活性基团,从而实现化学键合。
3.范德华力(Van der Waals Forces):涂层分子与塑料分子之间的分子间作用力(包括取向力、诱导力、色散力)。范德华力是最普遍的结合力,只要两种分子足够接近(距离<0.5nm)就存在。范德华力的大小与分子极性有关——极性分子间范德华力强,非极性分子间弱。涂料充分润湿表面后,涂层分子与塑料分子距离足够近,就能产生范德华力。
4.扩散结合(Diffusion Bonding):涂料中的溶剂溶胀塑料表面,使塑料表面的分子链松弛、活动能力增强,涂料中的树脂分子与塑料表面分子链相互扩散、互穿(interpenetration),固化后形成”你中有我、我中有你”的过渡层,从而产生很强的结合力。扩散结合在溶解度参数相近的涂料-塑料体系中比较显著。例如,ABS/PC用酮类溶剂的涂料,酮类溶剂能溶胀ABS/PC表面,促进扩散结合。但PP/PE结晶度高、耐溶剂性好,普通溶剂难以溶胀其表面,扩散结合弱。
实际的喷涂附着力通常是以上四种机理的综合作用,但不同材料-涂料体系中各机理的贡献不同。对于极性塑料(PA、PC、ABS、PMMA),范德华力和化学键合贡献较大;对于非极性塑料(PP、PE),机械咬合和扩散结合贡献较大(但扩散结合也弱),所以必须通过表面处理引入极性基团(化学键合)和提高粗糙度(机械咬合)来弥补。
02 塑料为什么难喷:五大原因
第一,表面能低、非极性——PP/PE的根本问题。
PP、PE等聚烯烃是完全非极性的碳氢聚合物,分子链上没有任何极性基团,表面能只有30-35 mN/m,低于大多数涂料的表面张力(35-45 mN/m)。涂料在PP/PE表面难以润湿,接触角大,铺展不良。同时,非极性表面与极性涂料树脂之间的范德华力弱,也没有活性基团进行化学键合。这是PP/PE难喷涂的根本原因。
第二,结晶度高、表面致密——溶剂难以溶胀。
PP、PE、POM等结晶性塑料的结晶度较高(PP结晶度40-60%,PE结晶度50-80%,POM结晶度70-80%),表面分子链排列紧密、规整,涂料中的溶剂难以渗入和溶胀表面,扩散结合弱。而非晶态塑料(ABS、PC、PMMA)分子链排列松散,溶剂容易溶胀,扩散结合好。
第三,脱模剂和润滑剂残留——弱边界层。
注塑成型时,为了方便脱模,通常会在模具上喷涂脱模剂(如硅油、蜡质、氟素脱模剂),或者在配方中添加内润滑剂(如硬脂酸锌、硬脂酸钙、EBS等)。这些脱模剂和润滑剂会迁移到制品表面,形成一层低表面能的”弱边界层”(Weak Boundary Layer)。涂料喷涂在这层弱边界层上,实际上是涂料与脱模剂结合,而不是与塑料结合,脱模剂本身内聚强度低、与塑料结合也弱,所以涂层很容易从弱边界层处脱落。这是注塑件喷涂附着力差的最常见原因之一,很多时候不是材料和漆的问题,而是表面没清洁干净。
第四,低分子物析出和表面污染。
塑料中的低分子物(如残留单体、低聚物、增塑剂、抗氧剂、润滑剂、紫外线吸收剂等)会在成型后或使用过程中逐渐迁移(析出)到表面,污染表面,形成弱边界层,降低附着力。特别是在高温环境下使用或储存时,低分子物析出加速,附着力下降更明显。此外,表面的灰尘、油污、指纹、手汗等也会污染表面,降低附着力。
第五,表面过于光滑——机械咬合不足。
注塑成型的制品表面通常比较光滑(特别是高光模具成型的制品),微观粗糙度低,涂料与表面的机械咬合不足,附着力差。适当的表面粗糙度(Ra 0.5-2μm)有利于提高机械咬合力,增强附着力。但粗糙度过高也不好——会导致涂料用量增加、表面外观变差(橘皮、流平不良)。
03 影响喷涂附着力的七大因素
第一,材料种类和表面能。
- 非极性塑料(PP、PE、PTFE)表面能低,附着力差,必须表面处理或用专用底漆。
- 极性塑料(PA、PC、ABS、PMMA、PET)表面能高,附着力好,通常可以直接喷涂。
- 共混材料(如PC/ABS、PP/PE)的表面能取决于共混比例和表面富集组分。
第二,表面清洁度。
- 脱模剂、润滑剂残留是附着力差的最常见原因。
- 表面的油污、灰尘、指纹、手汗也会降低附着力。
- 低分子物析出(特别是高温环境下)会持续污染表面。
第三,表面粗糙度。
- 适当的粗糙度(Ra 0.5-2μm)增加机械咬合,提高附着力。
- 表面过于光滑(高光面)机械咬合不足,附着力差。
- 粗糙度过高导致涂料用量大、外观差。
第四,表面处理方法和效果。
- 等离子处理、电晕处理、火焰处理、化学处理等可以提高表面能和引入极性基团。
- 表面处理的效果(表面能提高到多少、引入了多少极性基团)直接影响附着力。
- 表面处理后有”时效性”——处理后表面能会随时间衰减(通常几小时到几天),应在处理后尽快喷涂。
第五,涂料和底漆选择。
- 不同涂料(丙烯酸、聚氨酯、环氧、氨基等)对不同塑料的附着力不同。
- 底漆(特别是PP专用的氯化聚烯烃CPP底漆)对非极性塑料的附着力至关重要。
- 涂料的表面张力、溶剂体系、固化条件都影响附着力。
第六,喷涂工艺和固化条件。
- 喷涂环境的温度、湿度影响涂料流平和固化。
- 涂料粘度、喷涂厚度、喷枪距离和角度影响涂层质量。
- 固化温度和时间影响涂料交联程度和附着力——固化不足,涂层内聚强度低;固化过度,涂层脆、内应力大。
- 多层喷涂时,层间间隔时间和层间附着力也很重要。
第七,使用环境和老化。
- 高温环境加速低分子物析出,降低附着力。
- 高湿环境、水煮、盐雾等会使涂层吸水、降解,降低附着力。
- 紫外线照射导致涂层和塑料老化,界面结合力下降。
- 冷热循环导致涂层和塑料热膨胀系数不匹配,产生界面应力,降低附着力。
04 解决喷涂附着力:从表面处理到材料选择的系统方案
第一,表面清洁——最基础也最容易被忽略的一步。
- 去除脱模剂和油污:喷涂前必须彻底清洁表面。常用方法:用异丙醇(IPA)、酒精、白电油等溶剂擦拭;用中性洗涤剂水溶液清洗后漂洗干燥;用超声波清洗(适合小件)。注意:有些脱模剂(特别是硅酮类)很难用普通溶剂去除,可能需要专用的除硅清洁剂或表面处理。
- 去除灰尘和颗粒:用压缩空气吹除表面灰尘,或用粘尘辊粘除。
- 避免二次污染:清洁后不要用手直接触摸喷涂面(戴干净手套),在洁净环境中存放,尽快喷涂。
- 控制脱模剂用量:从源头减少脱模剂残留——在保证脱模的前提下尽量减少外脱模剂用量,或改用内脱模剂(内脱模剂迁移到表面的量较少),或使用易清洁的脱模剂。
第二,表面处理——提高表面能和引入极性基团。
对于PP、PE等低表面能塑料,表面处理是提高附着力的必要步骤。常用方法:
- 等离子处理(Plasma Treatment):用低压或常压等离子体(氧气、空气、氩气等)处理塑料表面,在表面引入羟基(-OH)、羧基(-COOH)、羰基(C=O)等极性基团,同时提高表面能和表面粗糙度。等离子处理效果好、均匀、环保,是目前最常用的表面处理方法。处理后表面能可提高到50-70 mN/m,附着力显著提高。但设备成本较高,处理后有时效性(几小时到几天)。
- 电晕处理(Corona Treatment):用高频高压电晕放电处理表面,原理和效果与等离子类似,设备成本较低,适合薄膜和片材的连续处理。但处理均匀性不如等离子,对厚壁和复杂形状制品处理效果有限。
- 火焰处理(Flame Treatment):用氧化焰(富氧火焰)快速扫过塑料表面,使表面氧化,引入极性基团,同时烧掉表面的油污和低分子物。火焰处理效果好、速度快、适合大批量生产线(如汽车保险杠的火焰处理),成本较低。但需要精确控制火焰温度和处理时间,否则会导致表面变形、降解、变色。
- 化学处理(Chemical Treatment):用强氧化性化学试剂(如铬酸、高锰酸钾硫酸溶液、次氯酸钠等)处理表面,氧化表面引入极性基团。化学处理效果好,但试剂腐蚀性强、毒性大、环保问题严重,目前已逐渐被等离子和火焰处理取代。
- 打磨处理(Sanding):用砂纸或喷砂打磨表面,增加表面粗糙度,提高机械咬合力,同时去除表面的弱边界层。打磨通常与其他表面处理方法配合使用,单独打磨对PP/PE的附着力提升有限(因为没有提高表面能)。
- 底涂剂/处理剂(Primer/Tie Coat):在塑料表面涂一层特殊的底涂剂(如PP用的氯化聚烯烃CPP底涂剂),底涂剂一侧与塑料结合(CPP与PP结构相似,相容性好),另一侧与面漆结合,起到”桥梁”作用。这是PP喷涂最常用的方法——先喷CPP底漆,再喷面漆,附着力可以满足要求。
表面处理后应尽快喷涂(通常在4-24小时内),因为处理后的表面能会随时间衰减。如果需要存放,应在洁净、干燥、低温环境中存放,并在喷涂前重新检测表面能(用达因笔测试)。
第三,选择合适的涂料和底漆。
- 根据材料选择涂料:极性塑料(ABS、PC、PA)可以用通用的丙烯酸、聚氨酯涂料;非极性塑料(PP、PE)必须用专用涂料或底漆。
- PP专用底漆:氯化聚烯烃(CPP)底漆是PP喷涂的标准方案。CPP分子中含有氯化聚烯烃链段,与PP相容性好,可以在PP表面润湿和附着;同时含有极性基团,可以与面漆结合。先喷CPP底漆(通常10-20μm),烘干后再喷面漆,附着力可以达到要求。
- 附着力促进剂:在涂料中添加附着力促进剂(如硅烷偶联剂、钛酸酯偶联剂、氯化聚烯烃等),提高涂料与塑料的附着力。
- 选择合适溶剂体系的涂料:溶剂能适度溶胀塑料表面,促进扩散结合,提高附着力。但溶剂不能过强,否则会导致塑料表面开裂(应力开裂)或溶解。
- 双组分涂料:双组分聚氨酯(2K PU)、双组分环氧涂料的交联密度高、内聚强度大、附着力好,适合对附着力和耐久性要求高的场合(如汽车外饰)。
第四,材料选择和配方调整。
- 选择极性材料:如果产品需要喷涂,在材料选择时优先考虑极性塑料(ABS、PC、PA、PMMA),避免使用PP、PE等非极性塑料。如果必须用PP(如汽车保险杠需要高抗冲和低密度),则必须配合表面处理和专用底漆。
- 添加极性助剂:在PP/PE中添加极性聚合物(如PP-g-MAH马来酸酐接枝PP、EVA、EEA、离聚物等),提高材料的表面能和极性,改善喷涂附着力。添加量通常5-20%。
- 控制润滑剂和脱模剂用量:在配方中尽量减少外润滑剂和内润滑剂的用量(在保证加工流动性和脱模的前提下),减少表面析出。特别是避免使用容易迁移到表面的低分子量润滑剂(如硬脂酸锌、油酸酰胺等)。
- 添加附着力促进剂:在材料配方中添加少量极性助剂或偶联剂,提高表面极性。
第五,优化喷涂工艺和固化条件。
- 控制喷涂环境:喷涂环境温度18-25℃、相对湿度50-70%为宜。温度过低涂料流平差、固化慢;湿度过高可能导致涂层发白(水汽凝结)。
- 控制涂料粘度和喷涂厚度:涂料粘度适中(用涂-4杯测量,通常15-25秒),喷涂厚度均匀(底漆10-20μm,面漆30-50μm)。过薄遮盖力不足、附着力差;过厚容易流挂、内应力大、附着力差。
- 多层喷涂的层间间隔:底漆喷涂后要有足够的流平和闪干时间(通常5-10分钟),让溶剂挥发后再喷面漆,避免层间混溶和起泡。
- 优化固化条件:按照涂料供应商的要求控制固化温度和时间。固化不足,涂层交联不充分、内聚强度低、附着力差;固化过度,涂层脆、内应力大、附着力下降。对于热塑性塑料,固化温度不能超过材料的热变形温度,否则制品变形。
- 烘烤前的流平时间:喷涂后在室温下放置5-10分钟流平,让涂料充分润湿表面和溶剂挥发,然后再烘烤,有利于提高附着力和外观。
第六,使用环境和耐久性考虑。
- 如果产品在高温环境使用:选择耐高温涂料(如氟碳涂料、有机硅涂料),确保涂层和界面在高温下不降解。同时控制配方中低分子物的析出。
- 如果产品在高湿/水煮环境使用:选择耐水性好的涂料(如双组分聚氨酯、环氧),确保界面结合力在吸水后不下降。
- 如果产品在户外使用:选择耐候性好的涂料(含紫外线吸收剂和光稳定剂),并在塑料配方中添加耐候稳定剂,减缓界面老化。
- 冷热循环环境:选择热膨胀系数与塑料接近的涂料,减少界面热应力。或在配方中添加弹性体降低材料的热膨胀系数。
05 遇到掉漆,先看这六步
以后再遇到塑料喷涂附着力差、掉漆的问题,按这个顺序排查和解决:
第一步,表面洁净程度:表面有脱模剂、润滑剂、油污、灰尘、指纹吗?这是附着力差最常见的原因,占喷涂问题的50%以上。用溶剂擦拭了吗?用的溶剂能去除脱模剂吗(硅酮脱模剂很难用普通溶剂去除)?清洁后有没有二次污染(手摸、灰尘)?先把表面清洁做到位,很多时候清洁做好了附着力就上来了。
第二步,材料表面能:是什么材料?PP/PE等非极性材料表面能只有30-35 mN/m,低于涂料表面张力,涂料不润湿,附着力天然差。做表面处理了吗(等离子/电晕/火焰/化学)?处理后表面能达到38-40 mN/m以上了吗(用达因笔测)?处理后多久喷的(超过时效性表面能衰减了)?PP/PE必须表面处理或用CPP底漆,这是绕不过去的。
第三步,底漆选择:PP/PE用了专用的氯化聚烯烃(CPP)底漆吗?底漆厚度够吗(10-20μm)?底漆烘干了吗?底漆和面漆配套吗(有些面漆与CPP底漆不兼容)?极性材料(ABS/PC/PA)用了合适的涂料吗(丙烯酸/聚氨酯/环氧)?底漆是附着力的桥梁,特别是对PP。
第四步,表面粗糙度够:制品表面是不是太光滑了(高光面)?适当的粗糙度(Ra 0.5-2μm)有利于机械咬合。需要打磨吗?模具表面可以做皮纹或蚀纹增加粗糙度吗?但注意粗糙度不要太高,否则影响外观和增加涂料用量。
第五步,喷涂工艺和固化:涂料粘度合适吗?喷涂厚度均匀吗(底漆10-20μm、面漆30-50μm)?层间间隔够吗?喷涂环境温湿度合适吗(18-25℃、50-70%RH)?固化温度和时间按涂料要求了吗(固化不足或过度都影响附着力)?烘烤前流平了吗?
第六步,配方和使用环境:配方中润滑剂/脱模剂加太多了吗(迁移到表面形成弱边界层)?低分子物在使用中析出了吗(高温环境加速析出)?产品使用环境苛刻吗(高温、高湿、水煮、户外UV、冷热循环)?需要选择更耐久的涂料体系吗?
喷涂附着力的本质,是涂料在塑料表面的润湿(表面能匹配)加上界面结合(机械咬合+化学键合+范德华力+扩散结合)。解决掉漆不是简单”换个好漆”就行,而是系统工程:先清洁表面(去除脱模剂油污,最基础最关键)→提高表面能(PP/PE必须等离子/火焰/电晕处理或CPP底漆)→选对底漆和涂料(PP用CPP底漆,极性材料用配套涂料)→适当粗糙度(机械咬合)→优化喷涂固化工艺(粘度、厚度、层间、温湿度、固化)→控制配方低分子物析出和匹配使用环境。六步配合,涂层才能牢固附着在塑料表面,不掉漆、不翘起、耐久使用。对于汽车保险杠等PP件,火焰处理+CPP底漆+双组分聚氨酯面漆是标准方案;对于ABS/PC等极性件,清洁表面+适当表面处理+配套涂料通常就能满足要求。
发表回复