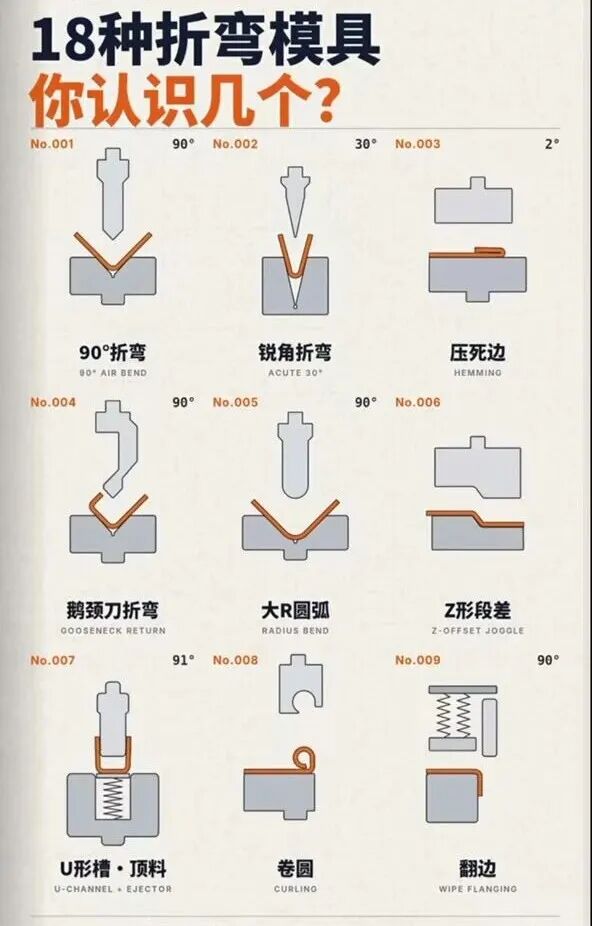
18种折弯模具,你认识几种?
钣金车间里,折弯机是主力。但很多人只知道V槽下模+尖刀上模这一种,遇到特殊形状就傻眼了。
其实折弯模具远不止那一种。今天整理了18种最常见的折弯模具截面图,从最基础的90°空气折弯,到压筋、卷圆、几字形槽,一次看全。
看看你能认出几种——
你们厂最常用的,是几号?
一、前9种:最常用的基础款
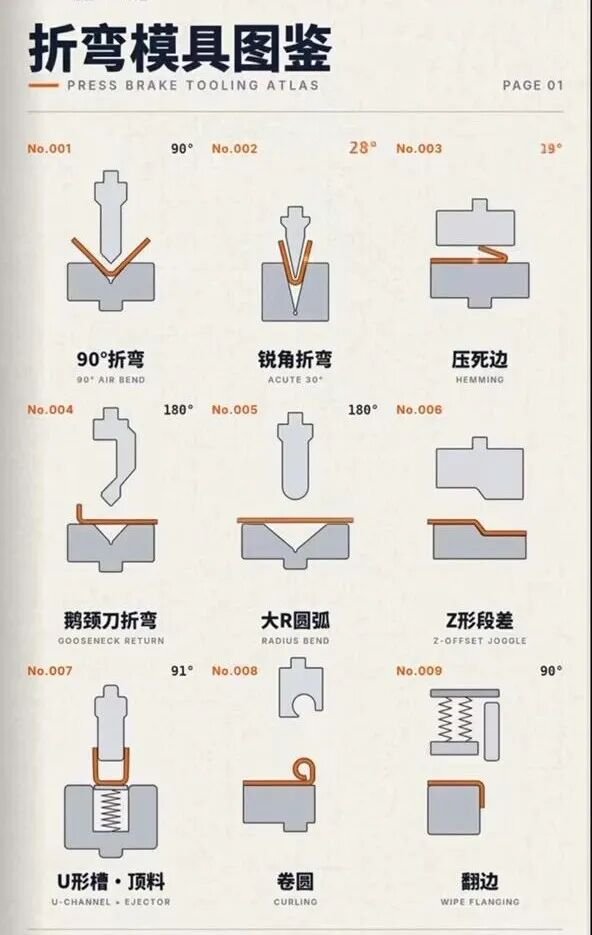
No.001 90°空气折弯(90° AIR BEND)
最基础的折弯方式。上模88°压下,卸载后回弹2°,成品就是90°。V槽开口一般取板厚的8倍(V=8t),内圆角Ri≈V/6。
No.002 锐角折弯(ACUTE 30°)
尖头折弯刀,用来折小于90°的锐角。下模V槽要比普通90°刀窄。
No.003 压死边(HEMMING)
先折一个锐角,再用平刀把边压平,形成闭合的死边。机箱机柜上常见。
No.004 鹅颈刀折弯(GOOSENECK RETURN)
上模做成鹅颈形,中间凹进去一块,避让已经折好的竖边。折带挡边的复杂件时必须用这种刀。
No.005 大R圆弧(RADIUS BEND)
圆头R上模,一次折出大圆弧。R比较小的时候用这种,R大了就要靠步进折弯了。
No.006 Z形段差(Z-OFFSET JOGGLE)
一把刀同时完成两个方向相反的折弯,一次成型Z字形段差。
No.007 U形槽·顶料(U-CHANNEL + EJECTOR)
下模带弹簧顶料装置,折完U型槽后把工件顶出来,不然会卡在模子里取不出来。
No.008 卷圆(CURLING)
端部卷圆模具,把板边卷成圆筒状,去毛刺、增加手感和强度。
No.009 翻边(WIPE FLANGING)
带弹簧压料板的翻边模,先压住料再翻边,防止板材走位。
二、后9种:进阶和特殊形状
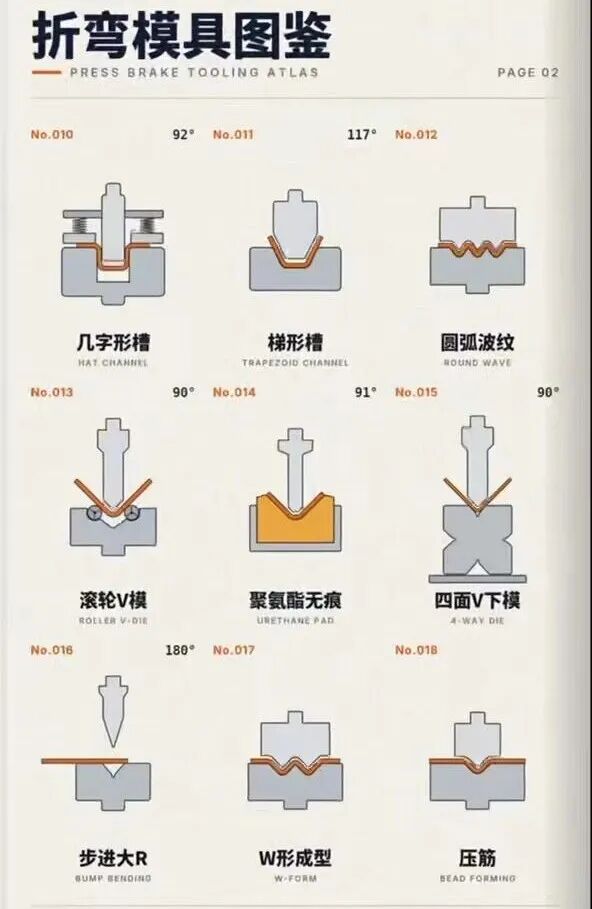
No.010 几字形槽(HAT CHANNEL)
也叫帽型槽。上模和下模都带弹簧顶料,一次折出几字形截面。电器柜、桥架上常用。
No.011 梯形槽(TRAPEZOID CHANNEL)
梯形截面的槽型,比U型槽刚性好,受力不易变形。
No.012 圆弧波纹(ROUND WAVE)
上下模都是波形齿,一次压出连续的圆弧波纹,相当于压筋的加强版。
No.013 滚轮V模(ROLLER V-DIE)
V槽下模里装了滚轮,折弯时板材跟着滚轮转,不刮表面。折拉丝板、铝板、不锈钢板常用,防止刮花。
No.014 聚氨酯无痕(URETHANE PAD)
下模换成聚氨酯垫,折弯时下模不硬接触板材表面,折出来完全无痕。铝板、不锈钢、镜面材料必用。
No.015 四面V下模(4-WAY DIE)
一个下模四个面都开了V槽,换不同角度和板厚不用换模,调个头就能用,省换模时间。
No.016 步进大R(BUMP BENDING)
没有大R上模的时候,用普通尖刀分步折出大圆弧。每刀折一点,一步一步堆出弧度。
No.017 W形成型(W-FORM)
一次压出W形截面,加强筋和槽一次成型,常见于底板、加强板。
No.018 压筋(BEAD FORMING)
在平板上压出一条加强筋,不增加板厚就能大幅提高刚性。机箱门板、底板上到处都是。
写在最后
折弯模具这东西,基础款就那几样,但遇到特殊形状,模具选不对根本做不出来。
上面18种,看看你用过几种?
评论区报个编号,说说你们厂最常用的是几号。
发表回复