第1页前言(为什么一定要会查表)
机加工80%的返工、报废、质检卡壳,都是公差看不懂、查不准、控不对。
很多学徒、甚至老师傅,看图只看尺寸数字,忽略公差等级、配合类型、未注公差规则,导致:
- 做得太严:费工时、磨工时、老板亏钱
- 做得太松:装配装不上、间隙过大、跳动超标
- 自由尺寸凭感觉做,质检抽检直接判不合格
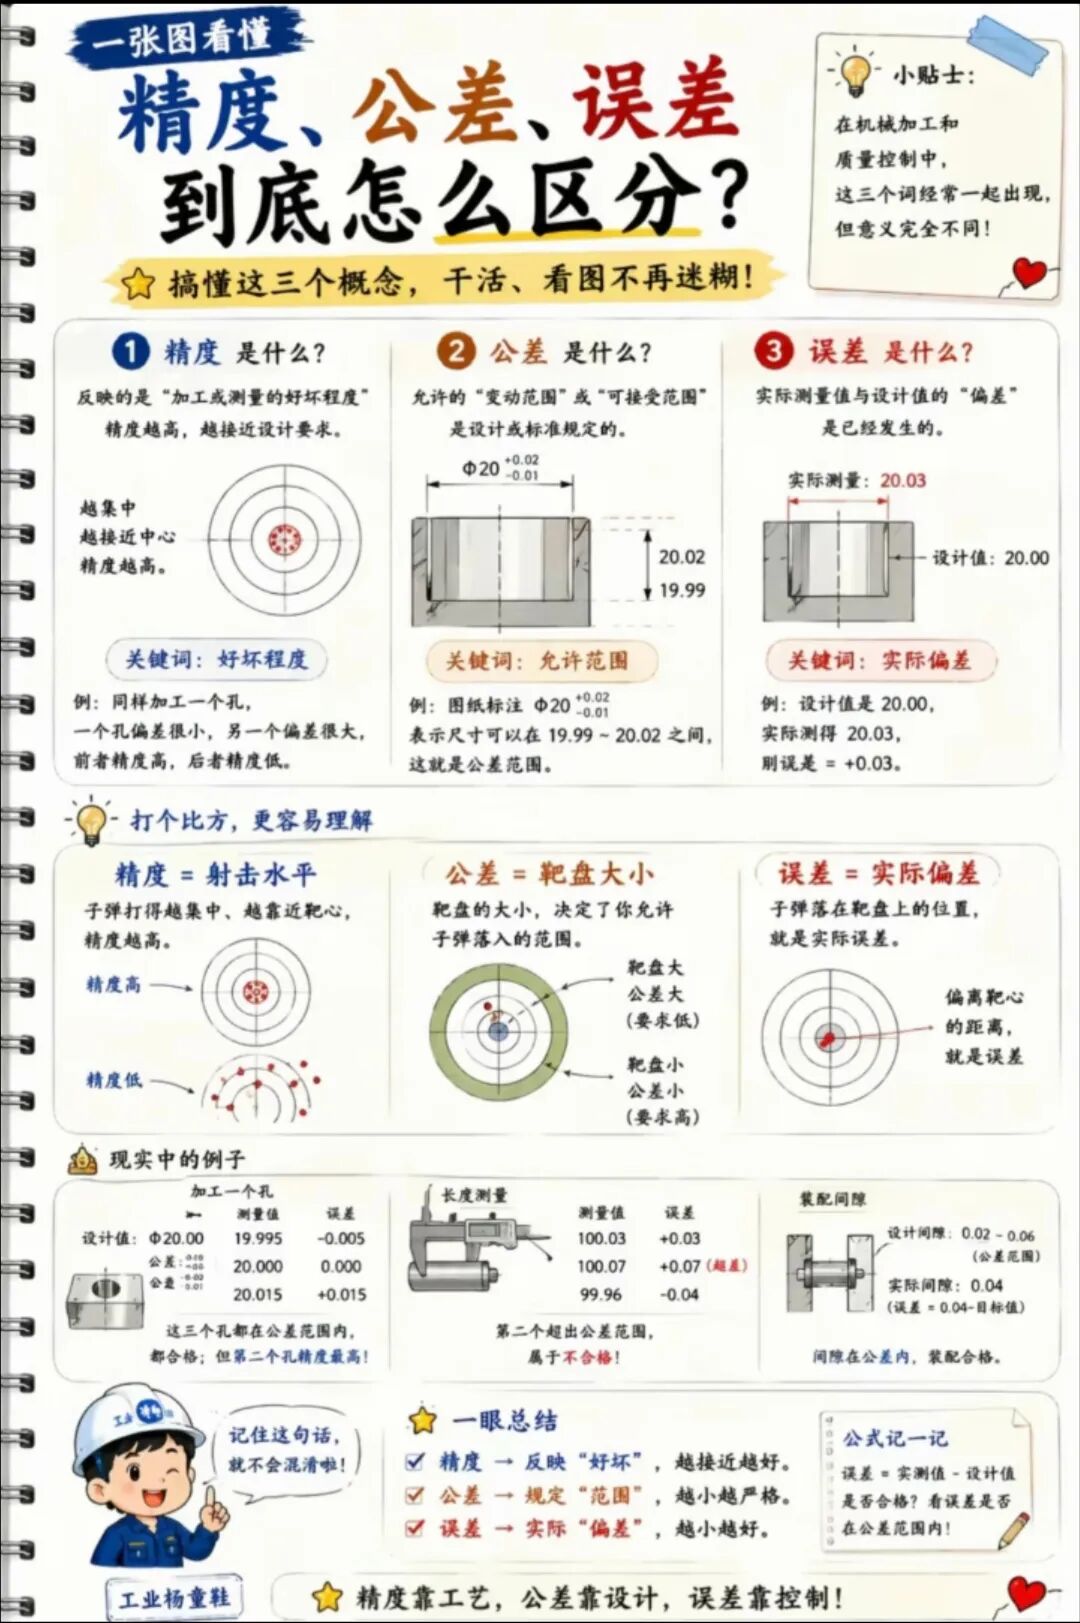
这份笔记完全舍弃书本废话,只保留车间每天能用得上的公差数据与实操规则。
适合:车、铣、磨、钳、数控、质检、学徒自学、车间培训、打印贴机床。
标准依据:GB/T 1800.1-2020 极限与配合(车间通用最新标准)
第2页公差核心基础(车间通俗白话版)
1、四个必懂名词(不用死记,看懂即用)
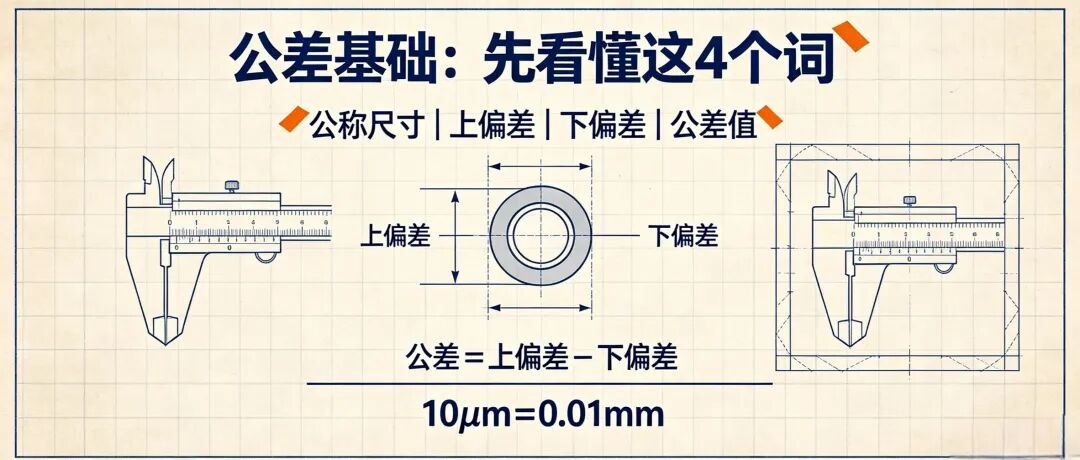
1. 公称尺寸:图纸标注的基础尺寸,比如Φ20、30、50
2. 上偏差:零件允许做的最大极限尺寸
3. 下偏差:零件允许做的最小极限尺寸
4. 公差值 = 上偏差 − 下偏差
公差越大:越好加工、越松
公差越小:越精密、越难做、越容易报废
2、IT精度等级分级(车间精准定位)
IT数字越小 → 精度越高、公差越小
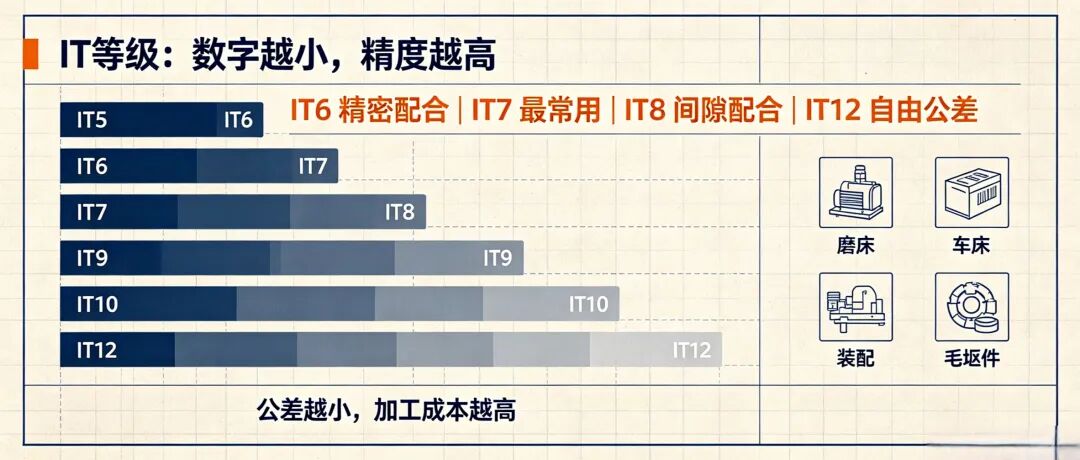
- ★IT5:超高精密(精磨、主轴配合,极少普通机加工用到)
- ★IT6:精密配合(磨床精加工、关键轴类)
- ★ IT7:车间最常用!孔轴主流配合精度
- ★ IT8:通用间隙配合、装配位
- ★ IT9~IT10:普通结构、非运动件
- ★IT11~IT12:毛坯、自由尺寸、支架、底座
3、微米换算口诀(车间最容易搞错)
10μm = 0.01mm
所有公差表单位μm,加工时直接除以10,就是毫米。
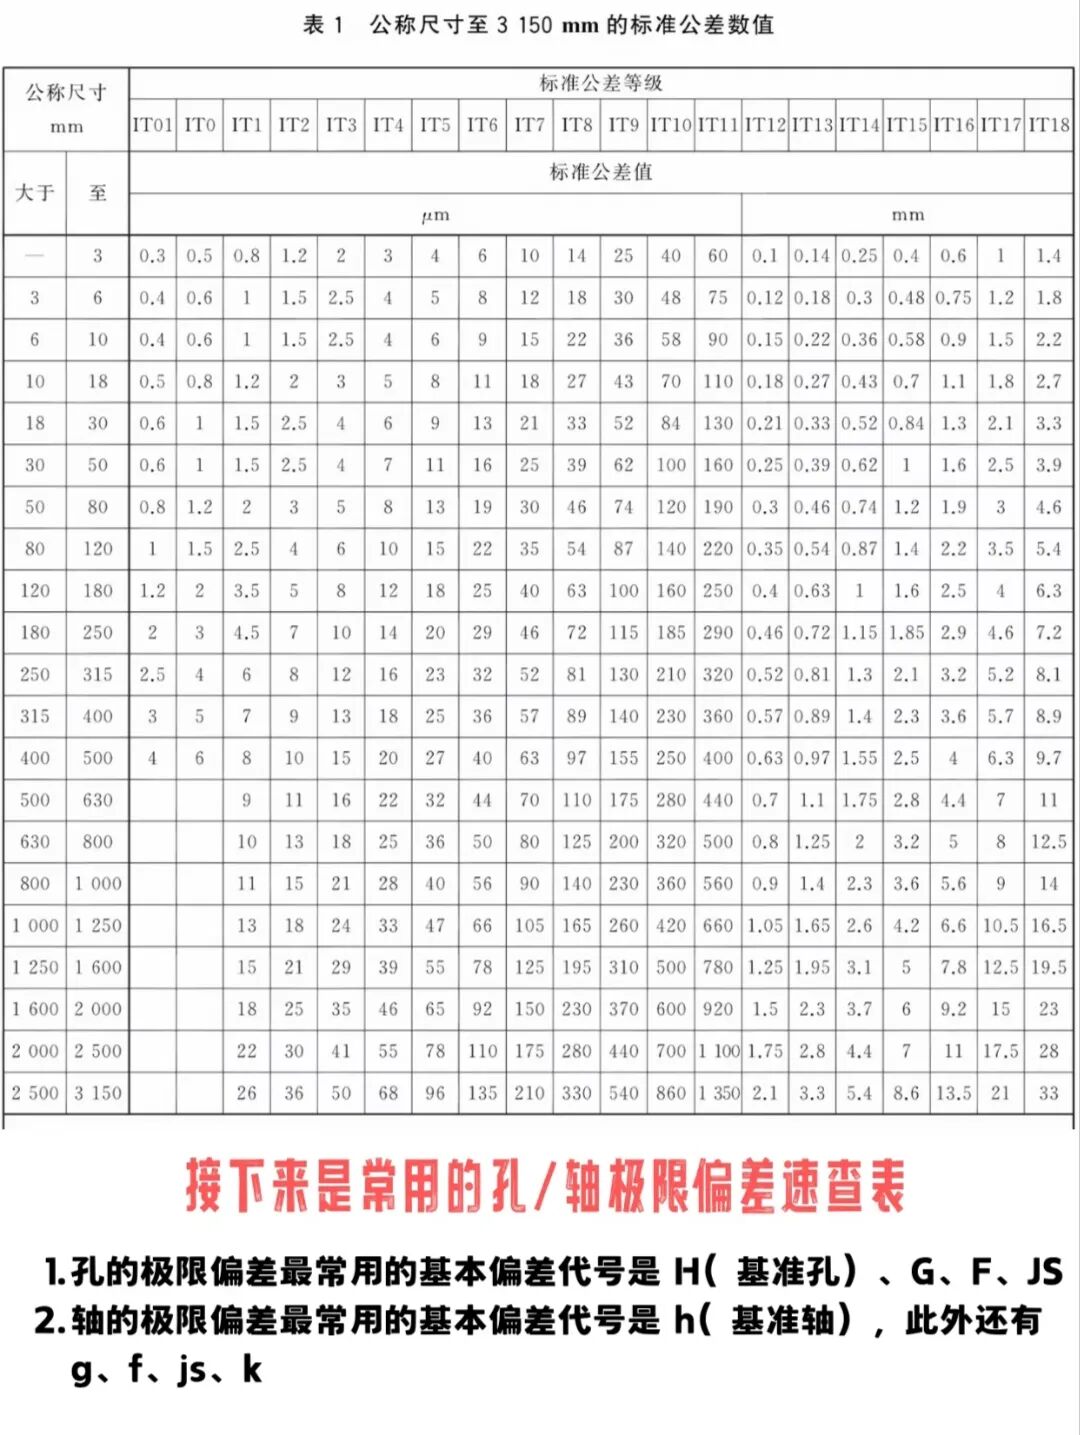
第3页标准公差完整版查表(IT6–IT12 全覆盖)
本表为机加工高频尺寸段完整版,日常99%零件都在这个区间
单位:μm(除以10即为mm)
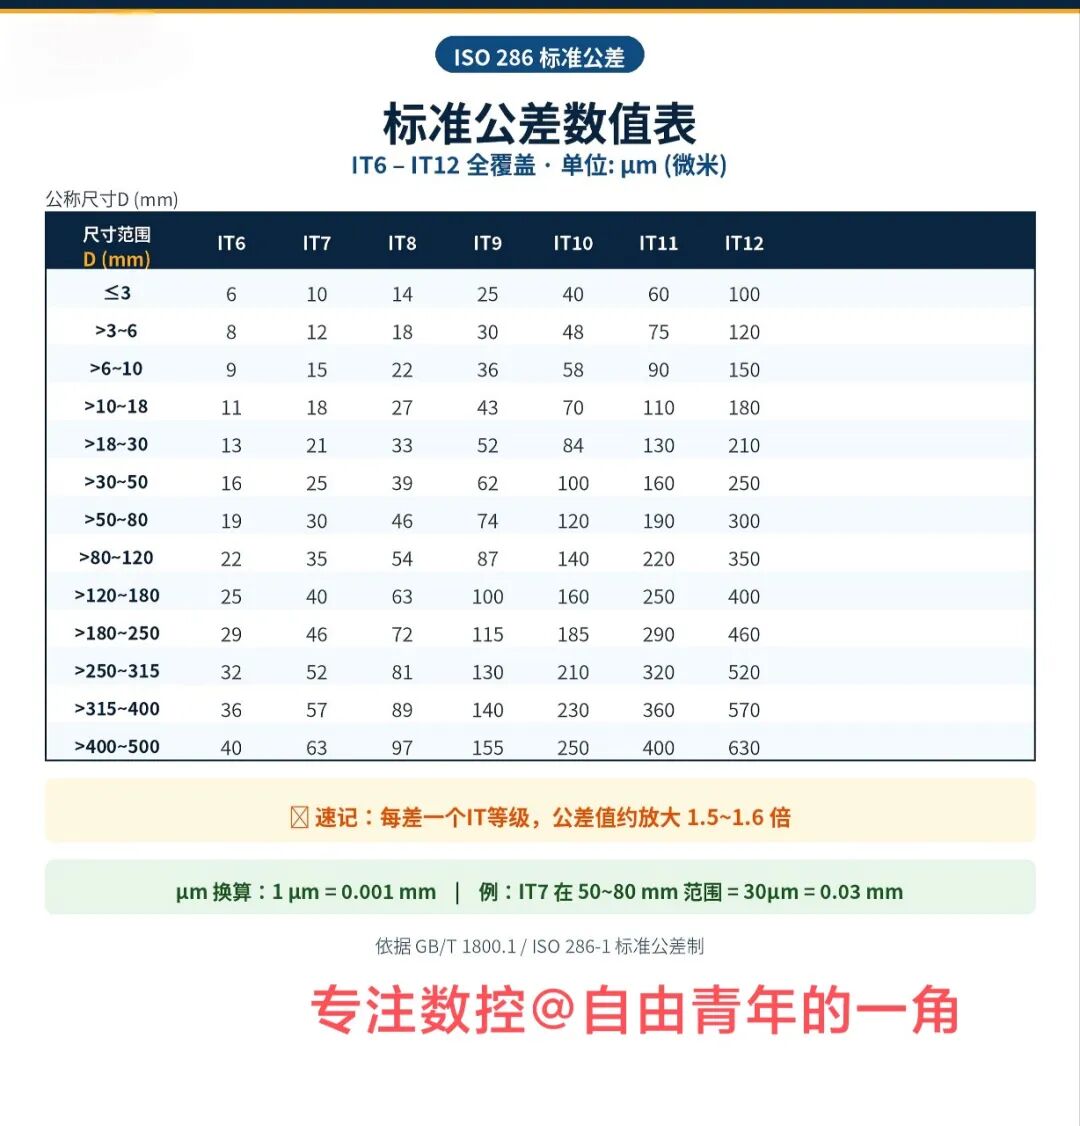
快速使用示例
例:Φ30 IT7
尺寸段18~30,IT7=21μm=0.021mm公差范围
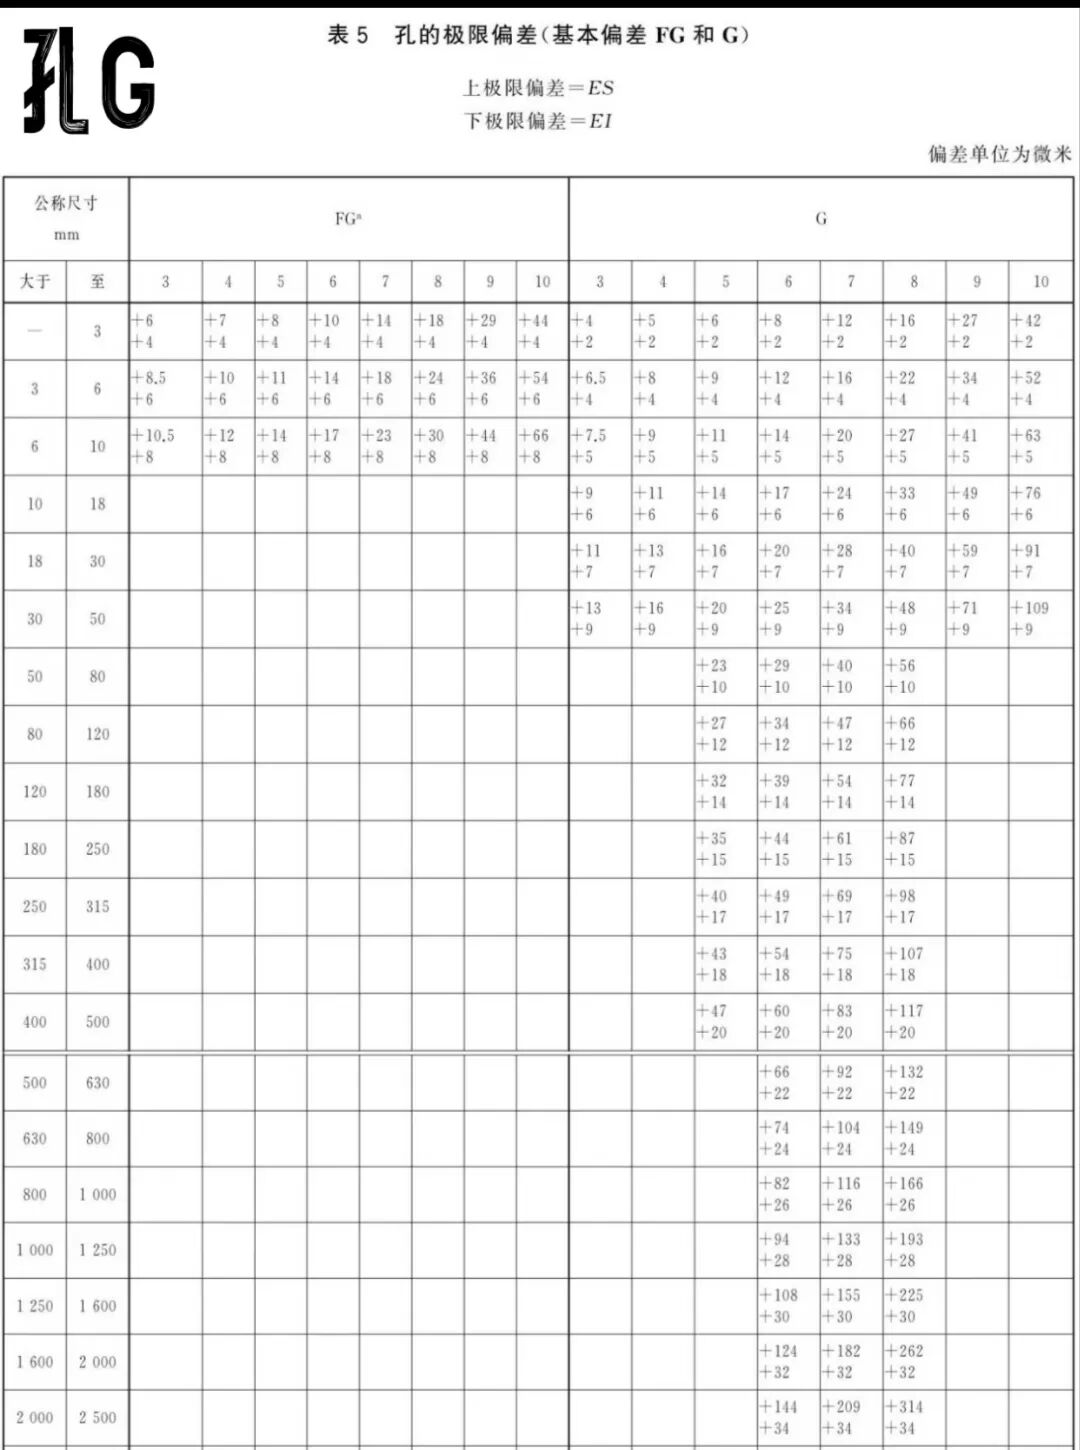
第4页车间孔/轴常用偏差对照表(直接套用,不用再查手册)
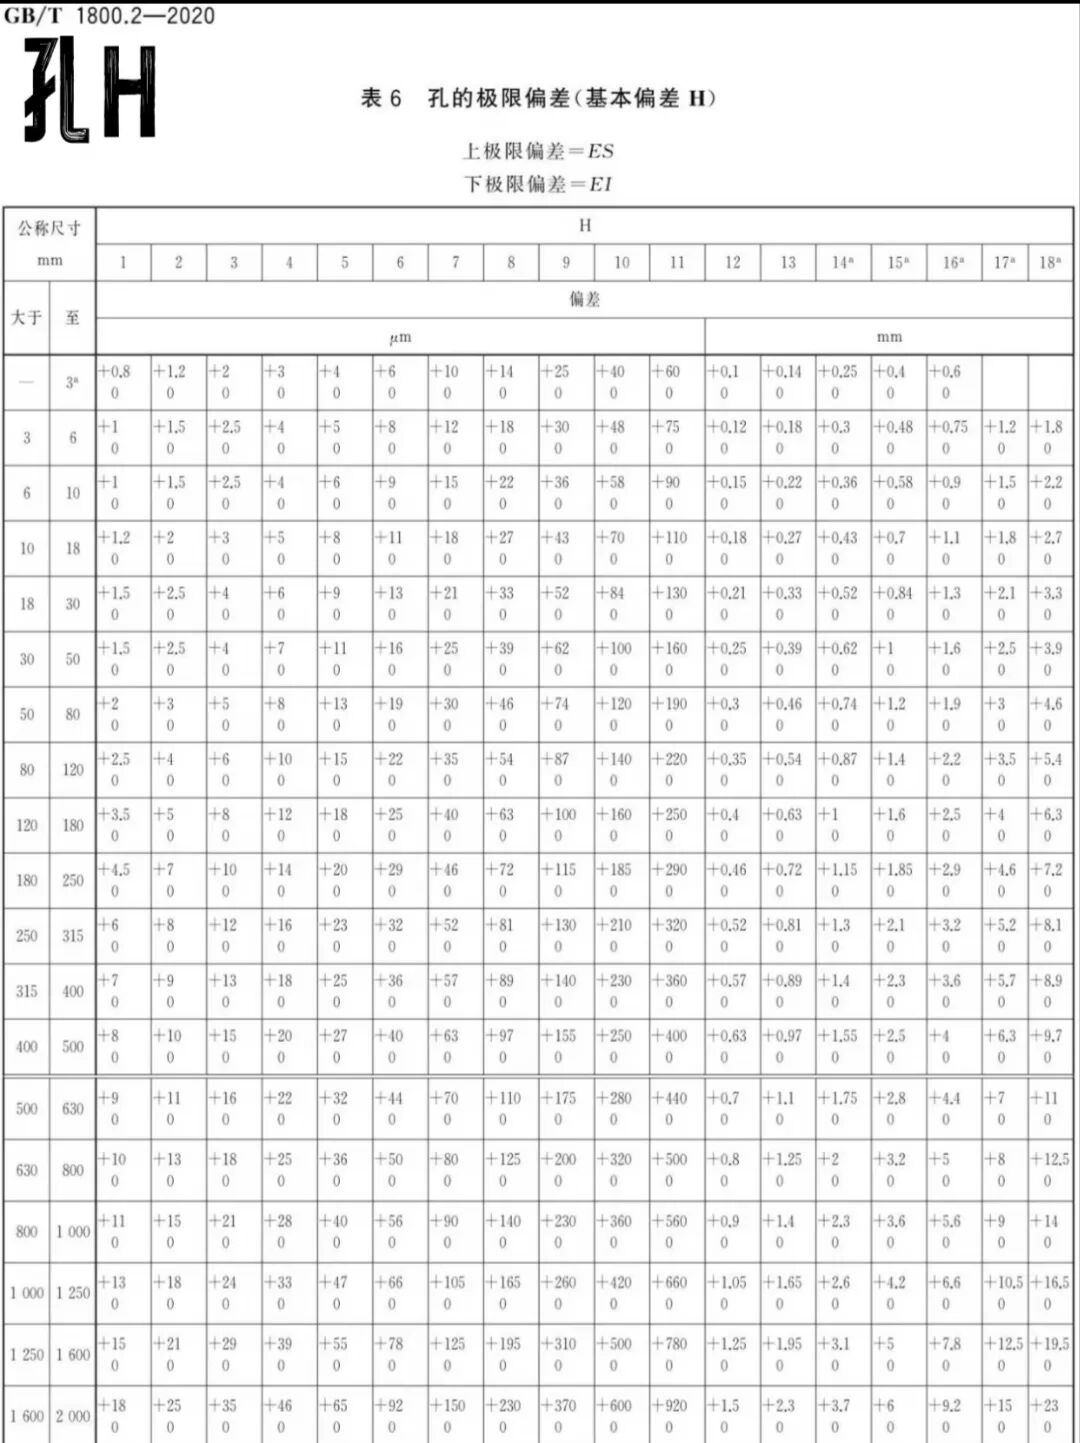
1、基孔制(最常用:孔H,下偏差永远为0)
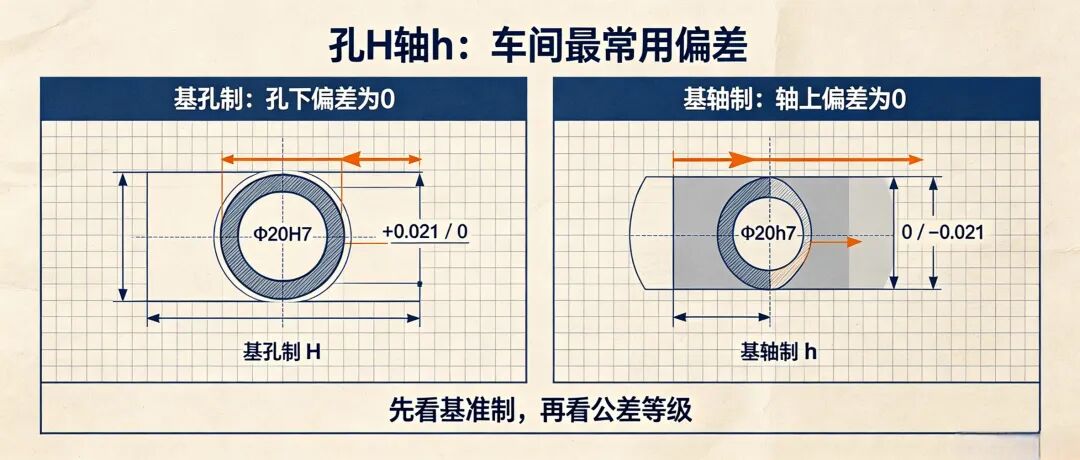
车间90%装配都是基孔制
- H7孔:上偏差正、下偏差0
- H8孔:间隙更大,适合滑动、活动位
经典实例(通用参考)
- Φ20H7:(+0.021 / 0)
- Φ25H7:(+0.021 / 0)
- Φ30H7:(+0.025 / 0)
- Φ40H8:(+0.039 / 0)
2、基轴制(轴h,上偏差永远为0)
轴类精加工、配间隙必用
- ★ h6、h7为车间主流
实例
- ★Φ20h6:(0 / -0.013)
- ★ Φ20h7:(0 / -0.021)
- ★Φ30h7:(0 / -0.025)
公差偏差-表速查【2020新版】
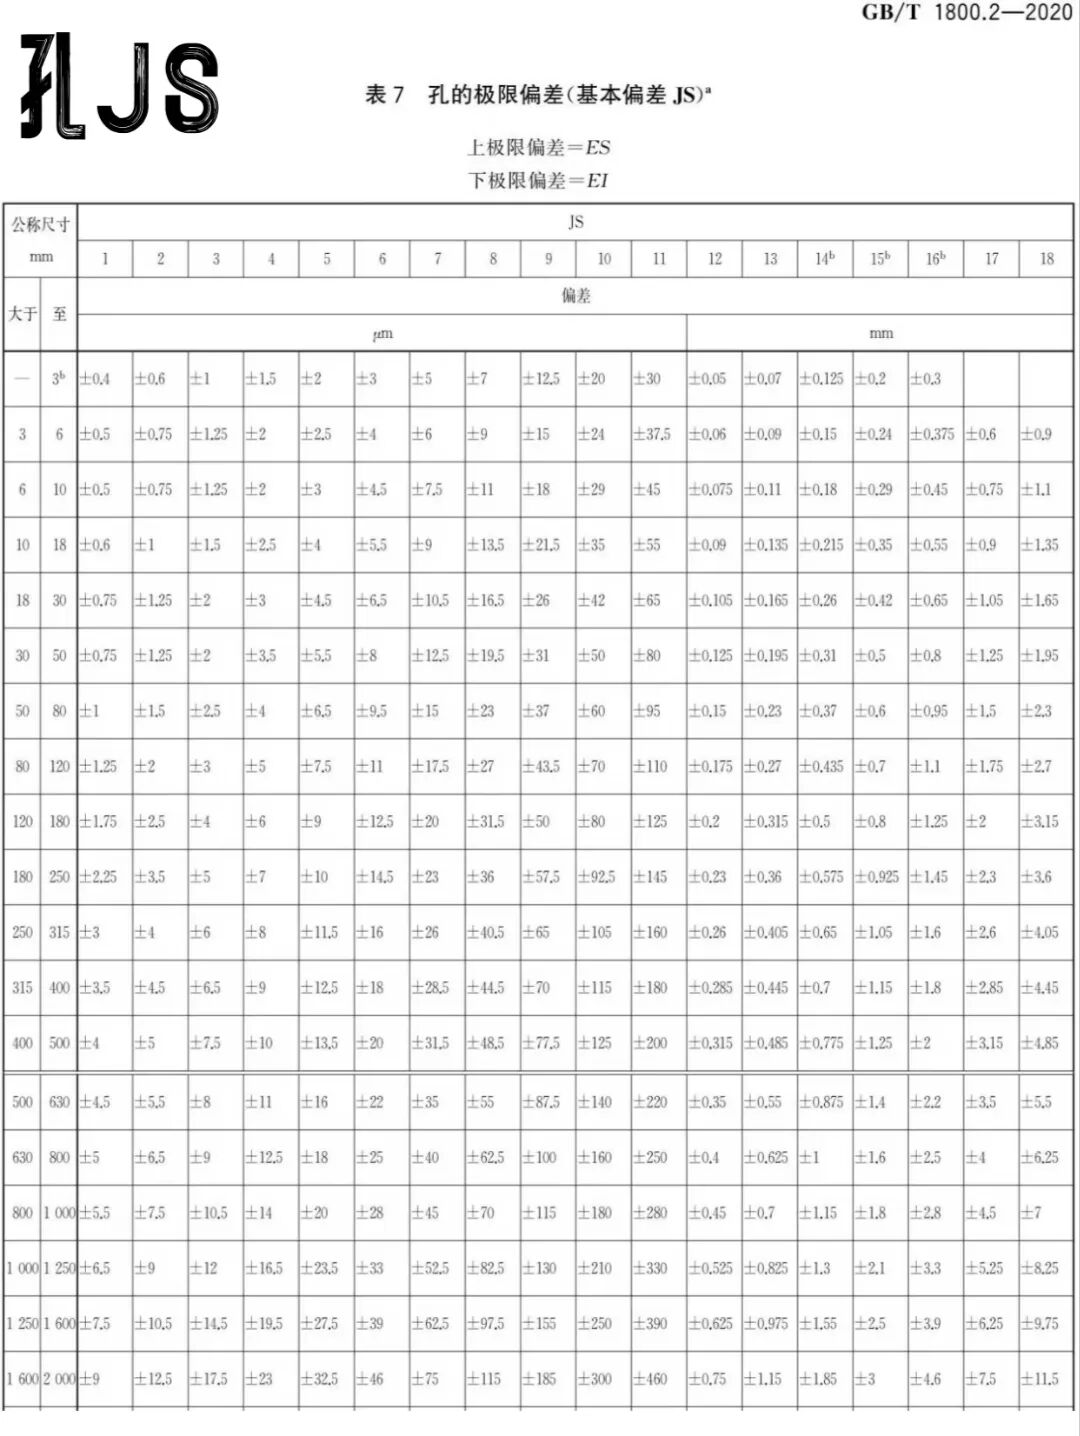
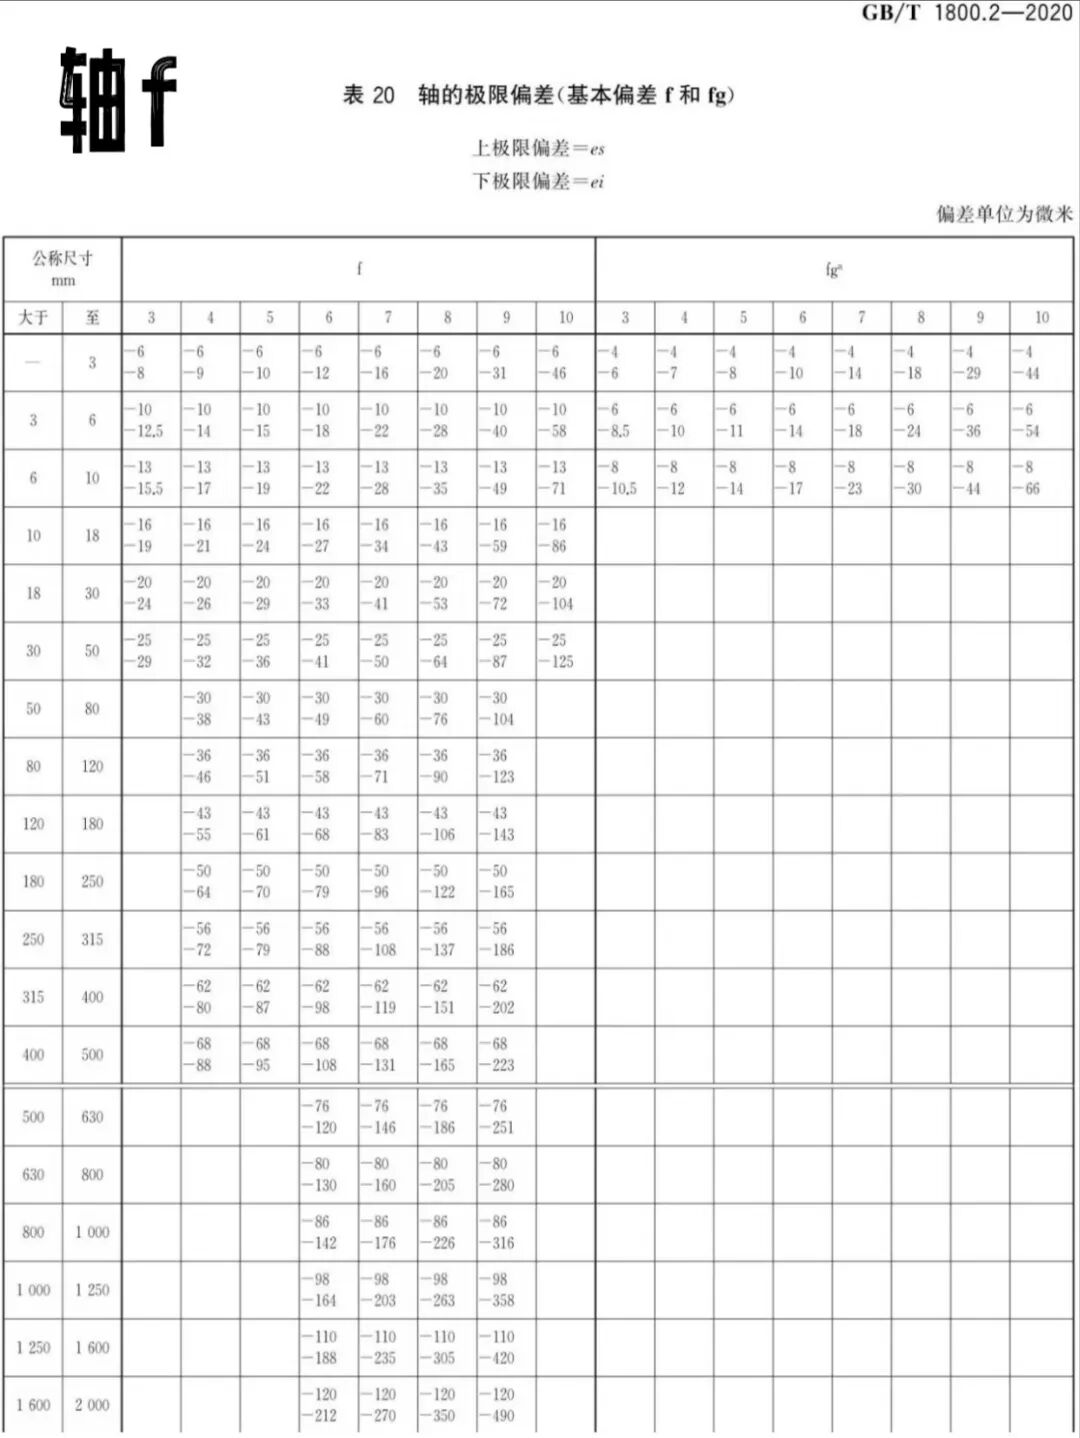
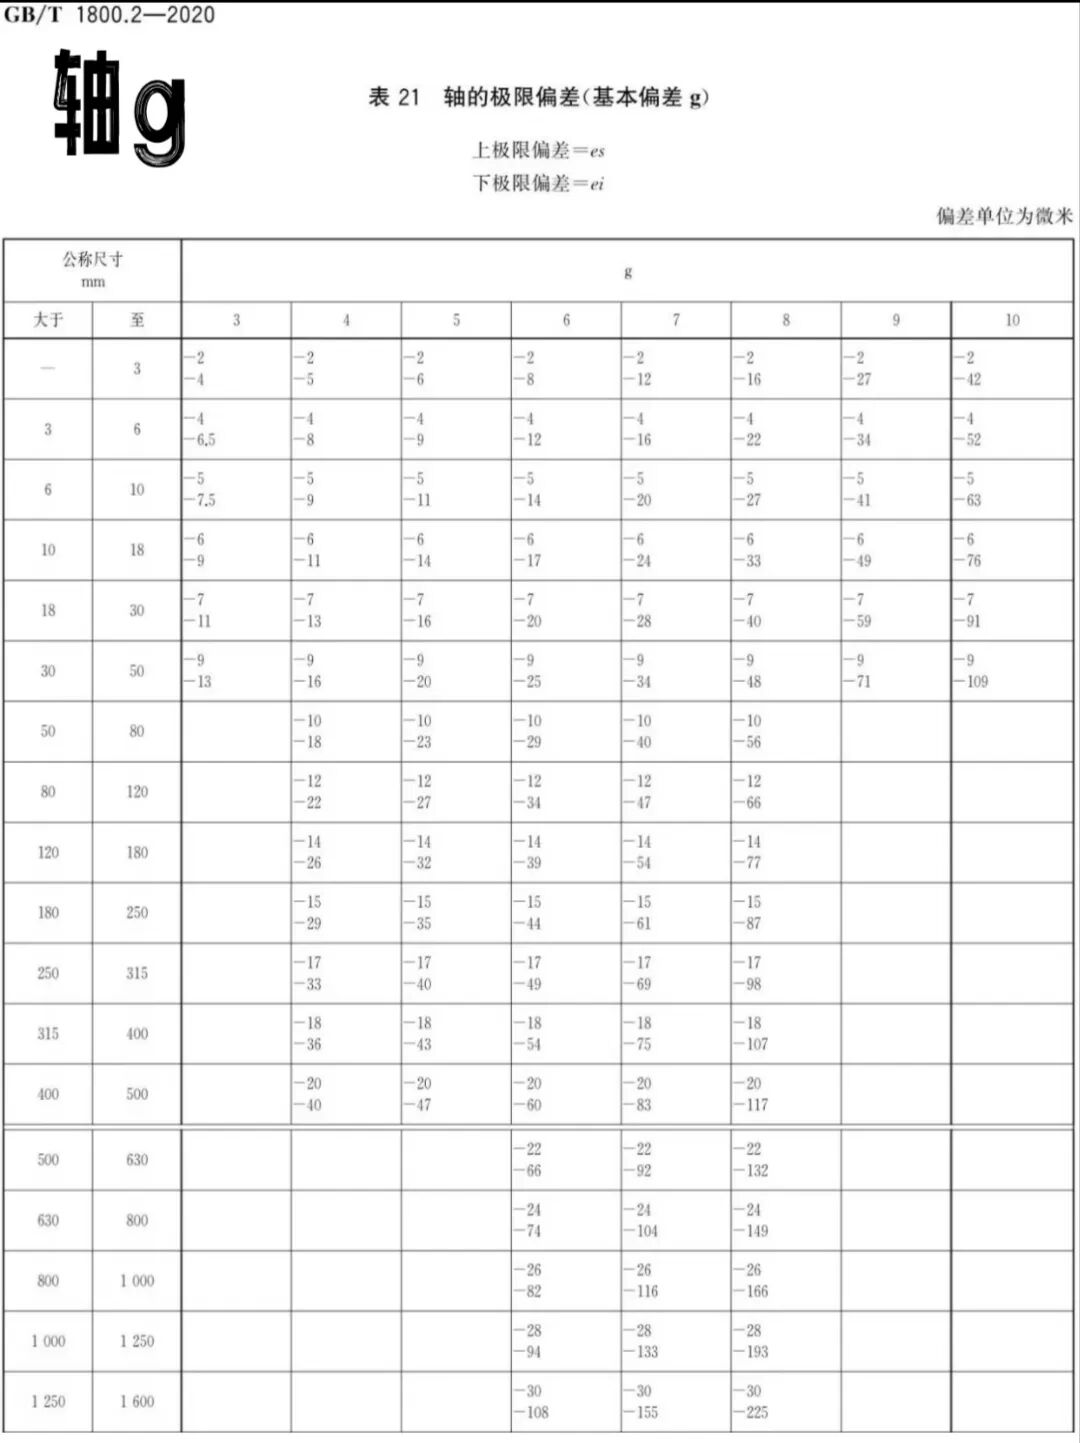
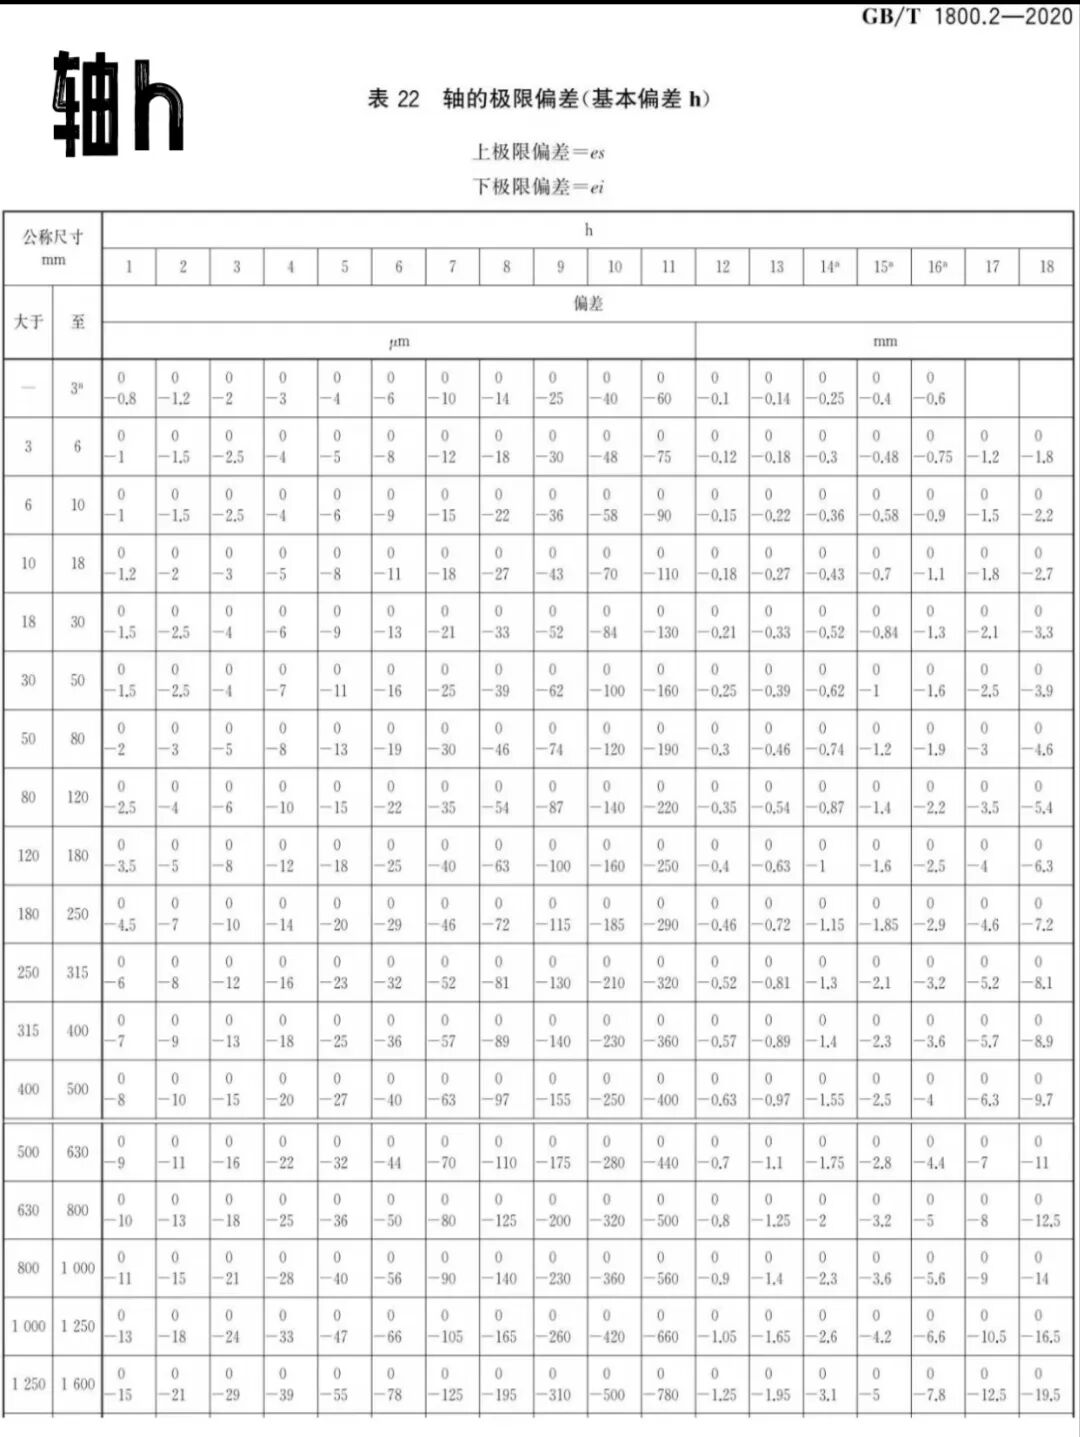
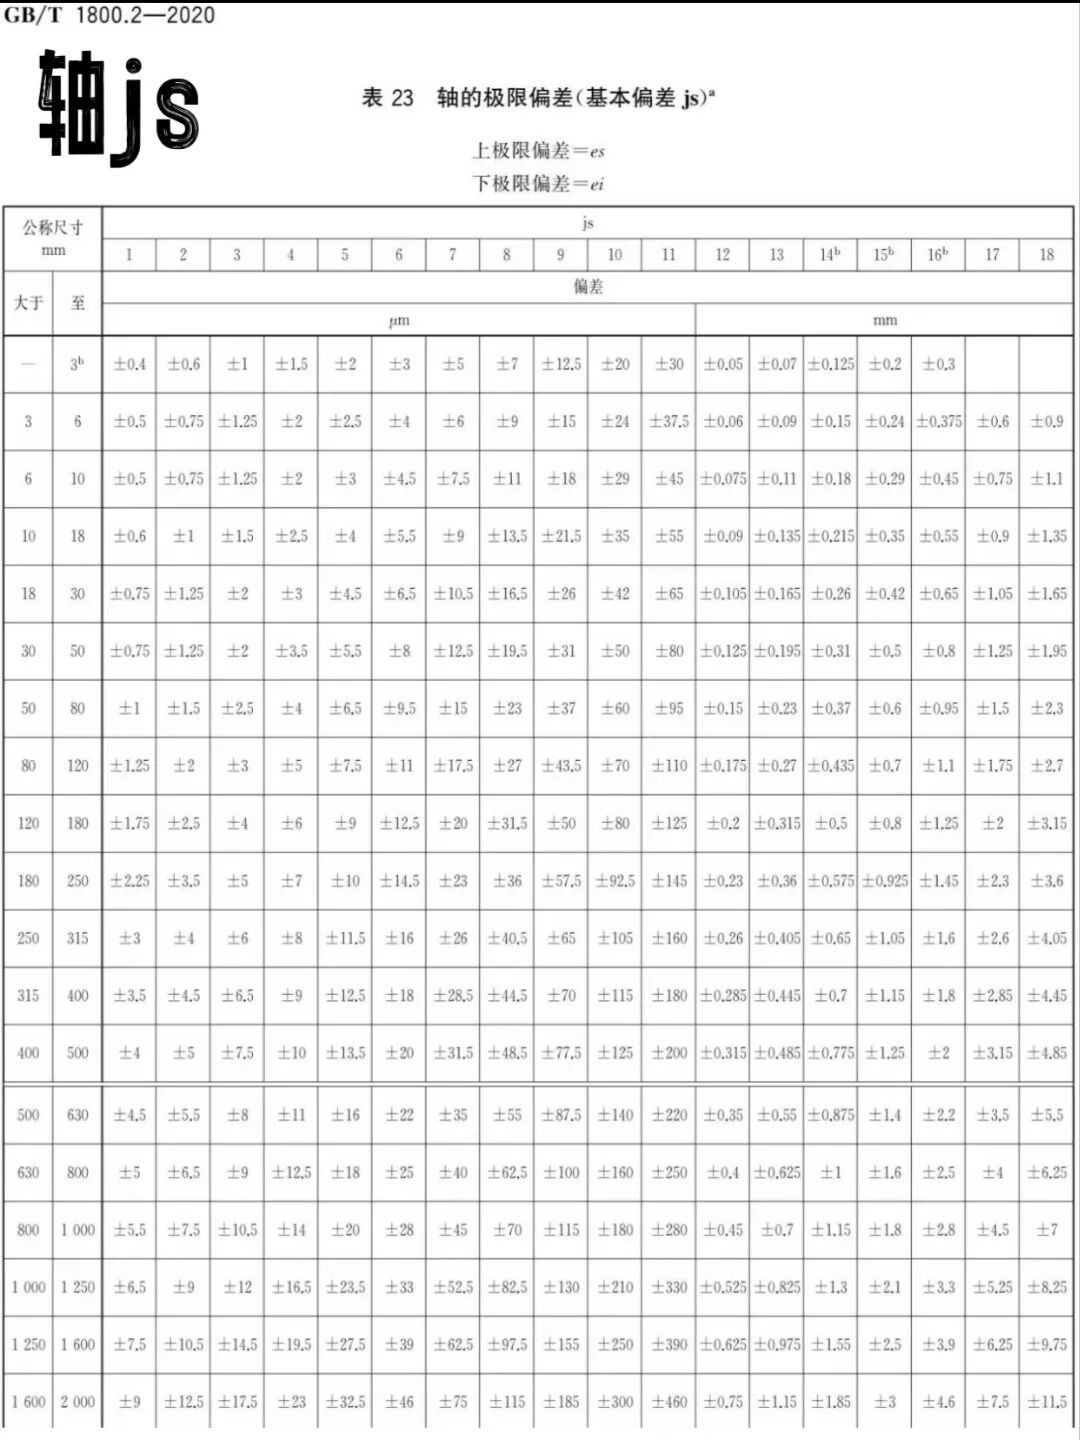
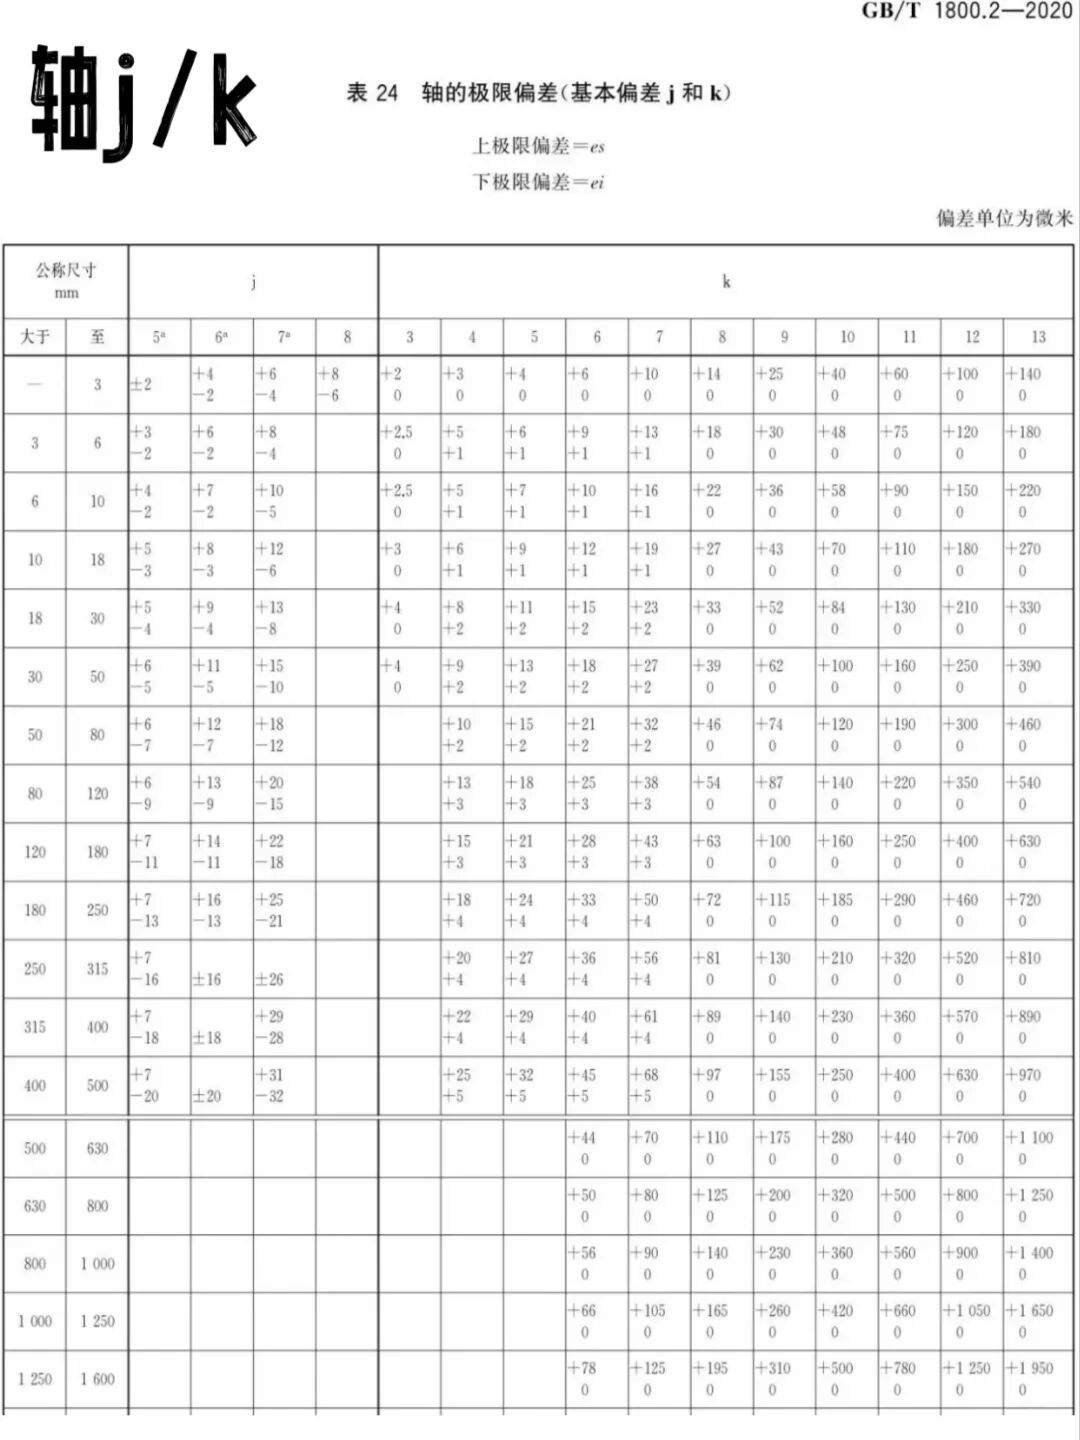
第5页三种配合类型(学徒必背,装配不翻车)
1、间隙配合(能动、会滑动)
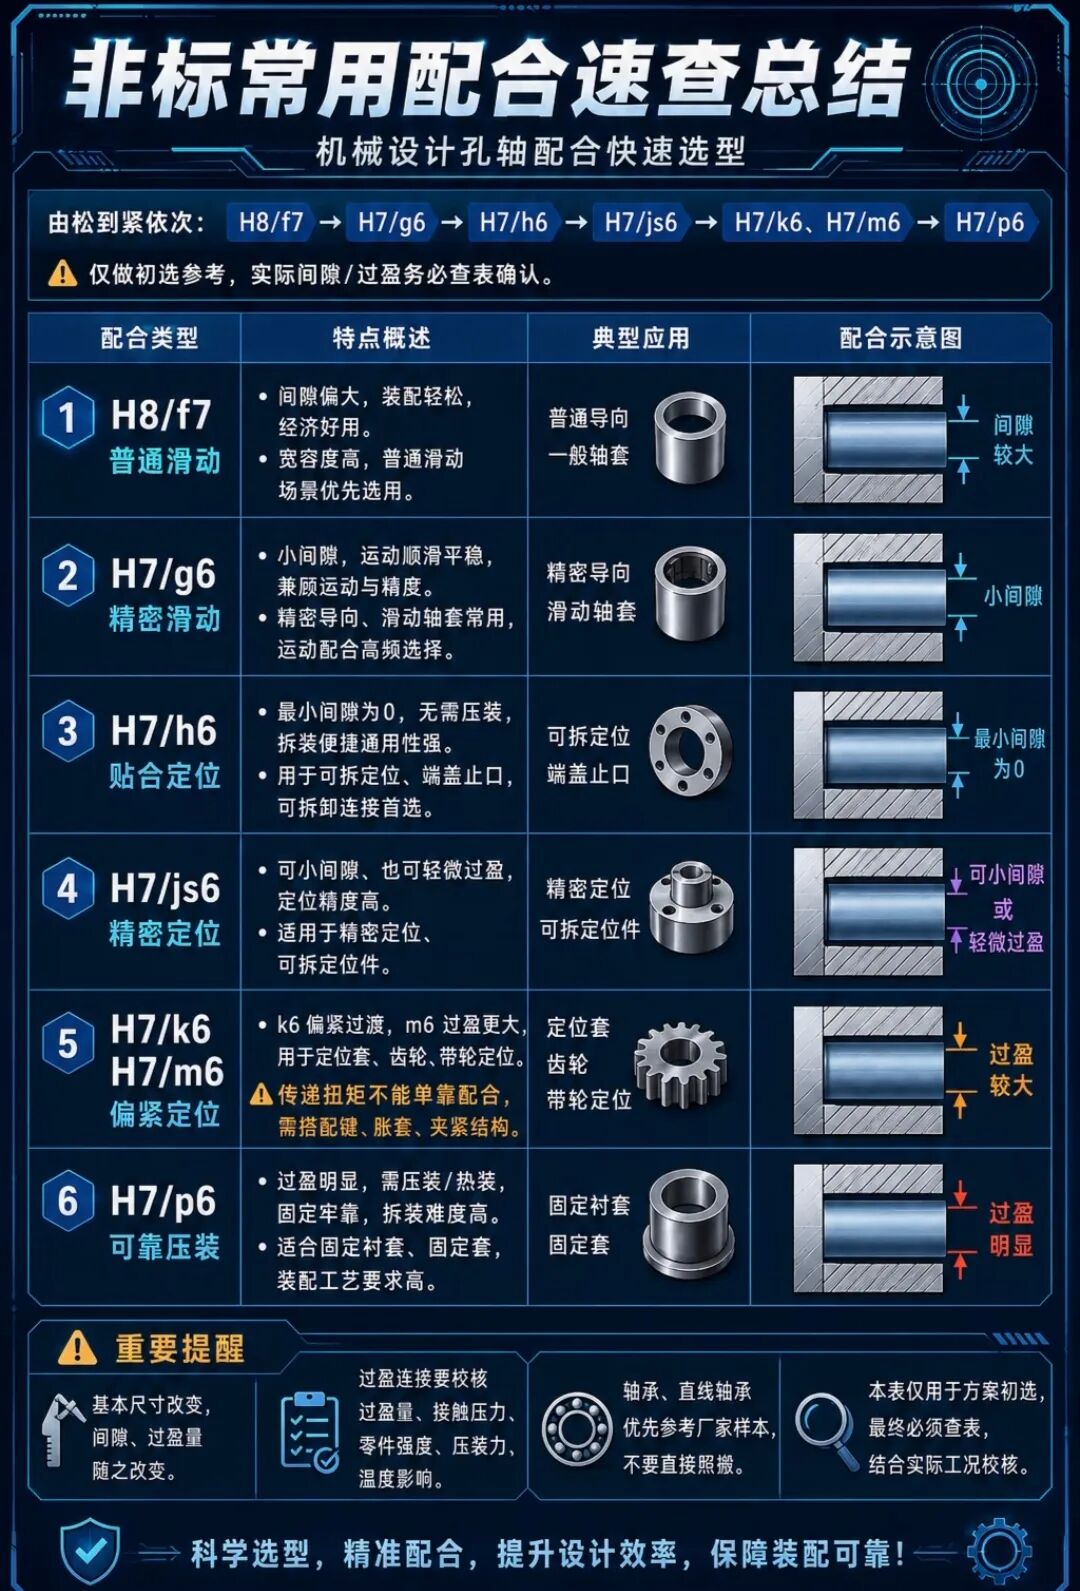
常用组合:H8/h7、H7/h6
适用:销轴、滑块、导柱、油缸运动副、转动部位
特点:装好后有间隙,灵活运动
2、过渡配合(刚好贴合、定位精准)
常用组合:H7/k6
适用:定位销、齿轮固定、法兰定位、静连接
特点:几乎无间隙,轻敲装配,不松动、不晃动
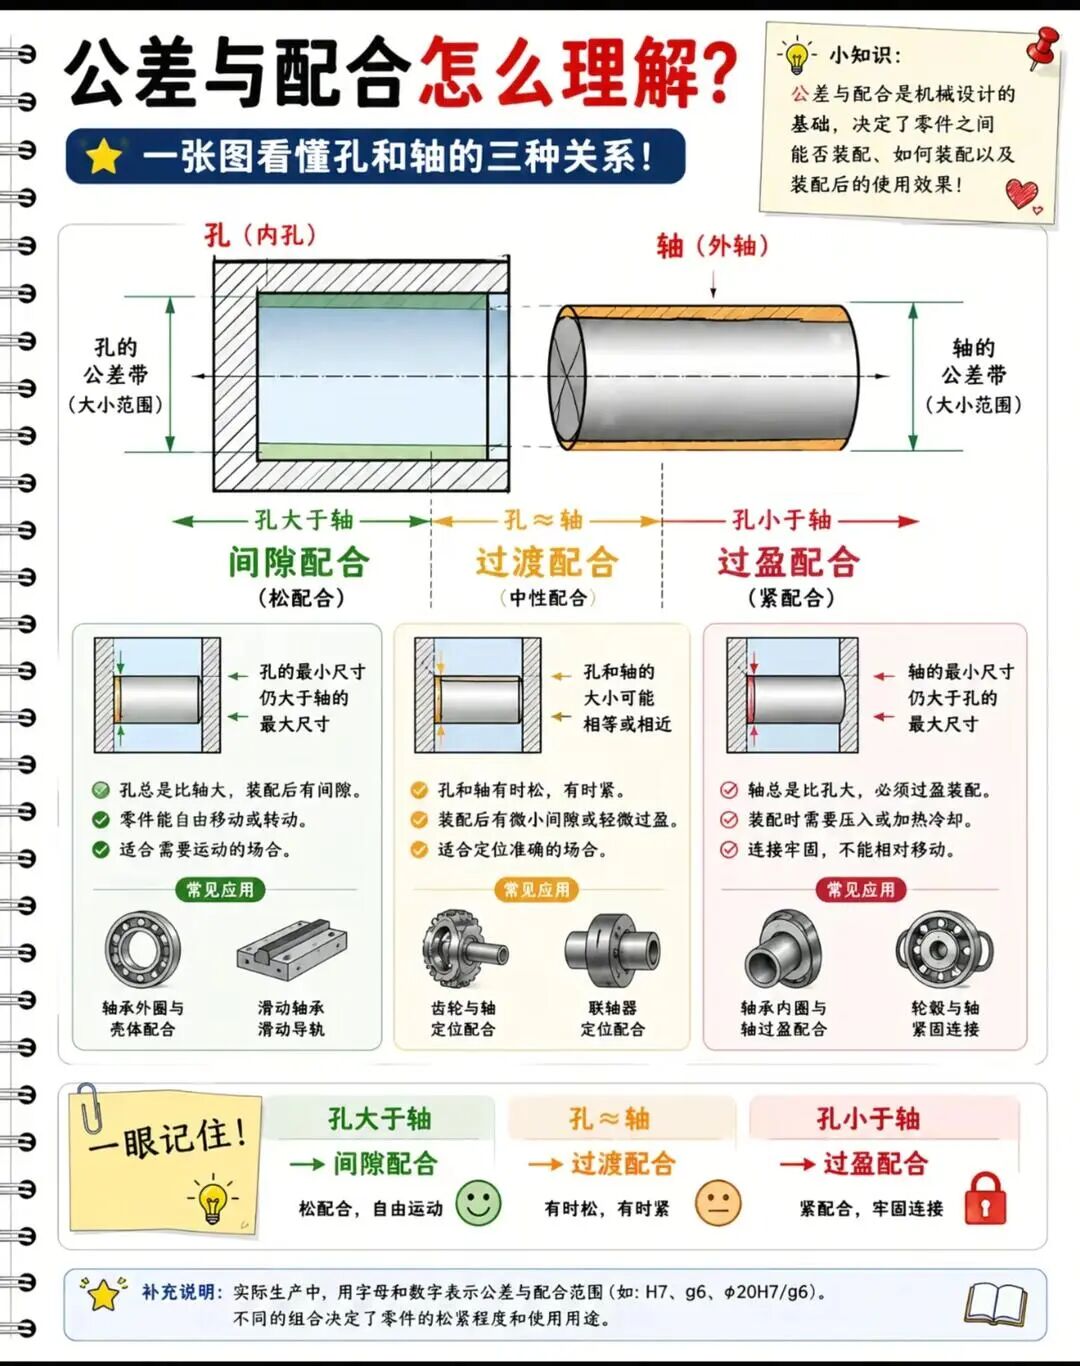
3、过盈配合(压装、永不松动)
常用组合:H7/p6
适用:轴承内圈、固定套、紧固连接
特点:必须压力机压入,无相对转动
第6页图纸未注公差(自由公差)终极标准
90%新人报废,都栽在“没标公差=随便做”
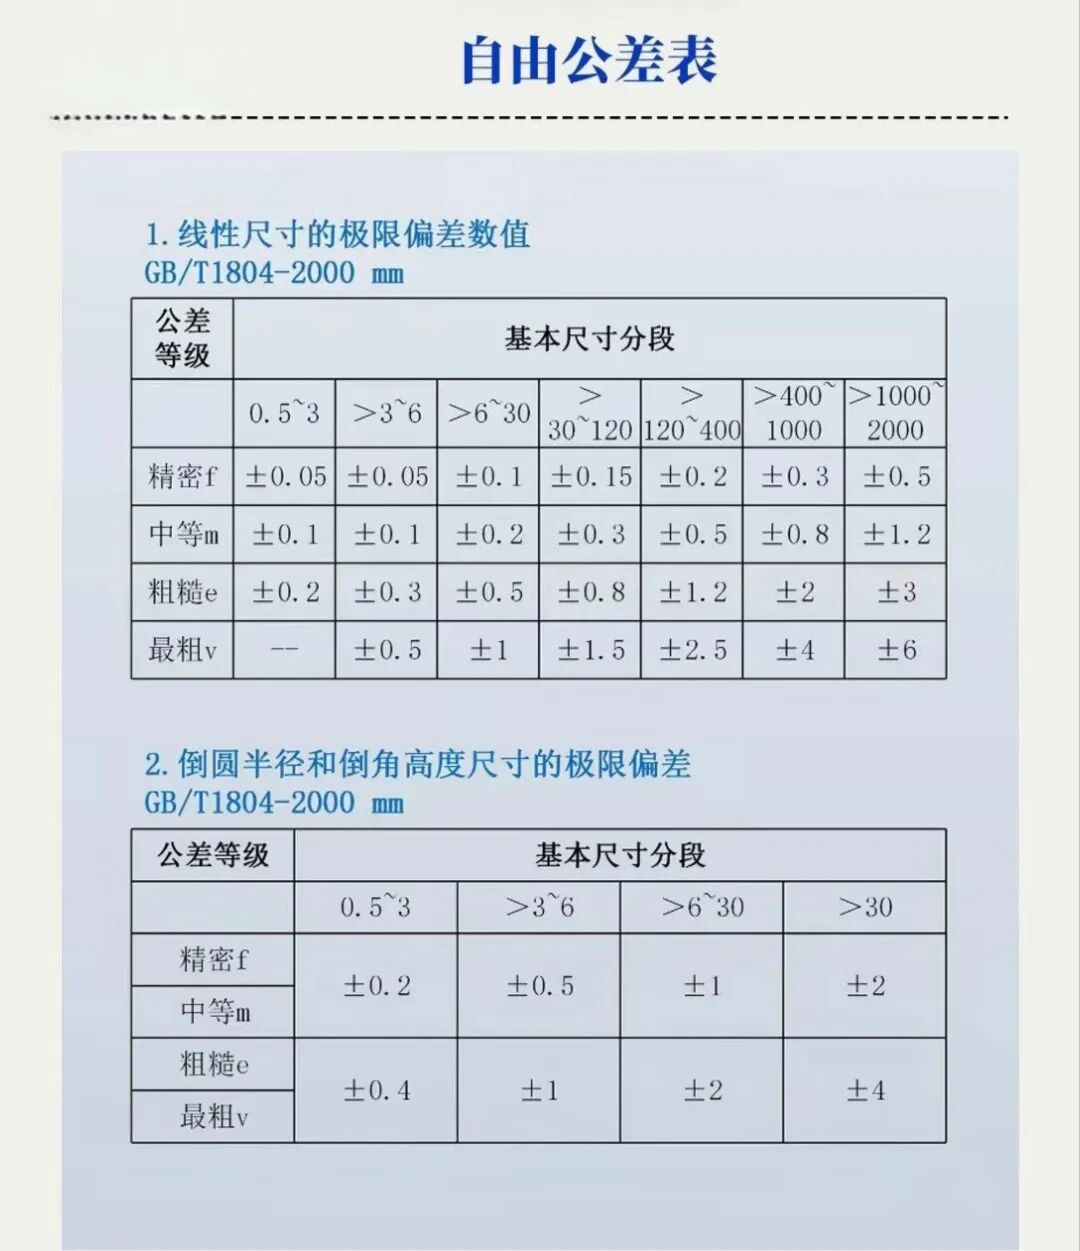
国标默认未注加工公差(车铣钳通用实操值)
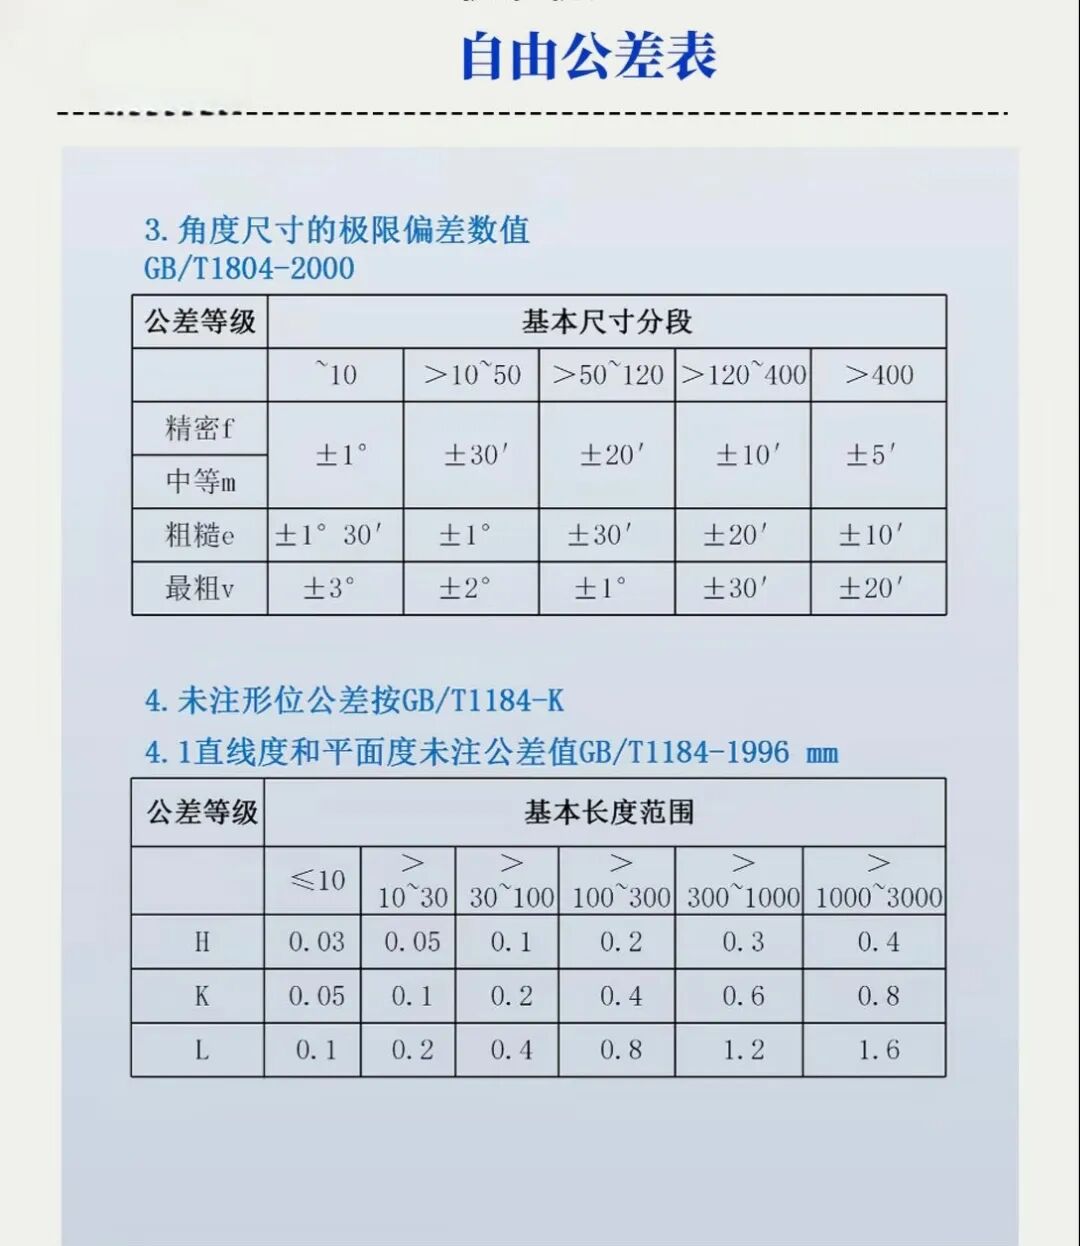
常规切削件未注公差(正负对称)
- 0~10mm:±0.10mm
- 10~30mm:±0.15mm
- 30~80mm:±0.20mm
- 80~120mm:±0.25mm
- 120~250mm:±0.30mm
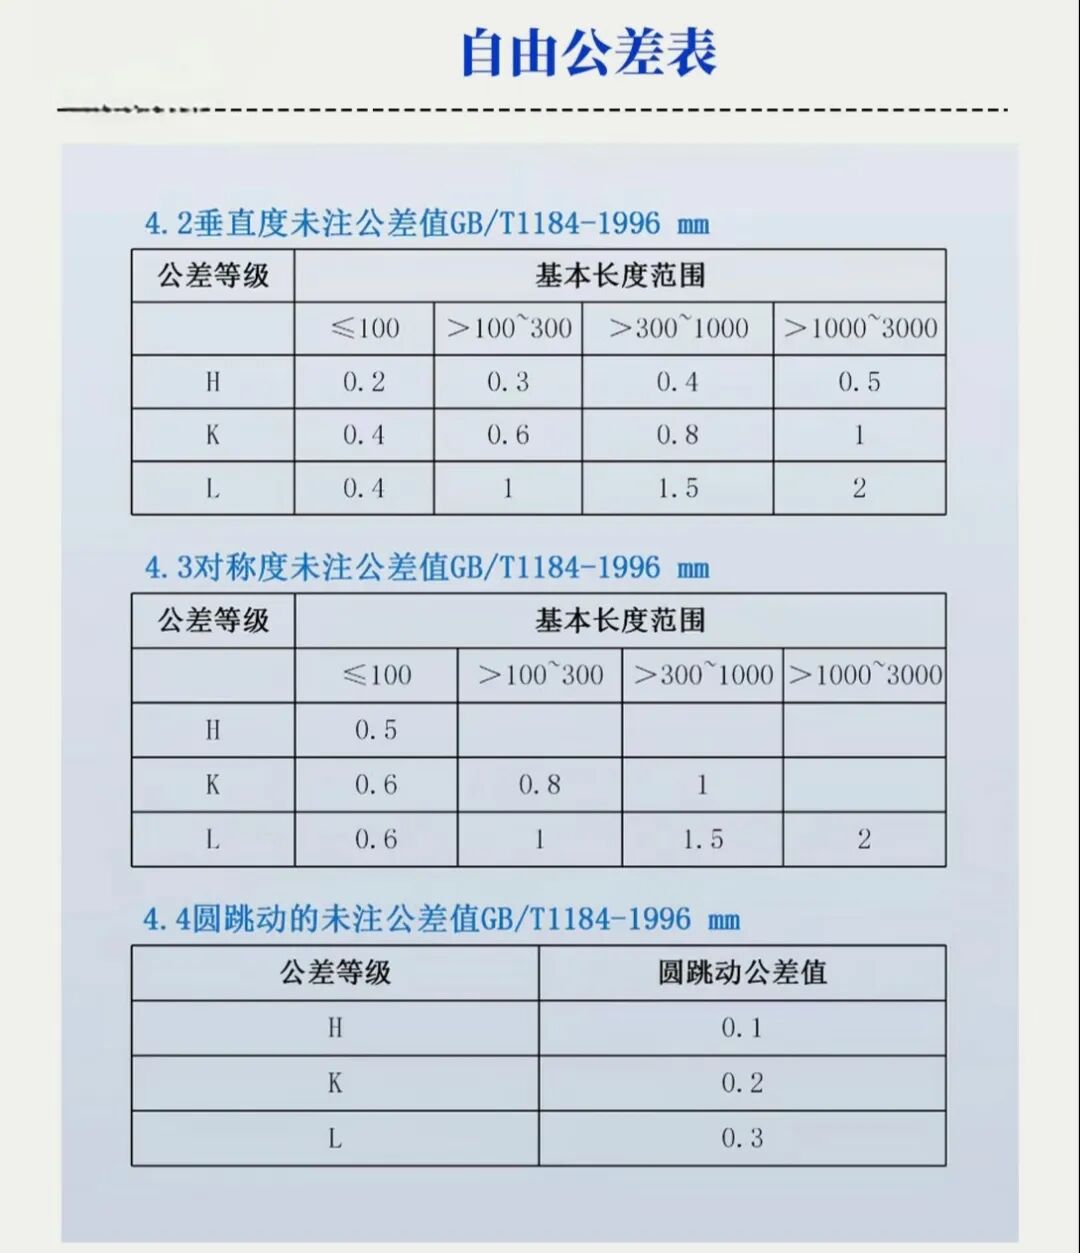
重点提醒(车间铁律)
1. 钣金、焊接、铸造公差更大,不能按机加工标准
2. 精密零件厂企标更严,优先按本厂工艺卡
3. 未注公差绝不等于自由乱干,质检全部有验收标准
第7页老师傅10条公差实操避坑经验(干货拓展)
1. 公差尽量做中间值
不要顶着上限、下限加工,留余量给量具误差、温度误差、装夹变形。
2. 薄壁件、薄片件公差必须往中间收
薄壁容易弹性变形,卡极限尺寸百分百超差。
3. 长轴类只看直径公差不够
长轴要兼顾直线度、圆度、跳动,直径合格也可能装配卡死。
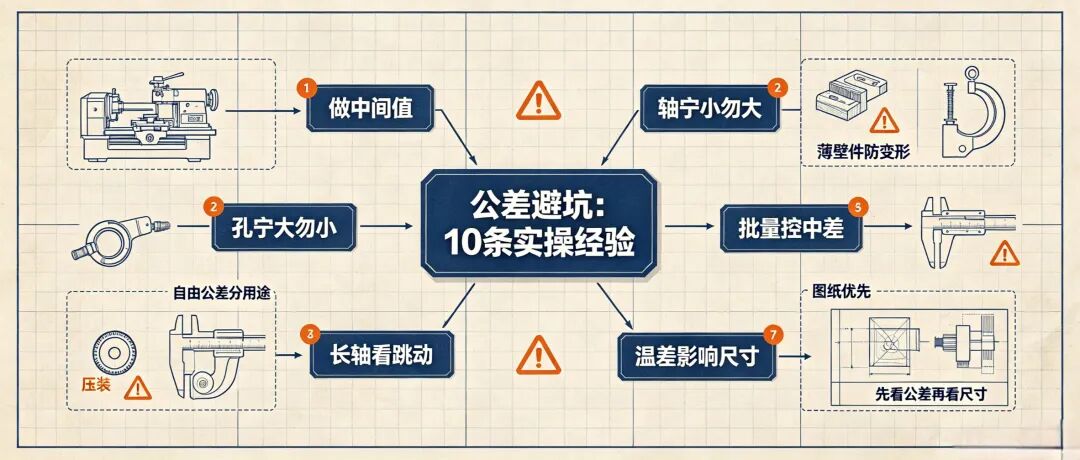
4. 孔加工宁大勿小,轴加工宁小勿大
车间万能经验:孔大一点可配,轴大一点直接报废。
5. 批量生产必须统一控中差
单件凭手感,批量必须固定中间尺寸,保证互换性。
6. 精度越高,越要换精刀、降转速、慢进给
IT6、IT7精加工,快进快切必抖刀、超差。
7. 自由尺寸外观件优先保证外观,结构件保证装配
不用全部死扣公差,懂得取舍才是老师傅。
8. 温差会影响精密尺寸
车间温差大,精加工后尺寸会回缩、胀大。
9. 图纸优先原则
企标>图纸标注>国标通用查表值。
10. 新手最快进步方式:每张图先看公差,再看尺寸
养成习惯,返工率直接减半。
这份《机加工常用公差查表完整版》
整理了车间每天都在用的IT公差、孔轴偏差、三种配合、未注公差、实操避坑。
适合学徒保存自学、师傅打印培训、机床旁随时对照查表。
发表回复