塑胶件,特别是车身内制件,最不容易引起消费者的关注,就像装修房子时的隐蔽水电,每一个地方都是精心的考量,每个筋位的存在都是有依据的。
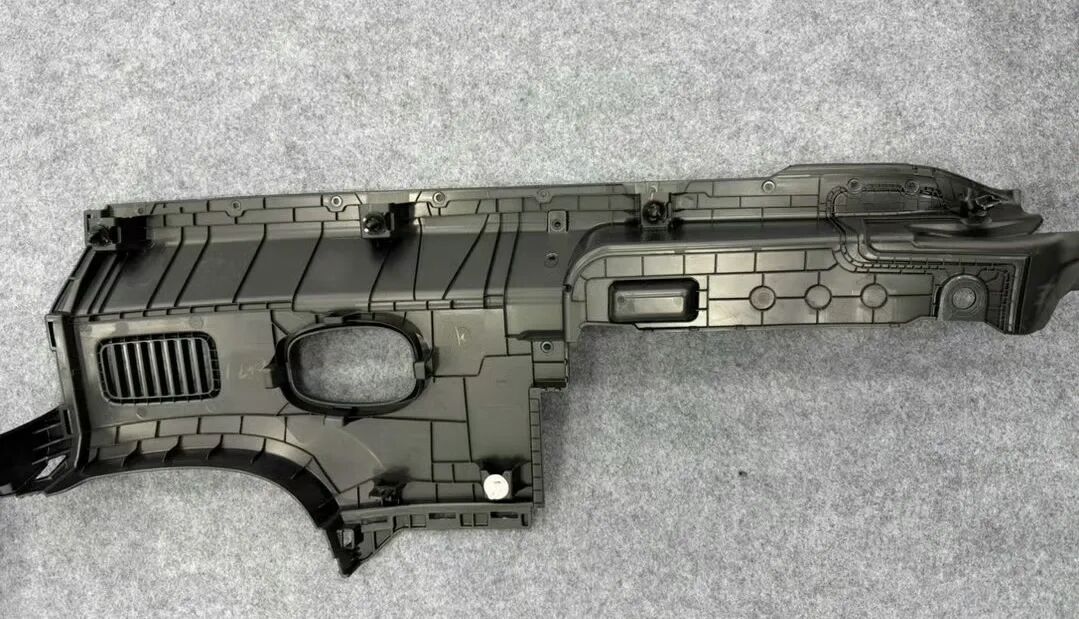
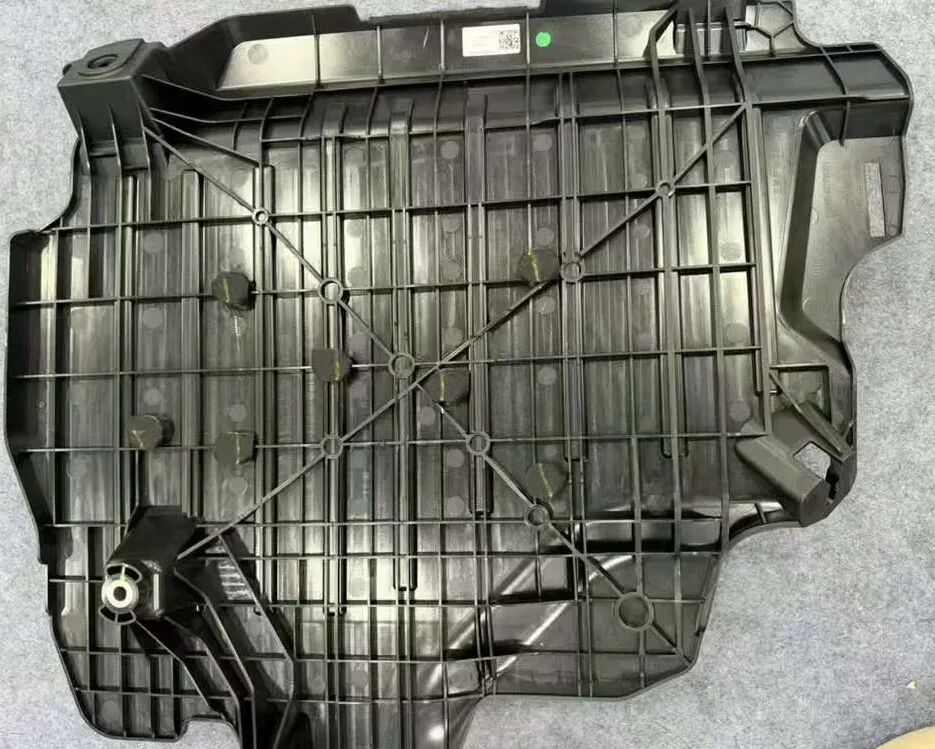
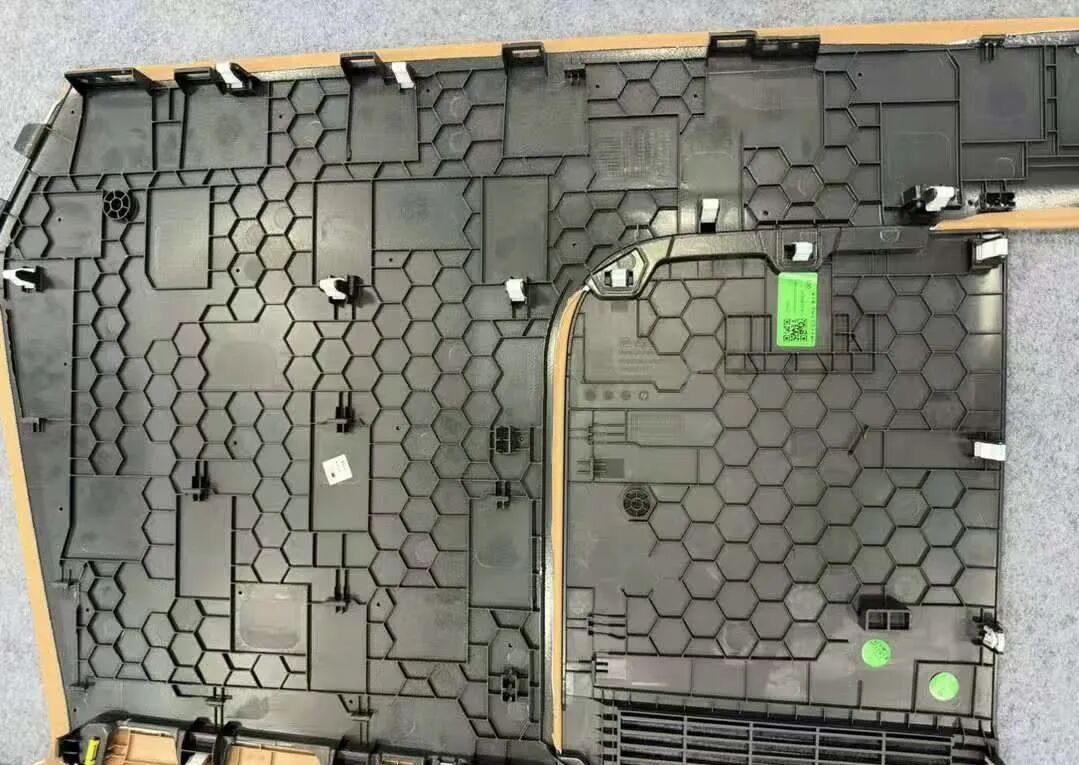
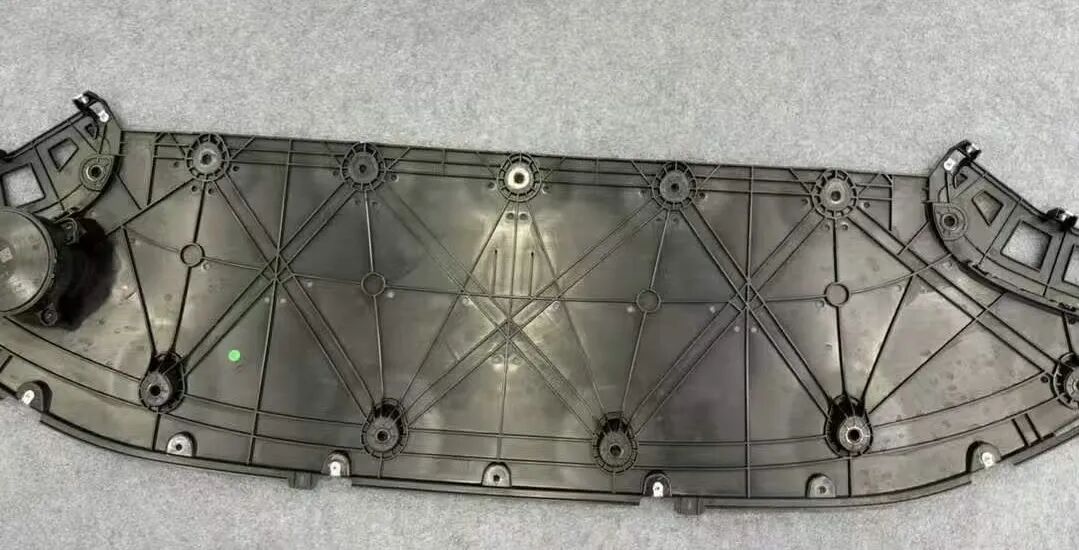
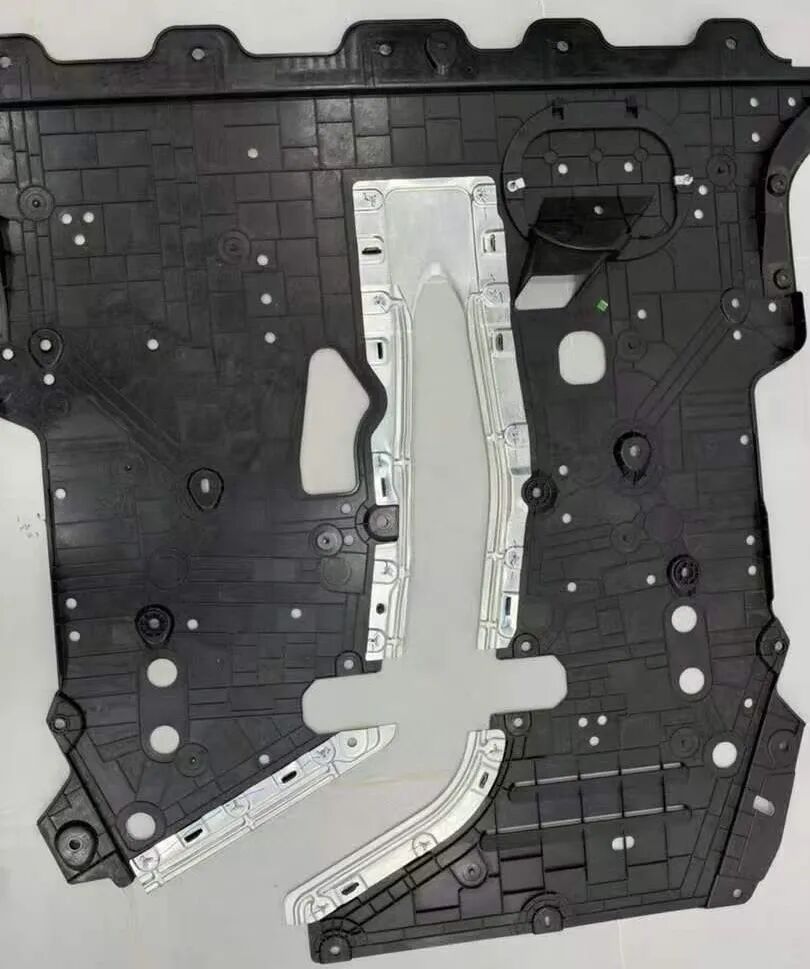
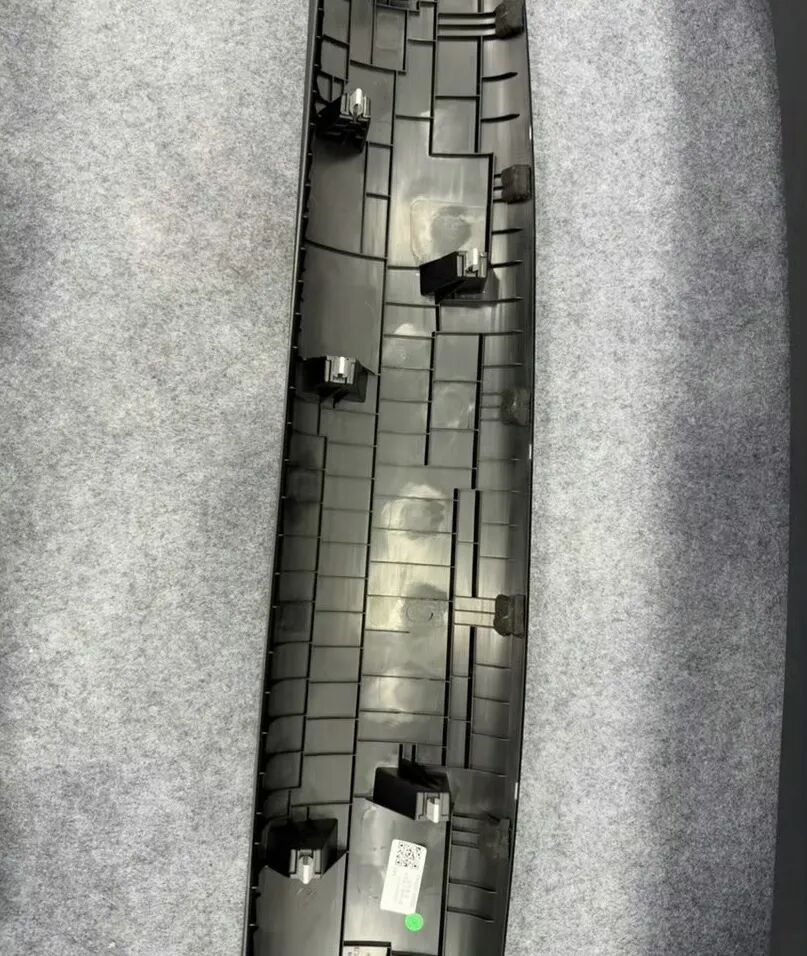
小米澎程车上大大小小的塑料件,不管是车内看得见的内饰板,还是底盘底下看不见的护板、支架,翻到背面,全是密密麻麻的加强筋,细节做得很到位。
为啥要做这么多加强筋?
为了降低能耗,为了极致的轻量化,为了降本,现在很多产品不仅仅是车身结构件越来越薄,塑料件也越来越薄。那它的强度如何保证?如何做到不异响?如何做到长寿命?靠的就是背面这些加强筋当骨架,用合理的结构来提升零件强度。
在画图设计的时候,就提前算好哪里受力大,哪里容易晃,筋条该布置在什么位置。模具开模的时候要求也高,再加上给供应商专门开的产线,才能保证大批量生产出来,每一个零件品质都稳定。
这么多加强筋,实实在在有这几个好处:
- 第一,零件强度更高。就好比人的骨头,有骨架撑着,不容易掰坏。像卡扣、螺丝固定的位置,都额外加固,我们拆装的时候,卡扣没有断裂、也不会发白开裂,就算以后修车反复拆装(至少拆装 5 次不损坏)。
- 第二,表面更平整好看。有加强筋做内部支撑,塑料件不容易出现凹坑、缩水、翘边。哪怕时间久了,外观面也不容易坑坑洼洼。
- 第三,不容易变形。车子一年四季经历高温、低温、颠簸震动,普通塑料件时间长了会扭曲、翘起来。有加强筋顶住,零件抗形变能力变强,不容易发生变形。
- 第四,使用寿命更长。新车的时候看着都差不多,但是开个五到八年、十年,差距就出来了。没有加强筋的塑料件,慢慢就会松垮,车子一开就到处异响。有足够的加强筋,就能很大程度避免老车内饰松垮、到处咯吱异响的毛病。
从这些细节,我们能看出什么?
- 它不是只做给新车看的,是考虑车子开很多年之后的状态。很多车企只要零件能过检测、新车没问题就过关了,不会额外花心思做这么多冗余设计。
- 哪怕是底盘底下、平时没人看得见的零件,也不降低标准,不会因为看不见就偷工减料。
- 这些加强筋看着不起眼,但是模具更复杂、生产要求更高,都是实打实的隐性成本。这些东西配置表上不会写,消费者买车第一眼也看不到,只有随着岁月的流逝才能体现出差别。
总结一句:看得见的配置,各家都能堆。真正考验车企的,恰恰就是藏在零件背面,这种要靠时间来验证的细节。
塑胶加强筋设计依据
一句话概括:以结构力学(刚度/应力)为目标、材料特性为基础、DFM注塑成型可行性为底线,兼顾装配、可靠性、成本;不是随便加筋,核心思路:优先加筋,而不是加厚本体壁厚。
一、结构力学依据
抗弯刚度原理
弯曲刚度和截面惯性矩正相关。同样材料、同样重量,竖立薄筋形成“工字型截面”,惯性矩远大于平板,提升刚性、降低挠度,抑制弯曲变形、塌陷。
受力路径匹配
筋的走向顺着主应力方向布置,把载荷传递到支撑边界;弯曲受力筋顺着跨度方向,扭转受力用交叉网格筋。
消除应力集中
筋根部严禁尖角,必须加过渡圆角 R(推荐 R=0.25~0.5×T,T为主壁厚);尖角会形成应力尖峰,在交变载荷、冲击下萌生裂纹(PP+GF这类脆性材料尤其敏感)。
蠕变考量
PP、PE等材料有蠕变(长期受力缓慢变形),长时承重结构,筋布局和截面要放大安全余量;长玻纤LGF比短玻纤SGF抗蠕变好,同样筋形,允许应力更高。
二、材料特性依据
不同改性塑料的筋参数差异很大,筋的尺寸、比例、布局,必须匹配材料:
- 收缩率:PP收缩大,筋厚比例要更保守,否则缩水、翘曲;PC、PC/ABS收缩小,容错高一点;
- 流动性:PEEK、PPS粘度高,筋不能做太高太窄,容易填不满困气;PP流动性好,筋可以做更细更高;
- 韧性/脆性:短玻纤PP-GF40脆性高,筋根部圆角、熔接痕位置要严格管控;PA66韧性好,应力容错更高;
- 玻纤取向:玻纤增强料,熔体流动方向玻纤取向,筋的方向尽量和料流匹配,减少各向异性带来的强度偏差。
三、注塑成型DFM工艺依据
壁厚均匀原则
塑胶成型第一铁律:尽量肉厚均匀。筋太厚=局部厚肉,冷却滞后,外观面出现缩水凹痕、内部真空泡;这也是筋不能等于本体壁厚的核心原因。
充填与排气
筋属于窄深槽,熔体阻力大、容易困气;筋末端要预留排气;筋尽量顺着浇口料流方向布置,还可以充当“导流筋”帮助远端填充。
脱模拔模
筋身单侧脱模斜度 0.5°~1.5°;咬花/皮纹面加大斜度;无斜度会粘模、拉白、顶出变形断裂。
熔接痕控制
多条筋交汇位置极易产生熔接痕;高应力区域尽量避免筋交汇;如果无法避免,要通过模流调整浇口,降低熔接痕应力损失。短玻纤材料熔接痕强度衰减远大于长玻纤。
冷却平衡
密集筋区散热慢,会造成收缩不一致、零件翘曲变形;对称布置筋,平衡冷却和收缩。
四、产品规范、可靠性与测试依据
需要满足项目规格书、国标/车企标准(汽车件:QC/T):
- 静态压载、跌落、振动、冷热循环、疲劳耐久测试;
- 装配需求:筋同时可做定位筋、导向筋、止位筋,管控GD&T形位公差;
- 安全件(制动支架类):FMEA风险评估,筋结构必须预留足够安全冗余,不能只满足单次静态载荷,要覆盖极限冲击、连续交变载荷。
五、成本与重量依据
用筋提升刚度,对比直接加厚壁厚:
- ✅ 筋方案:用料更少、冷却周期短、轻量化;
- ❌ 加厚壁厚:用料多、冷却时间成倍拉长、成本上升,还容易内部气孔。
六、常见错误(工程踩坑)
- 筋做太厚,外观缩水;
- 筋根部尖角,受力开裂;
- 筋垂直于受力方向,加了等于白加;
- 筋过高过密,打不满、困气、翘曲;
- 高应力受力区筋交汇,熔接痕叠加应力集中(尊界原车支架失效思路同源)
发表回复