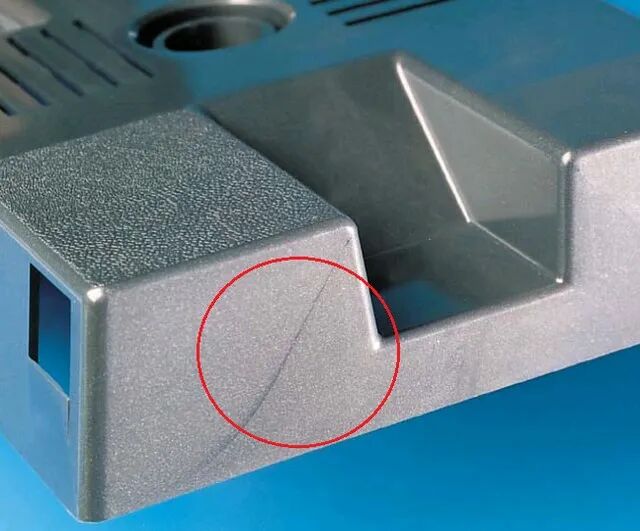
一、什么是熔接痕?
熔接痕,说白了就是塑料制品上常见的一道”印子”或”V 形小沟”。除非产品形状极其简单,否则绝大多数注塑件上都或多或少会出现。特别是那些结构复杂、需要多个浇口或带金属嵌件的零件,更是”重灾区”。
它不仅让产品外观打折扣,更关键的是,这个地方的强度会变差——比如抗冲击、抗拉伸的能力都会下降。这直接影响了产品的使用寿命,所以咱们得尽量想办法避免或改善。很多时候在模具设计之初做一下模流分析,也可以避免很多问题。下面是几张典型熔接痕的参考图:
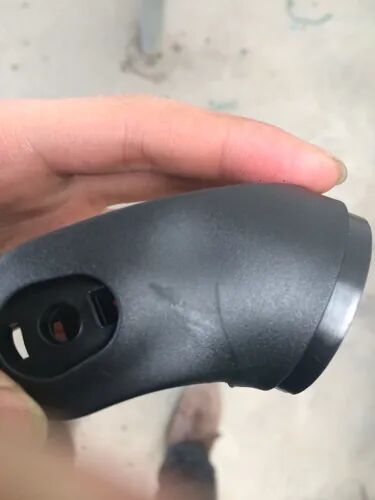
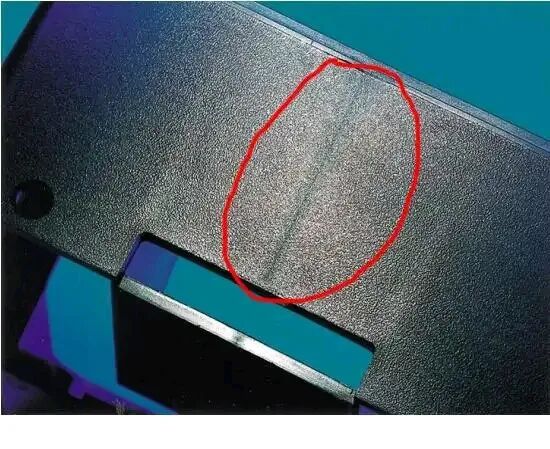
二、熔接痕是怎么来的?
最根本的原因就是:本该完全融为一体的塑料熔体,在模具里”分头行动”后又”会师”,但没”会”好。比如,熔料流动时遇到了嵌件、孔洞,或者因为流速不一致导致料流中断,等多股料流再碰到一起时,就容易融合不好。另外,如果浇口喷射充模,也容易导致融合不充分。
三、产生原因与解决办法
1. 温度太低
料温或模温太低,塑料流动性差,两股料流碰到一块时就没法”亲密无间”,容易形成细纹。如果产品内外表面同一位置都有这种细纹,那大概率就是这个原因。
对策:调高料筒和喷嘴的温度,或者延长加热时间;同时把模具冷却水关小一点,给模具”升升温”。如果因为特殊原因必须用低温,那就提高注射速度和压力,强行让熔料”挤”到一块,或者在原料里加点润滑剂帮助流动。
技巧:如果熔接痕强度不够,可以专门把模具上对应熔接痕的位置局部加热,融合效果会好很多。
2. 模具设计有缺陷
浇口(熔料进入模具的”门口”)设计不合理是常见原因:浇口太多、太小、位置不对,或者流道太窄,都会让料流阻力太大,导致熔接不良。
对策:尽量少用浇口,位置要选好、尺寸要够大——能用一个浇口就一个,熔料不分成几股再汇合,自然就没有熔接痕了。同时扩大主流道和分流道,减轻流动阻力;还要在模具里设”冷料穴”,专门存最开始那点冷料,别让它跟着进去捣乱。
取巧办法:如果熔接痕位置容易产生飞边,可以在那开个浅浅的小沟槽,把熔接痕”引”到这个小飞边上去,成型后把飞边一剪,主体上的痕迹就没了。
3. 模具排气不通畅
模具里的空气排不出去,被熔料挤到最后汇合的地方。空气在高压下被压缩,温度急剧升高,会把塑料烤黄甚至烤焦,在熔接痕附近形成黄点或黑点。这种斑点每次都会出现在同一个位置,别误以为是原料里有杂质。
对策:先检查排气孔有没有被堵住;清干净后如果还有问题,就在熔料汇合的地方多开几个排气孔,或者调整浇口位置,也可以适当降低合模力,让排气缝隙大一点。工艺上,可以降低料温和模温、缩短高压注射时间、降低注射压力来减轻这种现象。
4. 脱模剂用得不对或太多
脱模剂用多了,或者品种选错了,也会导致熔接痕。
对策:尽量少用,只在螺纹等难脱模的地方”点”一点点。脱模剂的种类要根据塑料品种来选——比如纯硬脂酸锌适用于大多数塑料,但不适用于尼龙和透明料;硅油溶液通用但用法麻烦,需要加热烘干。
5. 产品本身设计不合理
壁厚太薄、厚薄变化太突然,或者嵌件太多,都容易出问题。薄壁处熔料凝固快,两股料流在这”碰头”,根本来不及融合好,强度就很差。
对策:设计时确保最薄的地方也够厚,壁厚尽量均匀,同时能少用嵌件就少用。
6. 其他原因
原料没烘干(水分或挥发物太多)、模具里有油污、模腔里有冷料、纤维填料分布不均、模具冷却系统设计不合理、嵌件温度太低、喷嘴孔太小、注射机”劲儿”不够大等等,都可能引起熔接痕。
对策:针对不同情况对症下药——提前烘干原料、定期清理模具、优化冷却水道、控制冷却水流速、把嵌件预热、换个大口径喷嘴,或者干脆换台更大的注塑机。
有不对或者不合适的地方,欢迎在评论区留言指正。
发表回复