2 毫米钢板,折弯机上压 90 度。合模到位的瞬间用角度尺量,确实是 90 度。模具一回程,角度变成 92 度。重新压制、返工、报废,不少厂一年在「折不准」上耗掉的料和工时,比想象中多得多。
这不怪操作工。回弹是金属成形的基本现象:载荷卸掉,变形部分恢复。解决它不靠经验摸索,靠一条完整的链路:弄清机理,算出量级,用仿真拿准数,最后落到工艺补偿上。这篇就把这条链从头走一遍。
回弹角取决于三个参数,材料屈服强度、板厚、内圆角半径,一个估算式就能算出量级;要拿开模前的准数,用有限元把「加载-卸载」全过程算一遍,回弹角从结果曲线直接读出;落地靠三级补偿:选对 V 槽、过折、压底。
一、92 度的来源:折弯区的三层力学
回弹的根源:塑性变形区中间,包着一层卸载后必然回弹的弹性区。
平板压成 V 形,真正参与变形的只有与凸模圆角接触的一小段,叫变形区。变形区沿板厚方向分三层,看懂这三层,回弹就不神秘了:
- 外层受拉:应力超过屈服强度后进入拉伸塑性,纤维被永久拉长;
- 内层受压:同样进入压缩塑性,纤维被永久压短;
- 中间有个中性层:既不拉也不压,附近区域的应力自始至终没超过屈服,变形是纯弹性的。
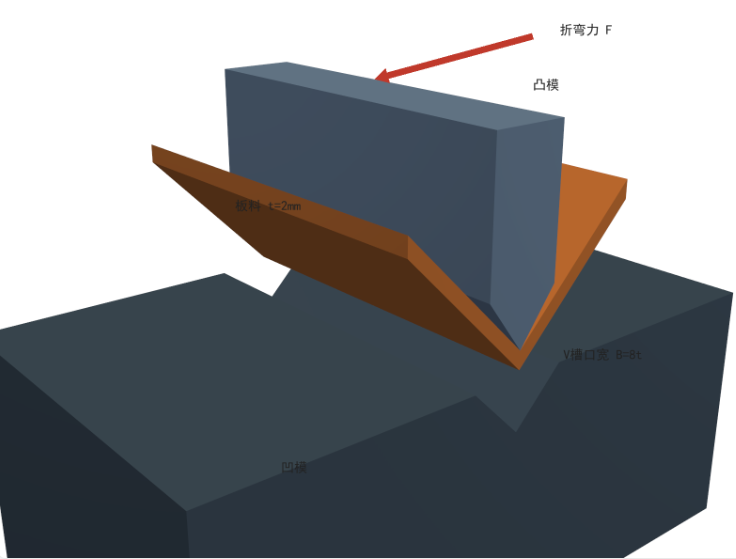
加载时,内外两层的塑性变形把新形状「锁」住了;但中性层附近的弹性区相当于一根被压弯的弹簧,全程储存着弹性应变能。卸载瞬间,这根弹簧释放能量,带动整个截面绕弯角回转一个角度。模具角 90 度、成品 92 度,多出来的 2 度就是回弹角。
回弹角的大小,取决于两个量的对比:弹性区储存的能量有多大,正比于材料屈服强度;回转的力臂有多长,正比于内圆角半径与板厚之比(r/t)。于是三条规律成立:屈服强度越高,回弹越大;板越薄、内圆角越大(r/t 越大),回弹越大。这三条对任何金属折弯都成立,也是下面所有计算和补偿的出发点。
二、一个公式算量级,三个盲区留给仿真
估算式在常规 90 度折弯里够用,但它的三个假设决定了它只给量级、不给准数。
工程上常用的回弹估算式,由纯弯曲假设推出,写成文字:
回弹角 ≈ 3 ×(屈服强度 ÷ 弹性模量)×(内圆角半径 ÷ 板厚)× 折弯角
代一组典型参数:2 毫米 Q345 板,内圆角 5 毫米,折 90 度:
回弹角 ≈ 3 ×(345 ÷ 206000)×(5 ÷ 2)× 90 ≈ 1.1 度
同样折法换冷轧 304 不锈钢(屈服按 400 兆帕估)约 1.3 度;把内圆角放大到 10 毫米,r/t 翻倍,回弹跟着翻倍,奔 2.3 度。图纸精度要求 ±0.5 度的活,这几度就是合格与超差的分界线。
但用这个公式要清楚它站在三个假设上,而每个假设都和真实折弯有出入:
- 纯弯曲假设:公式把折弯当成均匀弯曲,实际 V 折是三点接触成形,板料中段悬空,应力分布比纯弯曲复杂得多;
- 忽略硬化:公式只用初始屈服强度,实际折弯中内外层纤维持续硬化,回弹的驱动力比公式估的大;
- 忽略摩擦与反弯:凸模下行中板料沿槽口滑动、摩擦,曲率还经历多次反弯,公式全都没算。
所以公式给的是量级和趋势:Q345 弹 1 度上下,304 更大,r/t 大一倍回弹翻倍。要拿「开模前就敢定补偿角」的准数,就得把这三个盲区补上。补的工具是有限元仿真。
三、仿真补上盲区:应力在哪、弹回多少、补偿角定多少
一次仿真,回答三个公式回答不了的问题。
模型按真实工况搭:凸模、凹模设为刚体(回弹分析不关心模具变形,刚体省一半计算量);板料 Q345 弹塑性,弹性模量 206 GPa、屈服 345 兆帕;实体单元,厚度方向划多层。凸模下行把板料压过头,再回程卸载,全程记录两翼夹角。这里有个直接影响精度的细节:厚度方向单元层数。回弹对厚度向应力分布最敏感,只划一两层,算出的回弹角能差出一倍。
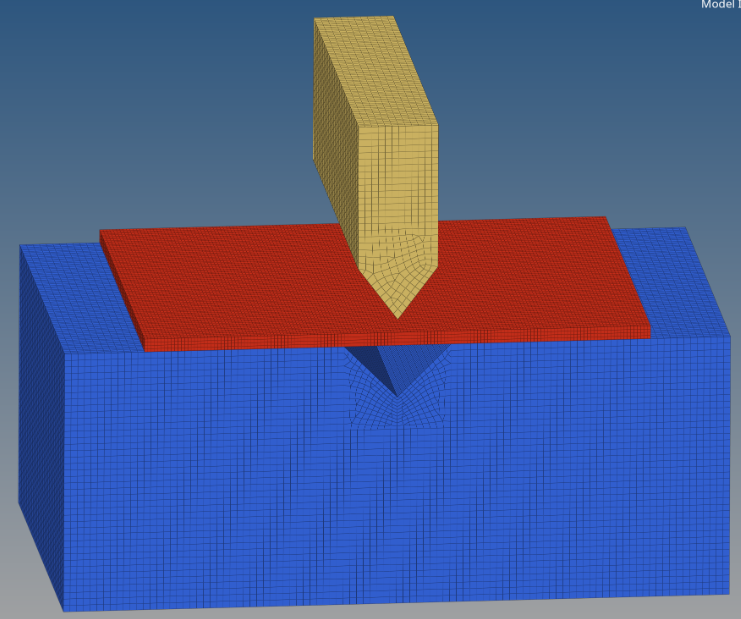
板料与模具只有三个接触点:凸模尖和 V 槽两条口沿,中段悬空。这正是第一节说的自由折成形方式,也是公式第一个盲区的来源。
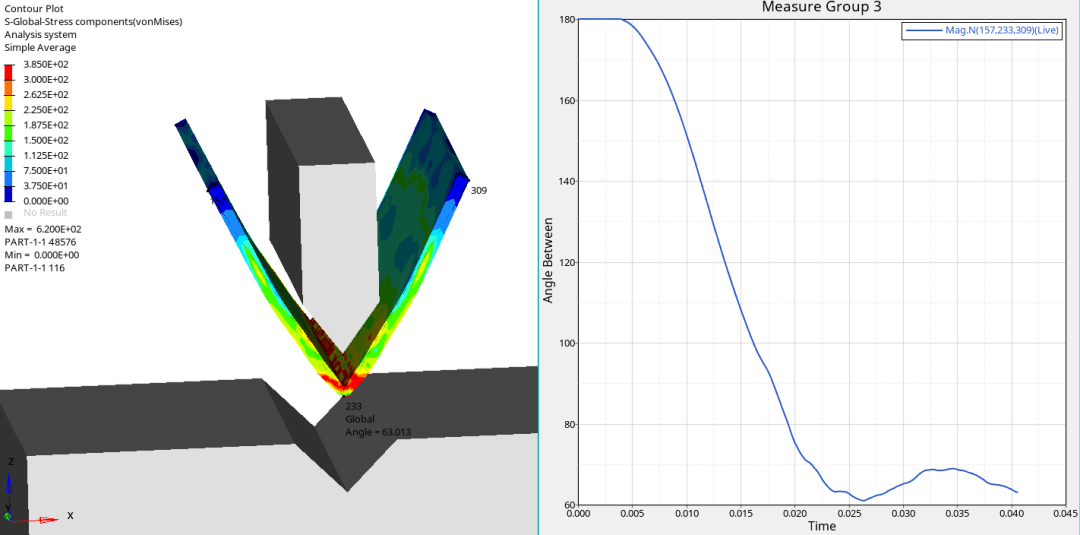
结果两张图,正好回答三个问题。
问题一:应力集中在哪里,多大?
压到最深时,von Mises 等效应力峰值 385 兆帕,集中在内圆角变形区,是屈服强度的 1.8 倍。这印证了第一节的机理:内外层深度塑性,弹性核包在中间。工艺上的直接提示:开裂风险点、模具磨损点都在内圆角,首件检验重点量这里。
问题二:回弹角到底多大?
右侧曲线记录两翼夹角随时间的变化:加载段角度从平板一路收拢,压到最深时内角约 63 度(云图上标注 63.013 度,这个工况故意过弯,把回弹量放大便于观察);凸模一回程,曲线立刻弹开,稳定在 114 度附近,对应内角 66 度。模具角 63 度、成品角 66 度,回弹角约 3 度,直接从曲线上读出来,不靠试折喂经验。曲线上还有个细节:卸载后角度在稳定值附近小幅振荡,这是板料的弹性振动,取稳态段读数即可。
问题三:补偿角怎么定?
同一副模具,弯得越深回弹越大:63 度过弯弹 3 度,折 90 度时弯曲更浅,回弹会小于 3 度,量级与公式估的 1.1 度一致。由此得到工程上的三级递进路径:公式估回弹角当初值,仿真按实际模具尺寸复算定过折角,首件试折微调锁定。不锈钢件、薄板件、多道折弯的精度件,仿真这一步的费用,远比反复试折报废的料便宜。
一句话分工:公式告诉你「大约弹 1 度」,仿真告诉你「这副模具、这块料,弹 3 度,应力集中在内圆角」。前者的价值是快,后者的价值是准。
四、补偿落地:一条决策路径加一张表
回弹不需要消灭,只需要定量补偿。
第一级:选对 V 槽,从源头压小回弹。V 槽口宽决定板料自然成形的内圆角:槽宽了,内圆角大,r/t 大,回弹跟着大;槽太窄,板面压痕、边缘开裂风险上升。行业通行的选法是口宽取板厚的 6 到 8 倍:
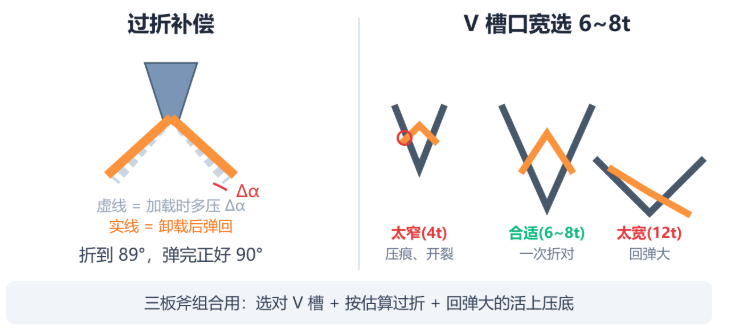
第二级:过折补偿,绝大多数件到这一步就够。按回弹角把凸模角度预压过头:估 1 度就折到 89 度,卸载后正好落在 90 度。带角度补偿功能的数控折弯机,内置的就是这一步;老设备按「估算、试折、锁定」三步手动做。精度要求高或材料批次波动大的活,先用仿真把过折角算准,试折次数能从三四次压到一次。
第三级:压底,留给回弹量大的活。薄板、不锈钢这类材料,自由折压不住回弹,就让凸模把板料压到槽底贴实成形:板料从三点接触变成面接触,内圆角处的弹性回转被强行压掉大半,回弹显著下降。代价是折弯力成倍上升,机床吨位和模具强度要够,厚板慎用。
三级不是并列选项,是决策顺序:每个新件先核 V 槽(第一级),常规件加过折(第二级)就能交差,回弹仍然压不住的再上压底(第三级)。
结尾
回到开头冲压回弹。它是钢板弹性区的物理属性,不是操作问题。量级,公式三个参数一乘就有;准数,一副模具一次仿真直接读出;落地,V 槽、过折、压底三级补偿按顺序上。折弯返工这件事,可以从事后补救,变成开工前算清。
最后,如果需要仿真辅助设计计算,可以联系作者,利用仿真的手段进行冲压回弹计算
发表回复