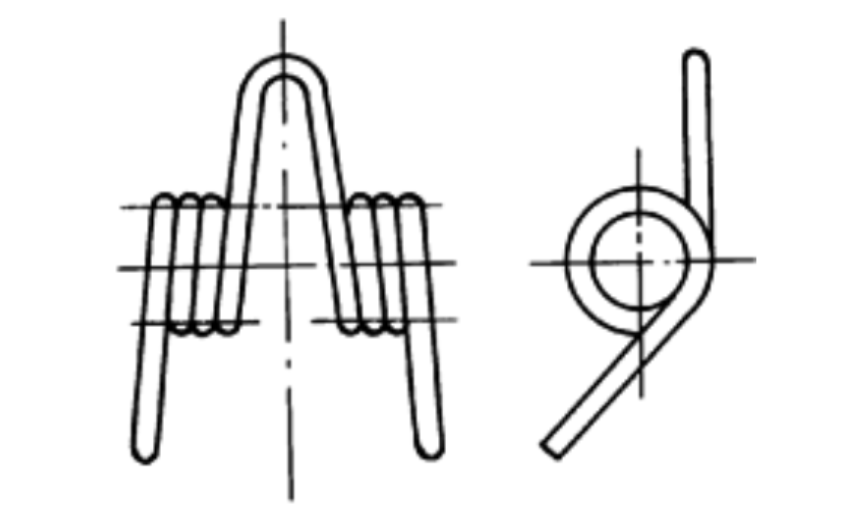
圆柱螺旋扭转弹簧(扭转弹簧)是结构设计中最常用的弹性元件之一:铰链回弹、门锁、复印机搓纸、踏板复位都靠它。这篇把受力本质、六种端部结构选型、8 组核心设计公式、完整算例和常见失效对策一次讲全。
一、工作特点与受力本质
圆柱螺旋扭转弹簧是主要承受扭转载荷的螺旋弹簧:外力通过两端扭臂施加扭矩,弹簧绕自身轴线回转并储存弹性势能。
最关键的力学特点:扭转弹簧工作时,钢丝横截面上产生的是弯曲应力,而不是压缩/拉伸弹簧那样的切应力。因此其强度公式、许用应力和疲劳校核方法均与拉压弹簧完全不同,两者公式不可混用。
结构上的四个要点:
- 圈间并紧或留微小间隙——一般间距 δ=0.5mm,工作时圈间不产生轴向相对位移;
- 端部伸出扭臂——扭矩的输入端,也是安装固定端;
- 必须套装在芯轴上使用——防止失稳或侧向扭曲;
- 旋向必须与加载方向一致——工作时弹簧应”绕紧”,内径缩小并箍向芯轴,不会松脱。
补充:弹簧载荷类别(决定许用应力水平,手册按 N 分三类):
- Ⅰ类——交变载荷作用次数 N>10⁷ 次;
- Ⅱ类——N=10³~10⁵ 次或冲击载荷;
- Ⅲ类——N<10³ 次的静载荷或不频繁载荷。
二、结构与几何参数
扭转弹簧的几何参数与拉压弹簧类似,但多了扭臂长度与自由角度两个特征量:
- 钢丝直径 d——弹簧丝截面直径,按 GB/T 4357 选取标准值;
- 弹簧中径 D——弹簧圈平均直径,内径 D₁=D−d,外径 D₂=D+d;
- 有效圈数 n——参与变形的螺旋圈数;
- 旋绕比 C——C=D/d,是影响曲度系数与工艺性的核心参数,一般取 C=4~16;
- 节距 t——t=d+δ,无特殊要求时取 δ=0.5mm;
- 自由长度 H₀——H₀=n·t+d;
- 螺旋角 α——α=arctan(t/(πD)),扭转弹簧螺旋角很小,近似密圈;
- 扭臂长度 L₀——两端伸臂部分长度,随端部结构而定;
- 自由角度——无载荷时两端扭臂的夹角,仅作制造参考。
三、六种端部结构(NⅠ~NⅥ)与选型
端部扭臂形式直接决定扭矩传递方式和装配空间。手册将冷卷圆柱扭转弹簧(钢丝直径 d≥0.5mm)的端部结构归为六类,选用时视装配要求而定。
NⅠ 外臂扭转弹簧|扭臂从弹簧外径圈外侧伸出
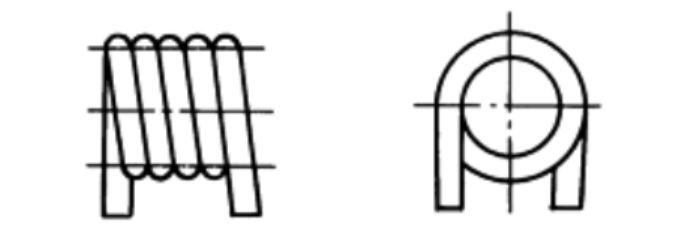
应用:最常用型式。扭臂卡在外部挡块、销钉或支架上,如铰链、盖簧、门锁扭簧、医疗器械卡扣。
注意:外臂根部弯矩最大,过渡圆角必须圆滑,避免直角;扭臂过长会降低刚度并产生侧向摆动;端部应卡入定位槽或销孔,防止滑出。
NⅡ 内臂扭转弹簧|扭臂从弹簧内径向内伸出
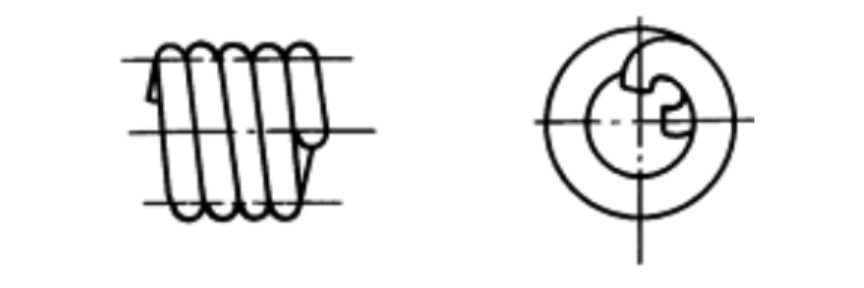
应用:外径空间受限、需从内侧输出扭矩的场合,如套筒内安装、电机碳刷弹簧、小型继电器、仪器仪表机构。
注意:内臂弯入端易与芯轴摩擦,芯轴直径须按加载后内径 D₁′ 校核并留间隙;内臂根部弯曲半径小、应力集中明显,宜选塑性好的钢丝;装配时扭臂必须插入芯轴小孔或卡槽。
NⅢ 中心臂扭转弹簧|扭臂沿弹簧轴线方向伸出
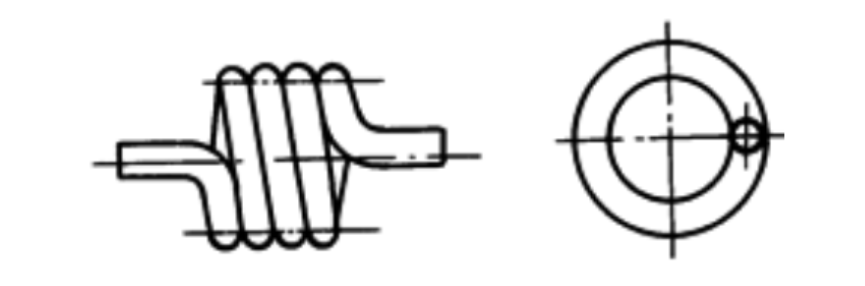
应用:需扭臂沿轴向定位、在平面内输出扭矩的场合,如复印机搓纸轮、扫描仪、打印机卡纸复位簧。
注意:中心臂受力方向应与臂平面一致,避免侧向弯扭;轴向伸出端需有支撑面防窜动;端部压扁或弯制工艺较复杂,成本略高。
NⅣ 平列双扭弹簧|两列弹簧并排共用中间扭臂
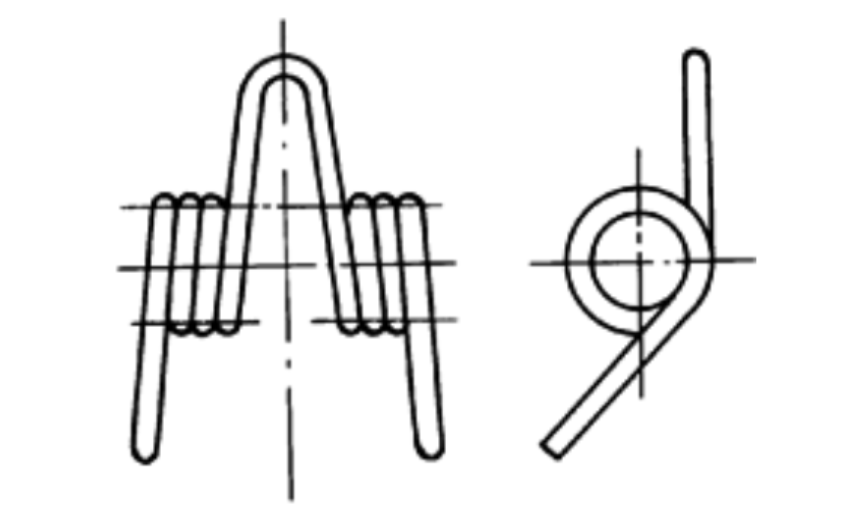
应用:需要更大扭矩、更宽安装面或两侧对称输出扭矩的场合,如汽车踏板复位、大型铰链、机械臂平衡簧。
注意:左右两段旋向相反(一左一右),加载时同时绕紧,不得装反;两列中径、圈数必须一致,否则受力不均;中间公共臂承受双向扭矩,根部需加强;整体刚度约为单扭簧的 2 倍,按并联计算。
NⅤ 直臂扭转弹簧|两端扭臂为直杆状、沿切向伸出
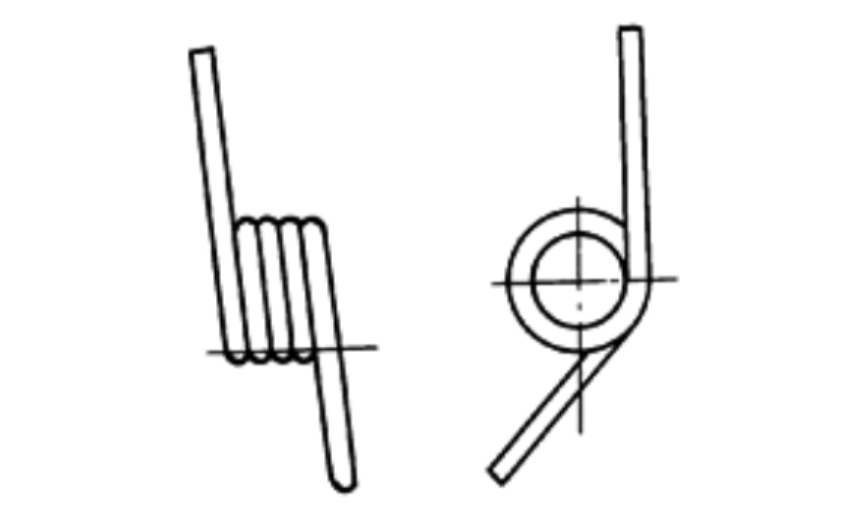
应用:扭臂需直接插入孔内或穿过支架的场合,如仪表指针复位、开关按钮、玩具发条机构、小型夹具。
注意:直臂端部可加工台阶、扁头或弯钩便于定位;臂较长时建议加装导向套防下垂偏摆;直臂与弹簧圈交接处必须有圆角,否则易断裂。
NⅥ 单臂弯曲扭转弹簧|仅一端有弯曲扭臂
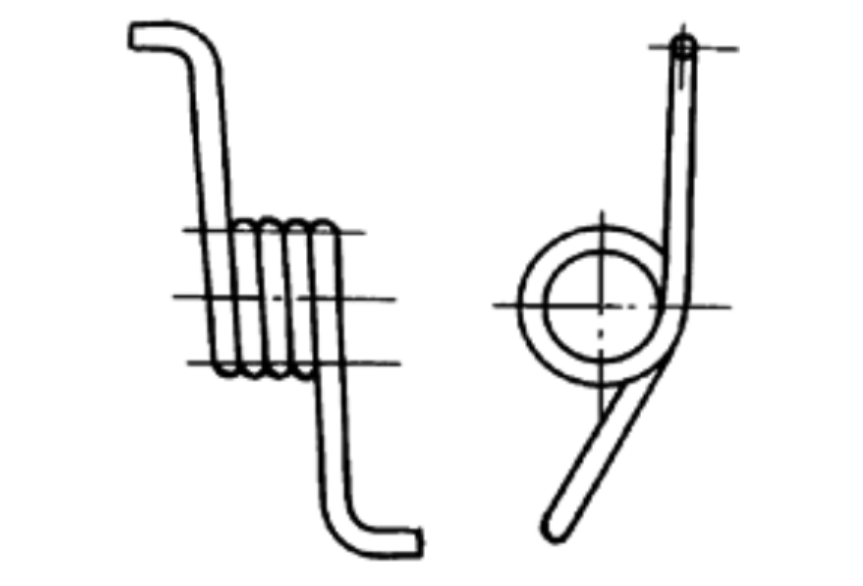
应用:单侧安装、另一端靠弹簧圈端面顶住固定的场合,如笔夹弹簧、小型卡扣、一次性机构。
注意:单臂受力不对称,弹簧易侧向偏移,必须配芯轴;弯曲臂圆角处是疲劳薄弱点,喷丸强化可提高寿命;无扭臂端应靠端面压紧,不能悬空。
四、载荷工况与特性线
扭转弹簧按最小工作扭矩 T₁、最大工作扭矩 Tₙ、工作极限扭矩 Tⱼ三级工况设计,对应的扭臂转角分别为 φ₁、φₙ、φⱼ,工作扭转角 φ=φₙ−φ₁。安装时一般施加预紧扭矩 T₁,使弹簧在整个工作区间保持张紧、不出现间隙与抖动。
在弹性范围内,扭矩与扭转角呈线性关系,特性线为直线,这是扭转弹簧用于测力、复位机构的基础。
五、核心设计公式(8 组)
1. 钢丝直径
d ≥ ³√( 32·Tn·K₁ /(π·σBP))
式中:Tn——最大工作扭矩(N·mm);σBP——许用弯曲应力(MPa),按弹簧类别查手册表 11-2-6;K₁——曲度系数:K₁ =(4C−1)/(4C−4)
2. 有效圈数n = E·d⁴·φ /[3667·D·(Tn−T₁)]
式中:E——弹性模量,钢取 2.06×10⁵ MPa;φ——工作扭转角(°)。
3. 弹簧刚度T′ = E·d⁴ /(3667·D·n)[N·mm/(°)]
刚度规律:与 d⁴ 成正比,与 D、n 成反比——丝径对刚度的影响最敏感。
4. 转角与扭矩关系φn = Tn/T′ φ₁ = T₁/T′ T₁ = T′·φ₁
5. 工作极限校核Tj = π·d³·σj /(32·K₁) φj = Tj/T′
工作极限弯曲应力 σj:Ⅱ类载荷取 0.625σb;Ⅲ类载荷取 0.8σb(σb 为钢丝抗拉强度,MPa)。
6. 加载后内径校核(防抱轴,常被漏算)D₁′ = D·n /(n + φj/360)− d
注意:加载到极限扭转角时弹簧内径会缩小,芯轴直径必须小于 D₁′,一般再留 0.5~1mm 间隙,否则加载后弹簧抱紧芯轴、扭矩失准甚至卡死。
7. 稳定性校核nmin =(φj/123.1)⁴,要求 n>nmin。若极限扭转角 φj<123°,本项可不计算。
8. 其他几何尺寸
节距:t = d + δ;自由长度:H₀ = n·t + d;螺旋角:α = arctan(t/(πD));展开长度:L = π·D·n/cosα + L₀。式中 δ 一般取 0.5mm;L₀ 为扭臂展开长度。
六、许用弯曲应力与常用材料
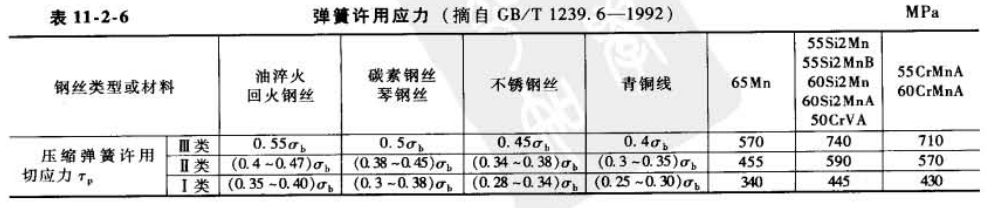
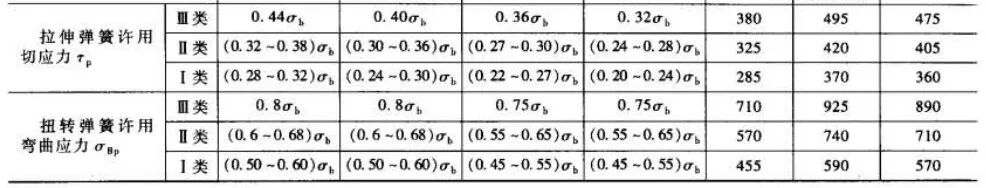
许用弯曲应力 σBP 按弹簧类别、材料和钢丝直径查手册表 11-2-6 选取,Ⅲ类载荷约为 0.8σb,动载时须相应降低。常用材料及适用场景:
- 碳素弹簧钢丝 B/C/D 级——最常用、经济性好,一般铰链、卡扣;
- 琴钢丝(T9A)——强度高、塑性好,适合弯臂半径小的精密小弹簧;
- 油淬火回火钢丝——性能均匀稳定,中等载荷弹簧;
- 60Si2MnA 硅锰弹簧钢丝——强度高、弹性极限高,较重要场合;
- 不锈钢 1Cr18Ni9——耐腐蚀,医疗器械、潮湿环境。
七、设计计算示例
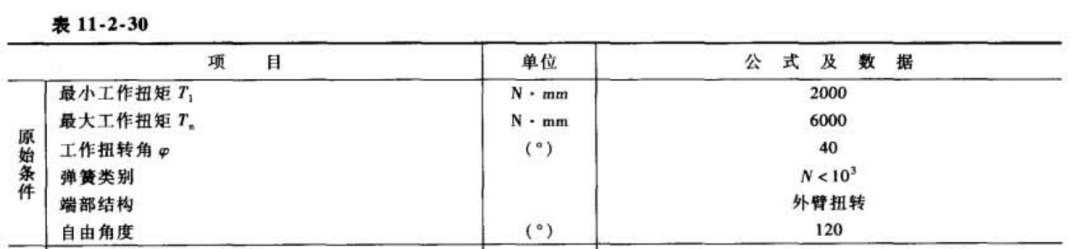
原始条件:最小工作扭矩 T₁=2000 N·mm;最大工作扭矩 Tn=6000 N·mm;工作扭转角 φ=40°;载荷次数 N<10³(Ⅲ类);端部结构为外臂扭转(NⅠ);自由角度 120°。
① 选材定许用应力
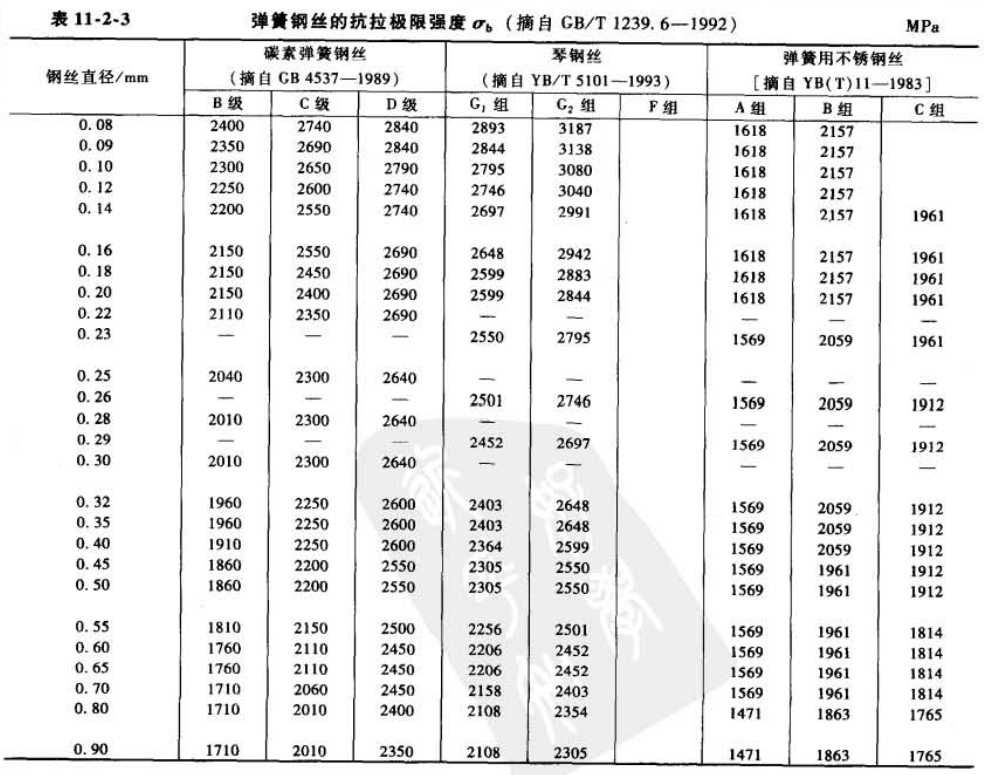
根据设计要求为Ⅲ类弹簧,选用碳素弹簧钢丝 C 级,初步假设钢丝直径 d=4~5.5mm,根据表 11-2-3,查得 σb=1520~1470MPa,暂取 σb=1500 MPa;根据表 11-2-6(上图),则许用弯曲应力 σBp=0.8σb=0.8×1500=1200 MPa。
② 初选旋绕比、算曲度系数
暂定 C=6,则 K₁=(4×6−1)/(4×6−4)=1.15。
③ 钢丝直径
d=³√(32×6000×1.15/(π×1200))=3.88mm,取标准值 d=4mm;对照手册表 11-2-3,d=4 的 C 级钢丝 σb=1520 MPa,大于暂定值,安全。
④ 弹簧中径
D=C·d=6×4=24mm,取标准值 D=25mm,实际 C=25/4=6.25。
⑤ 有效圈数
n=206×10³×4⁴×40/(3667×25×4000)=5.75,取整 n=6 圈。
⑥ 刚度
T′=206×10³×4⁴/(3667×25×6)=95.87 N·mm/(°)。
⑦ 校核转角与最小扭矩
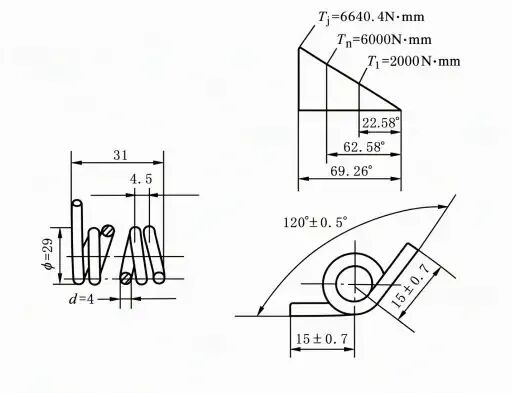
φn=6000/95.87=62.58°;φ₁=62.58−40=22.58°;实际 T₁=95.87×22.58=2164.7 N·mm(略大于设计值,偏安全)。
⑧ 工作极限校核
σj=0.8×1520=1216 MPa;Tj=π×4³×1216/(32×1.15)=6640.4 N·mm;φj=6640.4/95.87=69.26°。因 φj=69.26°<123°,稳定性指标 nmin=0.1<n=6,满足。
⑨ 几何尺寸与芯轴校核
节距 t=4+0.5=4.5mm;自由长度 H₀=6×4.5+4=31mm;螺旋角 α=arctan(4.5/(π×25))=3.28°;展开长度 L=π×25×6/cos3.28°+L₀=471.9+L₀ mm。
加载后内径:D₁′=25×6/(6+69.26/360)−4≈20.2mm,芯轴直径应小于 20.2mm 并留 0.5~1mm 间隙,即约 ≤19.7mm。
技术要求(工作图):有效圈数 n=6;旋向右旋;展开长度 L=472+L₀;硬度 45~50HRC。
八、制造精度与极限偏差
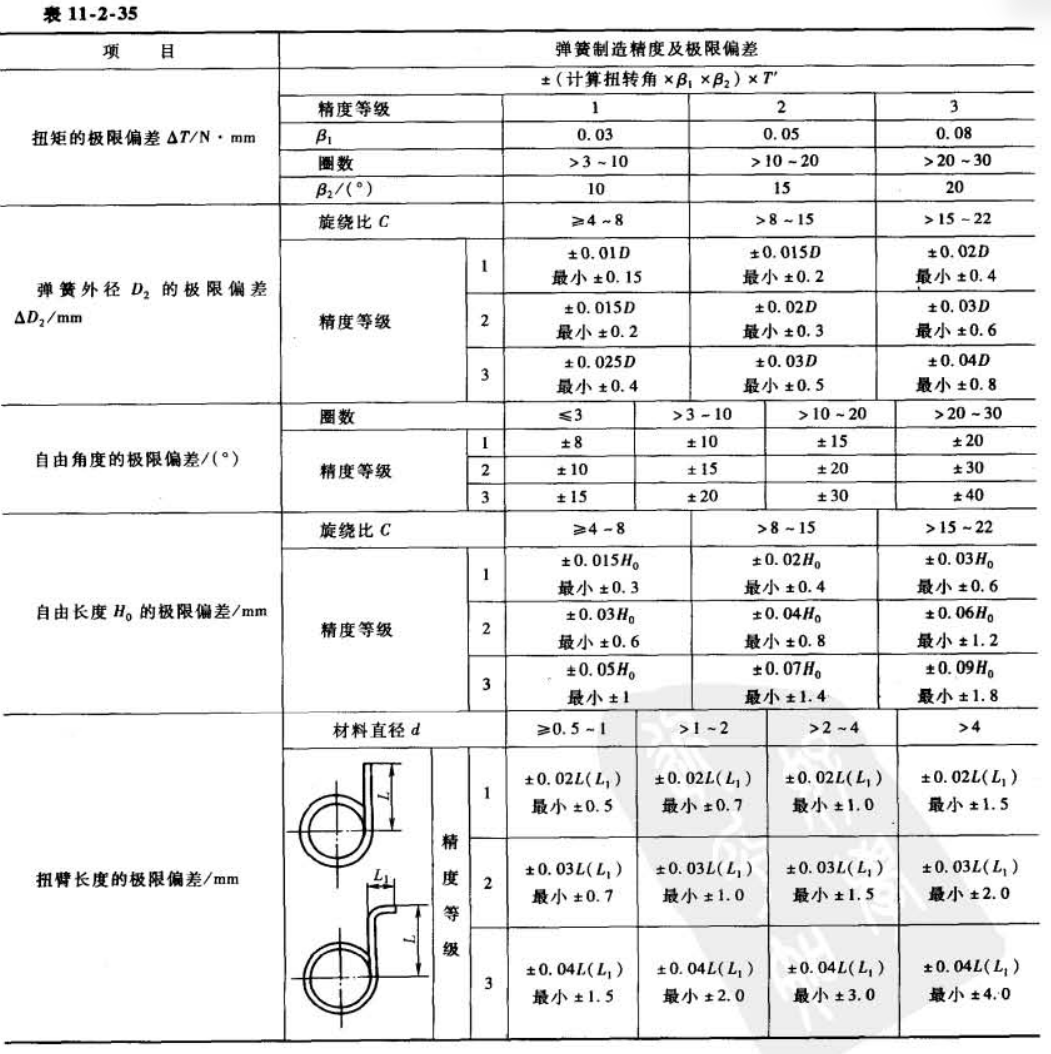
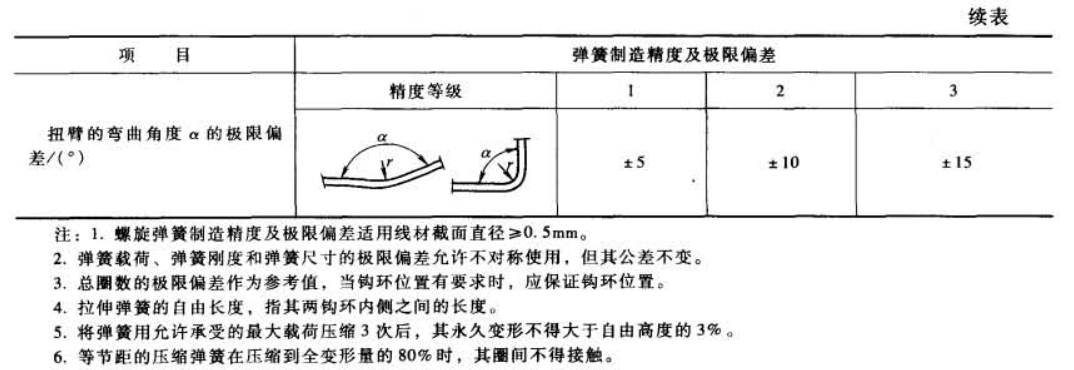
冷卷圆柱螺旋扭转弹簧分 1、2、3 三个精度等级(表 11-2-35),主要控制项如下:
- 扭矩极限偏差:ΔT=±(计算扭转角×β₁×β₂)×T′,系数 β₁ 按 1/2/3 级分别取 0.03/0.05/0.08,β₂ 按有效圈数取 10°/15°/20°(圈数>3~10 / >10~20 / >20~30);
- 自由角度偏差:以圈数 10~20 圈为例,1/2/3 级分别为 ±15°/±20°/±30°,圈数越多偏差限值越宽;
- 弹簧外径偏差:旋绕比 C=4~8 时,1/2/3 级分别约 ±0.01D/±0.015D/±0.025D(均带最小偏差值);
- 扭臂长度偏差:丝径 d>2~4mm 时,1/2/3 级分别约 ±0.02L₁/±0.03L₁/±0.04L₁。
测力、复位等对扭矩一致性要求高的场合选 1 级,一般用途选 2 级即可。
九、安装与使用要点
9.1 芯轴与导向
必须套装在芯轴上使用;芯轴直径应小于加载后内径 D₁′(按第 5 节公式计算),一般留 0.5~1mm 间隙;芯轴长度应覆盖全部有效圈,端部加挡圈防轴向窜动;高速回转场合宜涂润滑脂减少摩擦磨损。
9.2 旋向与加载方向
旋向必须与加载方向一致:工作时弹簧”绕紧”、内径缩小并箍紧芯轴;若装反,弹簧”松开”、内径增大失去约束,会瞬间失稳。平列双扭弹簧(NⅣ)左右两段旋向相反,安装前务必核对图纸旋向标记。
9.3 扭臂固定
扭臂端部应卡入定位槽、销孔或支架开口,不得仅靠摩擦力固定;扭臂根部圆角必须符合图纸,装配时不得强行掰扭改变自由角度;内臂(NⅡ)插入芯轴小孔时孔口应倒角,避免划伤钢丝。
9.4 预紧与工作角度
安装时一般施加初扭矩 T₁ 预紧,防止工作区间内出现间隙、抖动;最大工作转角 φn 建议不超过极限转角 φj 的 80%,长期动载取 60% 以下;自由角度仅作制造参考,实际装配角度由工作扭矩决定。
9.5 表面处理与热处理
重要弹簧定型前应进行强压(立定)处理——加载超过工作变形量并保持 6~48h,消除早期永久变形;动载弹簧建议喷丸,可显著提高扭臂根部疲劳寿命;电镀件必须在 180~200℃ 除氢 6~24h,防止氢脆断裂。
十、常见失效形式与对策
- 扭臂根部断裂——多因圆角过小、应力集中、未喷丸。对策:加大圆角、喷丸强化、装配时避免硬掰。
- 疲劳断裂——应力超 σj、动载循环次数超限。对策:增大 d 或减小 C,按Ⅱ类载荷重新校核。
- 抱紧芯轴——芯轴过大、未按 D₁′ 校核。对策:芯轴直径<D₁′ 并留 0.5~1mm 间隙。
- 失稳扭曲——未装芯轴、加载偏心或旋向装反。对策:必须装芯轴、对中安装、核对旋向。
- 永久变形(扭矩衰减)——未做强压处理、应力超屈服或材料松弛、温度过高。对策:定型前强压 6~48h,选用耐热钢丝,降低工作温度。
- 氢脆断裂——电镀后未除氢。对策:180~200℃ 烘烤除氢 6~24h。
发表回复