电镀件的良率在图纸上就已经决定了一大半:盲孔太深漏镀、锐角烧焦、大平面镀层厚薄不均、模穴排布太密发黄……这篇把电镀(塑胶件电镀为主)产品结构设计的八个要点用实例图讲清楚,做外观件结构设计时可以直接对照检查。
一、骨位与筋位
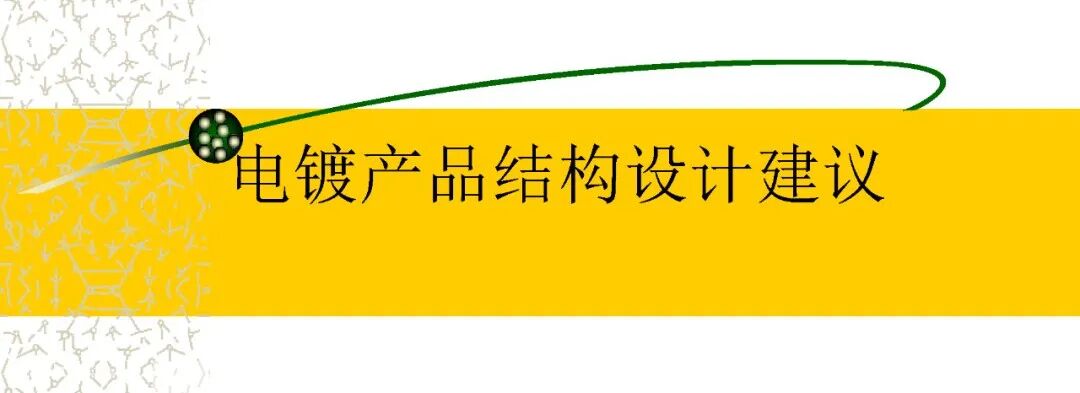
设计骨位(加强筋)厚度时要注意,不可大于壁厚的 60%,若大于 60% 时,便容易缩水。缩水面在电镀后会更加明显,直接影响外观。
二、盲孔
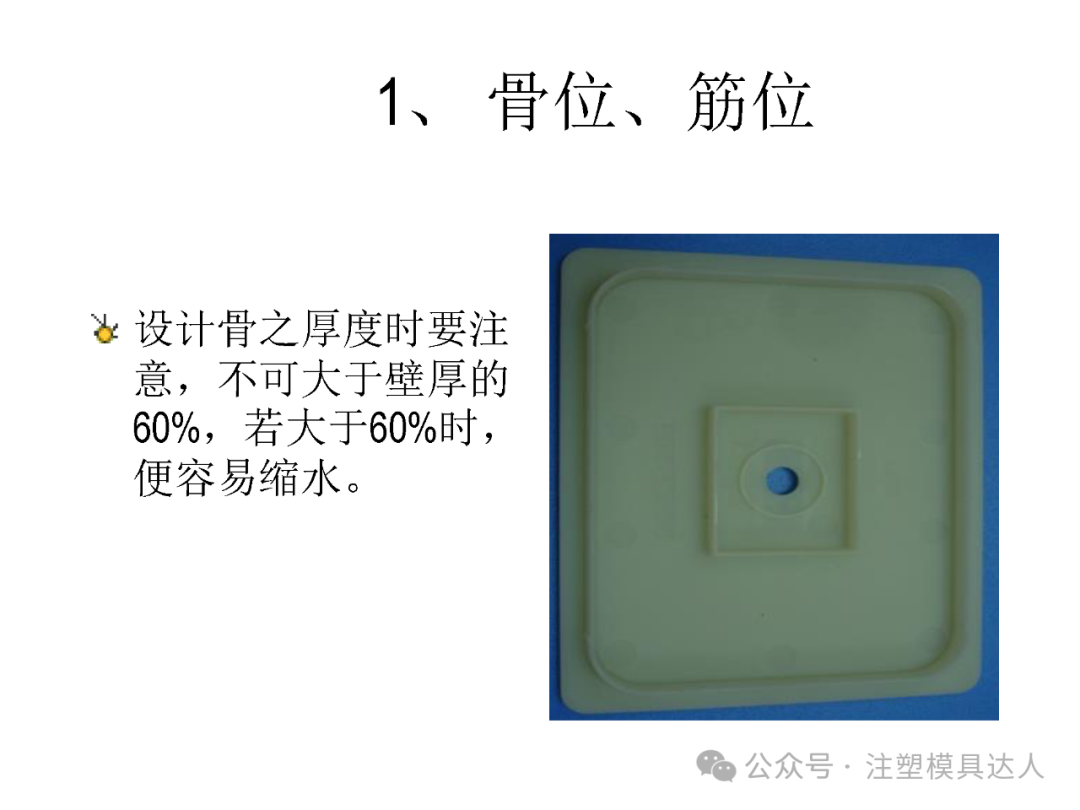
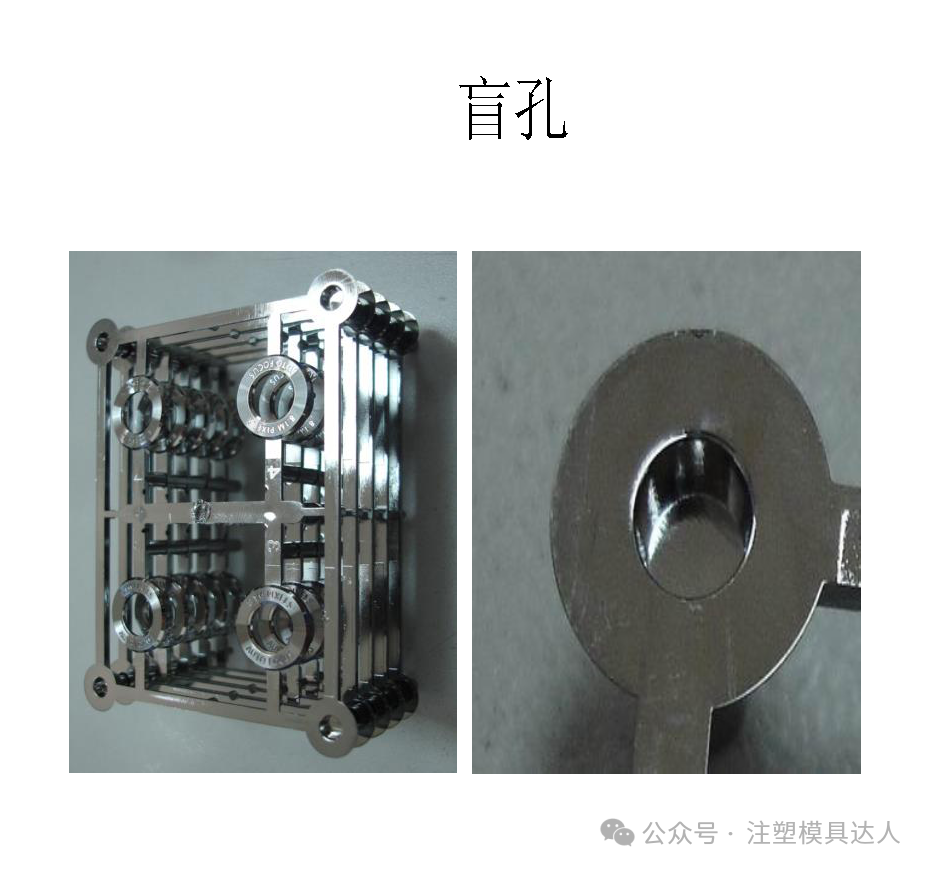
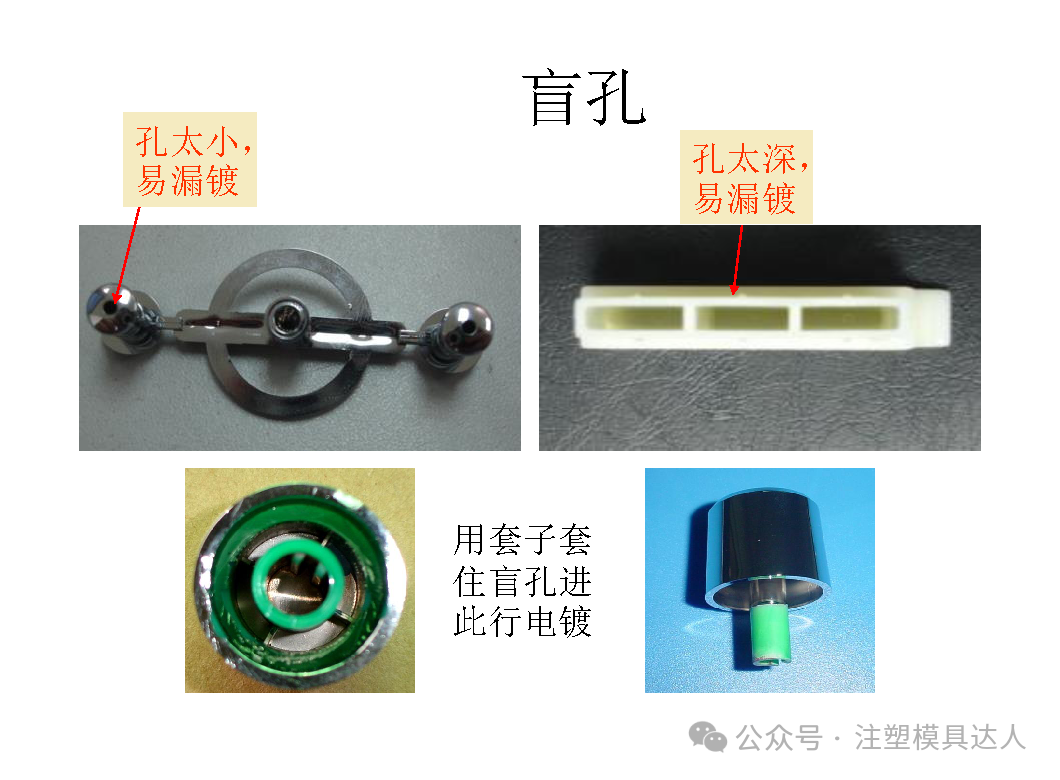
有可能的话,尽量将盲孔改为通孔。盲孔过深,电镀时水洗困难,容易漏镀和污染镀液,故盲孔之深度应尽量减少,且底部应有 R 位。建议盲孔的深度不超过盲孔直径的 1.5 倍,盲孔直径需尽量大于 4mm。
三、锐角
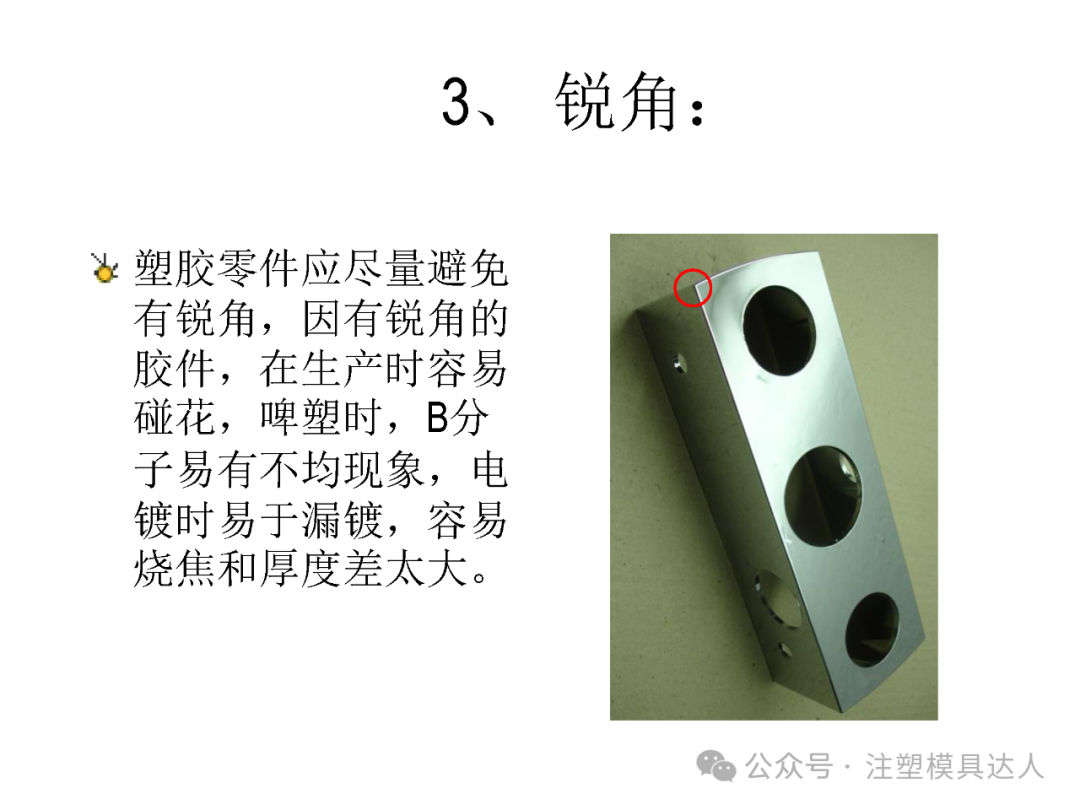
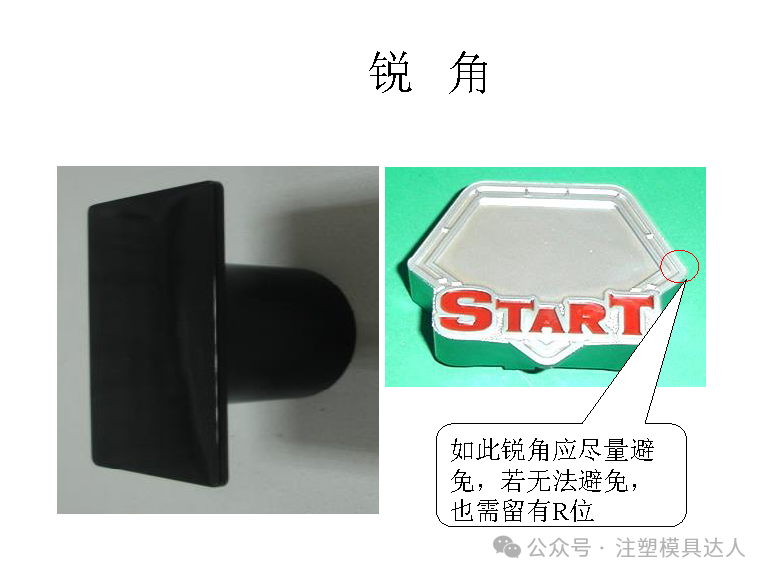
塑胶零件应尽量避免有锐角。有锐角的胶件,在生产时容易碰花,啤塑时胶料分子易有不均现象,电镀时易于漏镀,容易烧焦和厚度差太大。
四、R 角
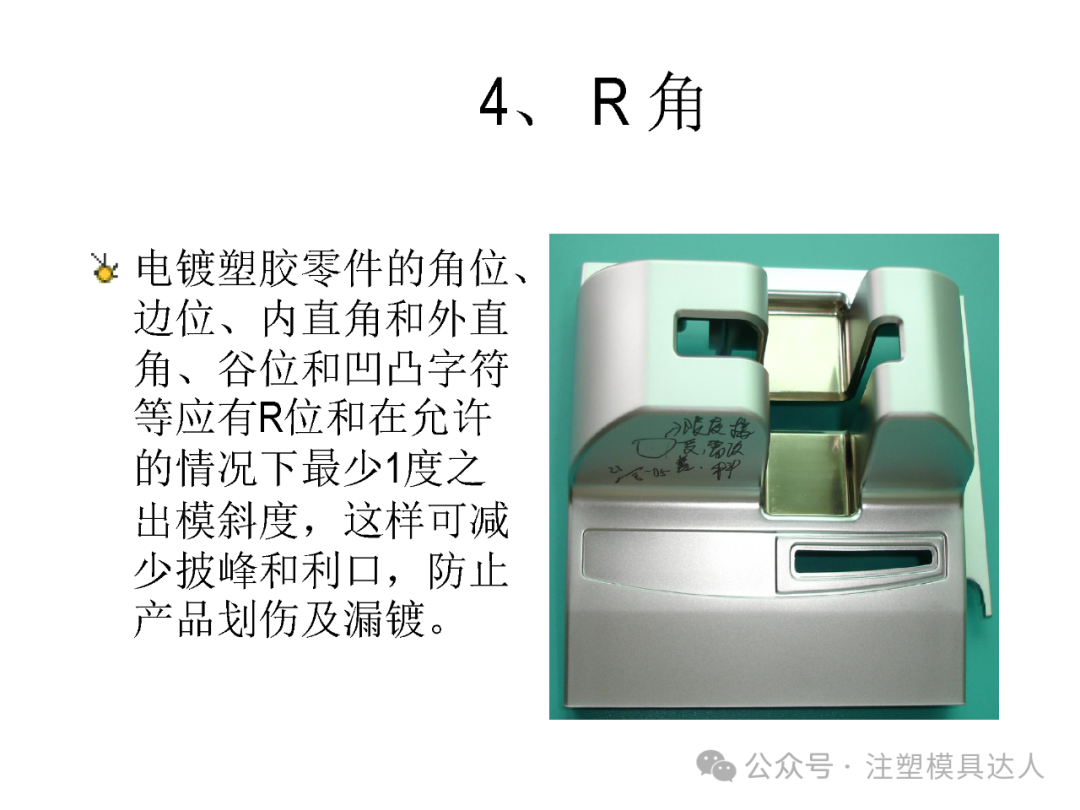
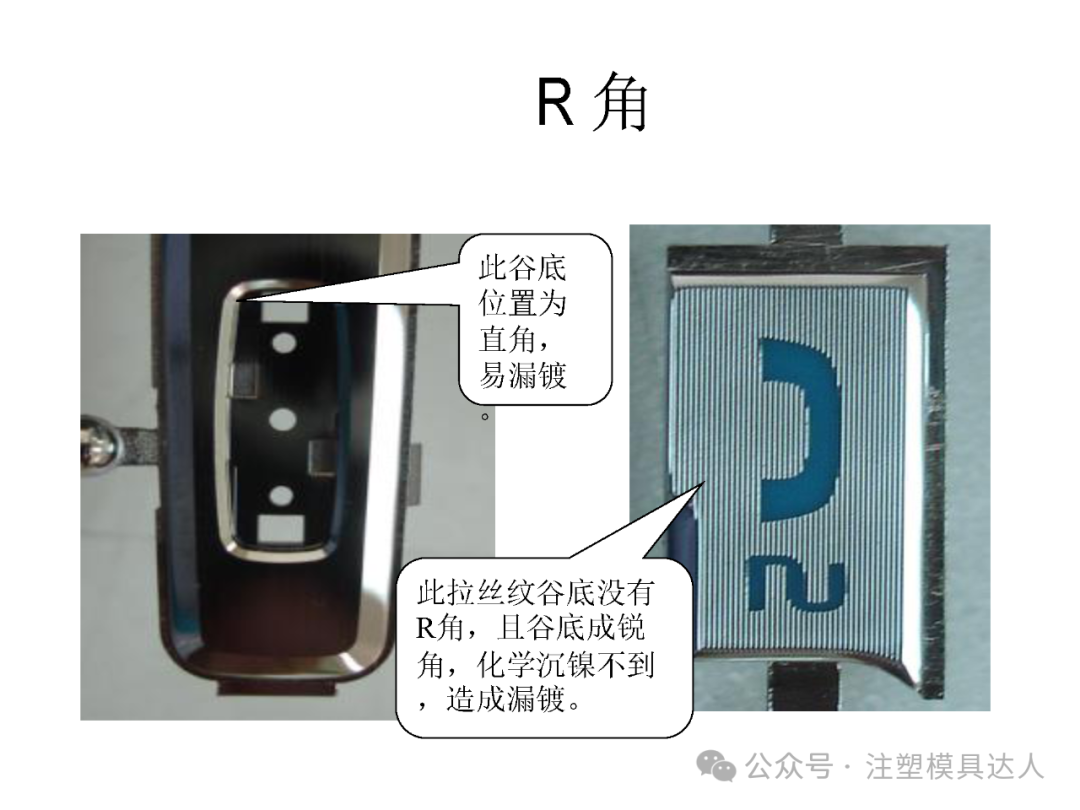
电镀塑胶零件的角位、边位、内直角和外直角、谷位和凹凸字符等应有 R 位,并在允许的情况下最少留 1 度出模斜度。这样可减少披峰和利口,防止产品划伤及漏镀。
五、大平面
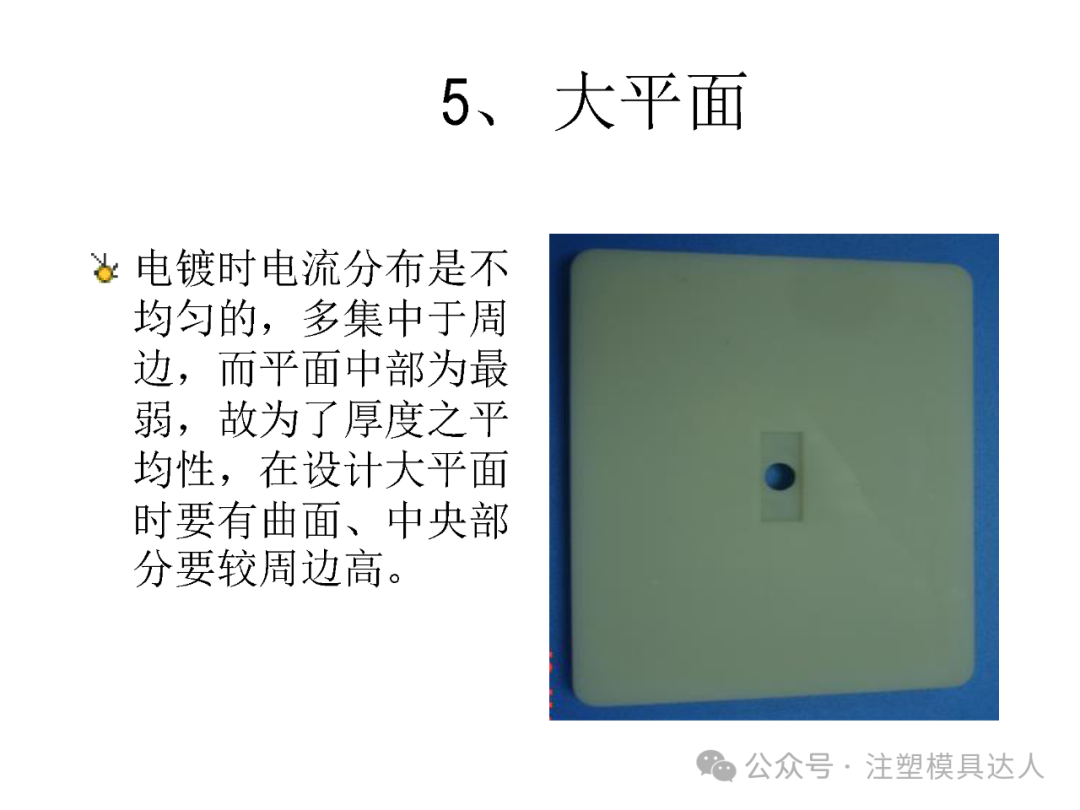
电镀时电流分布是不均匀的,多集中于周边,而平面中部为最弱。故为了厚度之平均性,在设计大平面时要有曲面、中央部分要较周边高。
六、上挂位
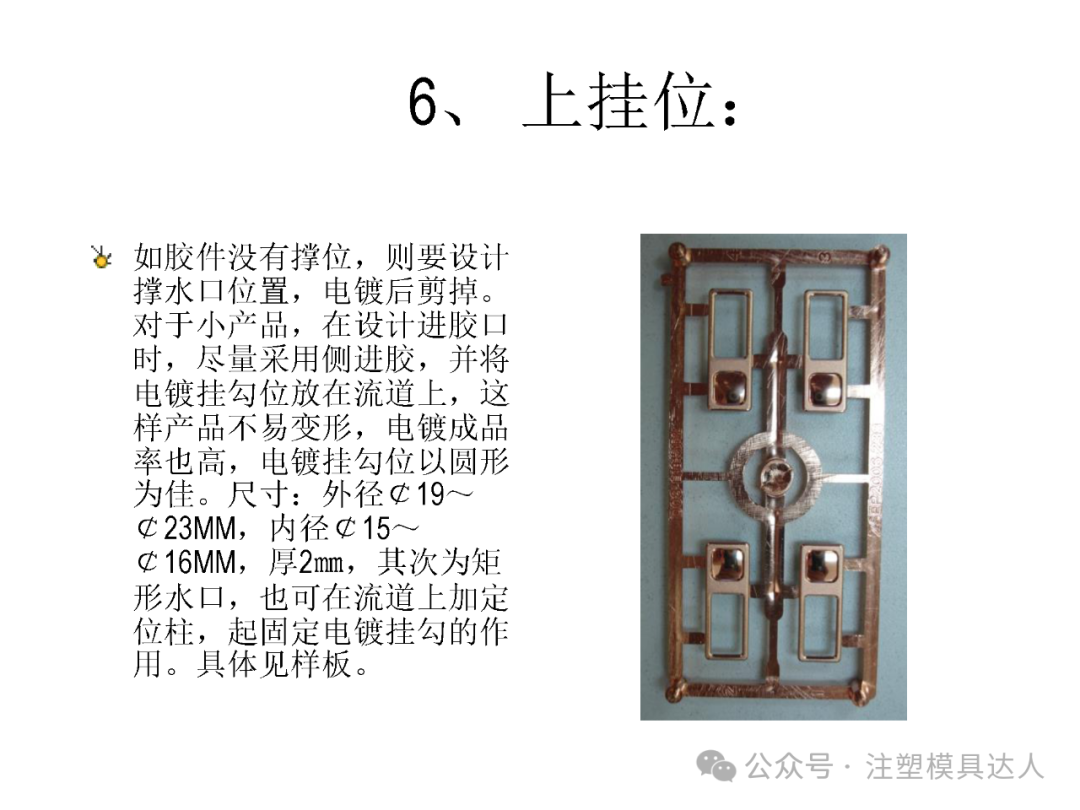
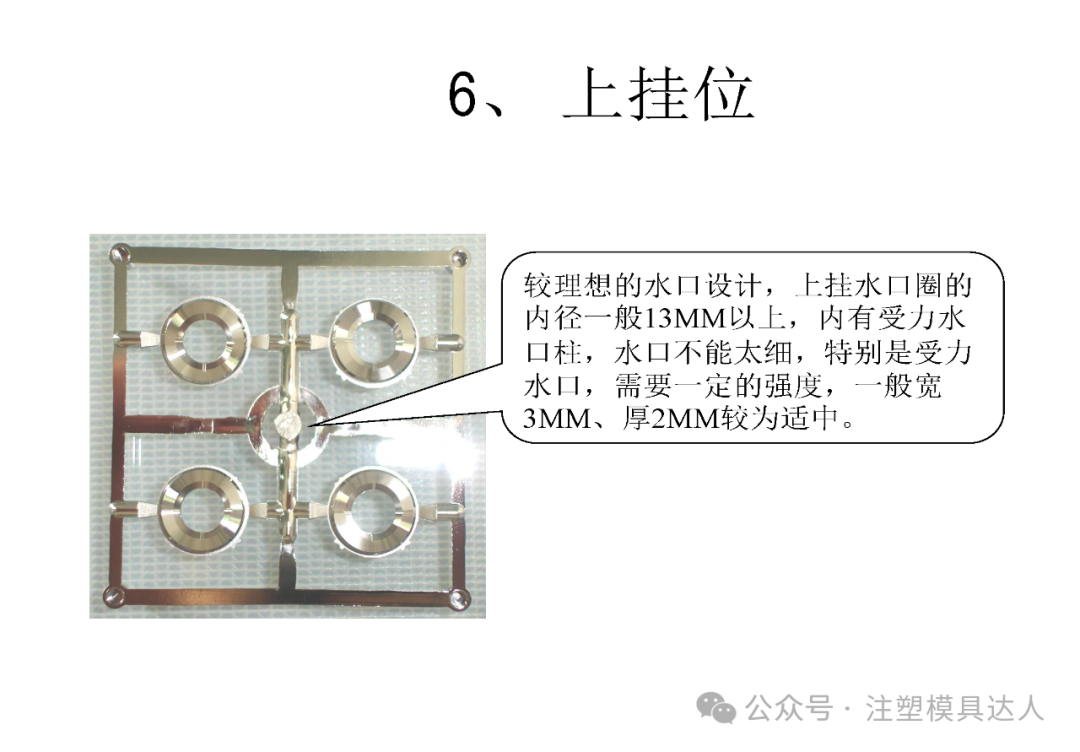
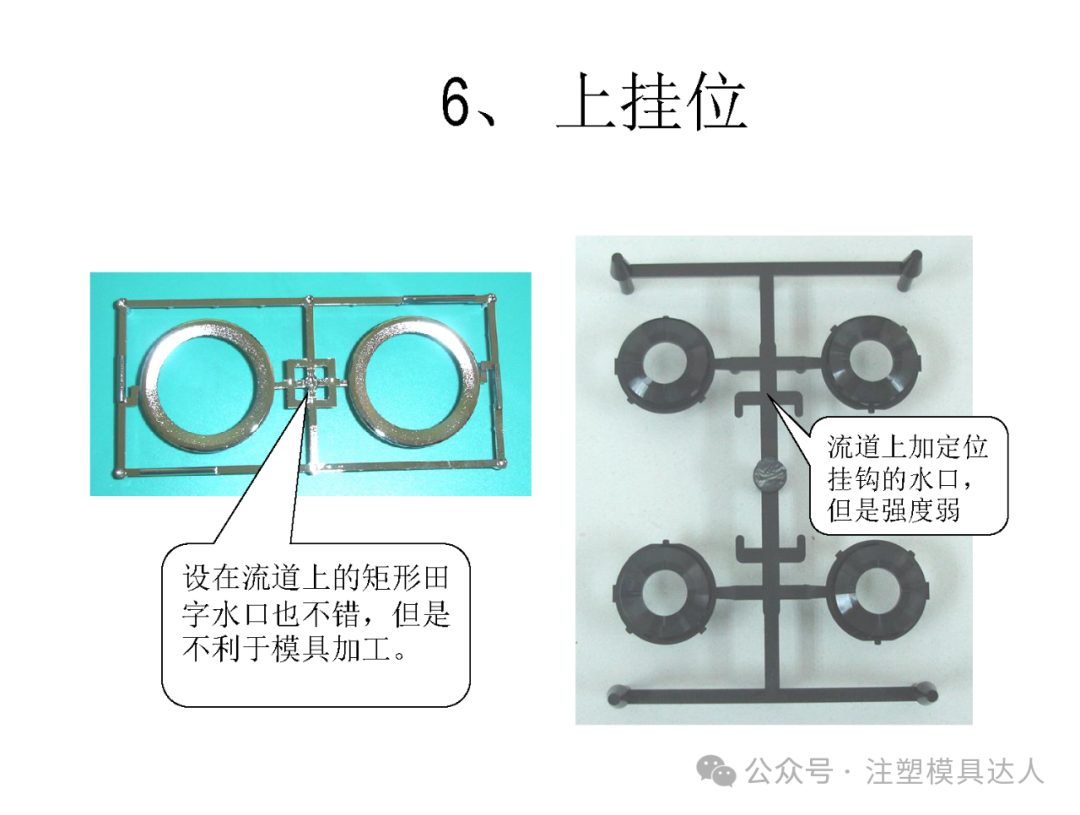
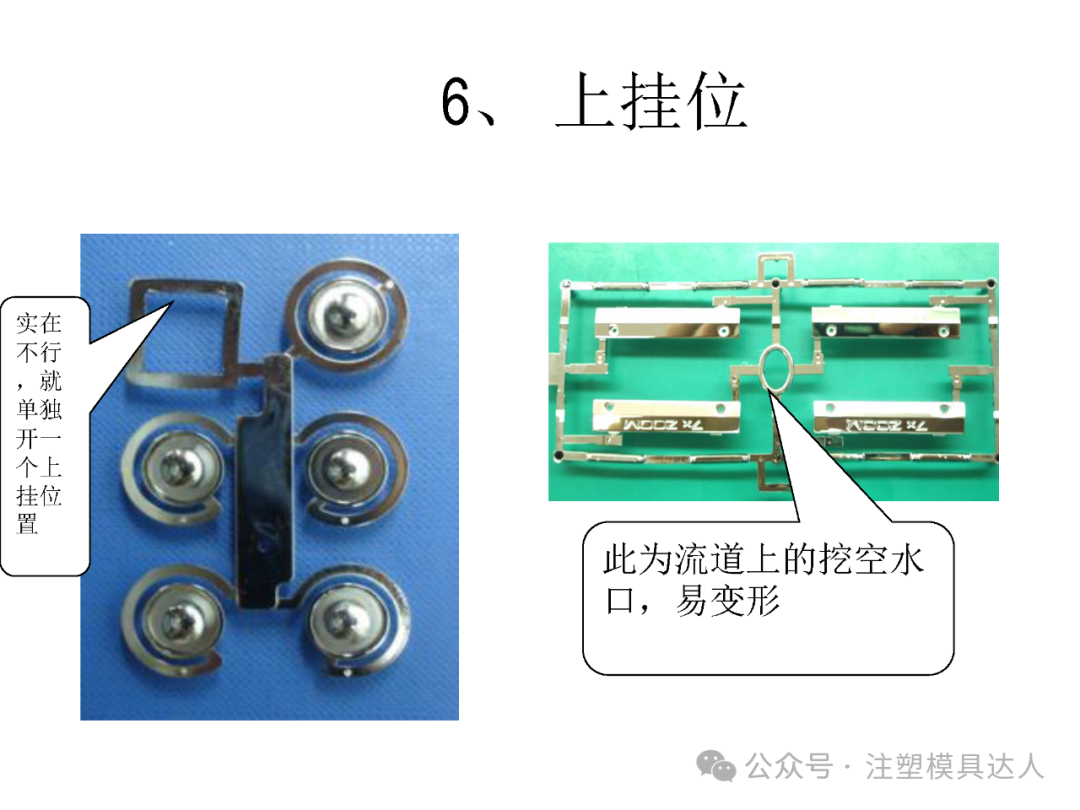
如胶件没有撑位,则要设计撑水口位置,电镀后剪掉。对于小产品,在设计进胶口时,尽量采用侧进胶,并将电镀挂勾位放在流道上——这样产品不易变形,电镀成品率也高。电镀挂勾位以圆形为佳,尺寸:外径 Φ19~23mm、内径 Φ15~16mm、厚 2mm;其次为矩形水口,也可在流道上加定位柱,起固定电镀挂钩的作用。
七、模穴排布
电镀塑胶模的模穴排布不仅要考虑进胶方式、顶出方式以及注塑成型和模具、注塑的成本,还要考虑到电镀工艺和电镀成本。
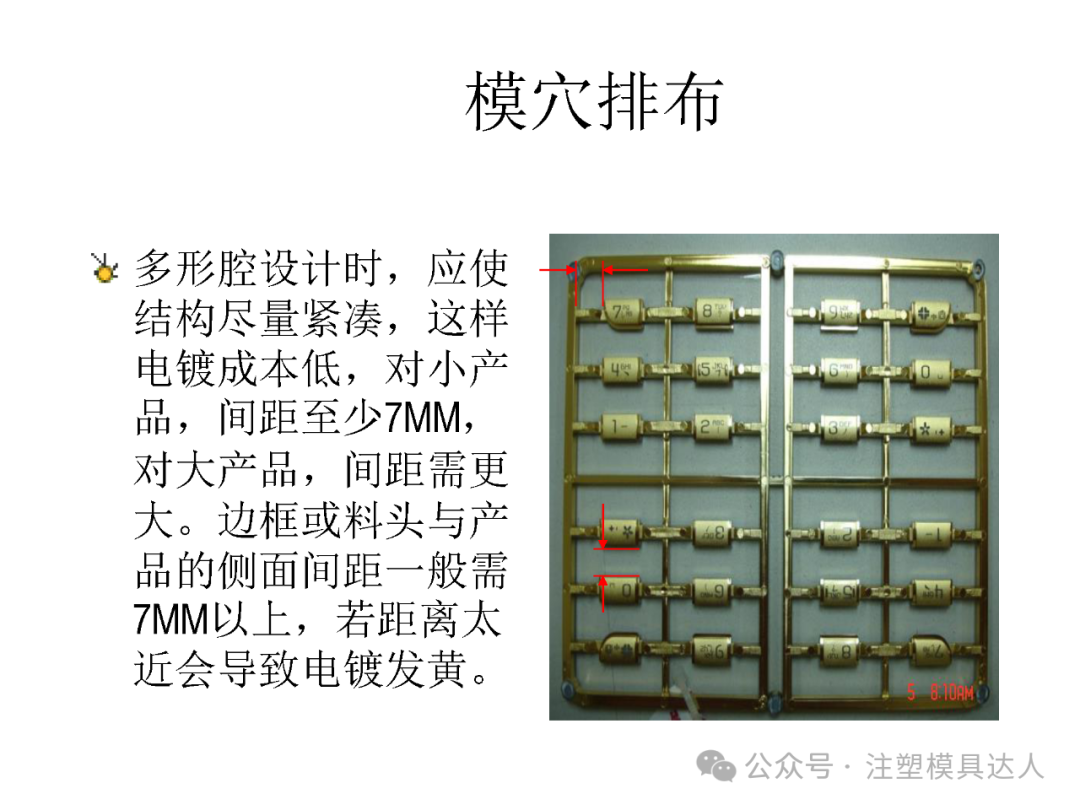
多形腔设计时,应使结构尽量紧凑,这样电镀成本低。对小产品,间距至少 7mm;对大产品,间距需更大。边框或料头与产品的侧面间距一般需 7mm 以上,若距离太近会导致电镀发黄。
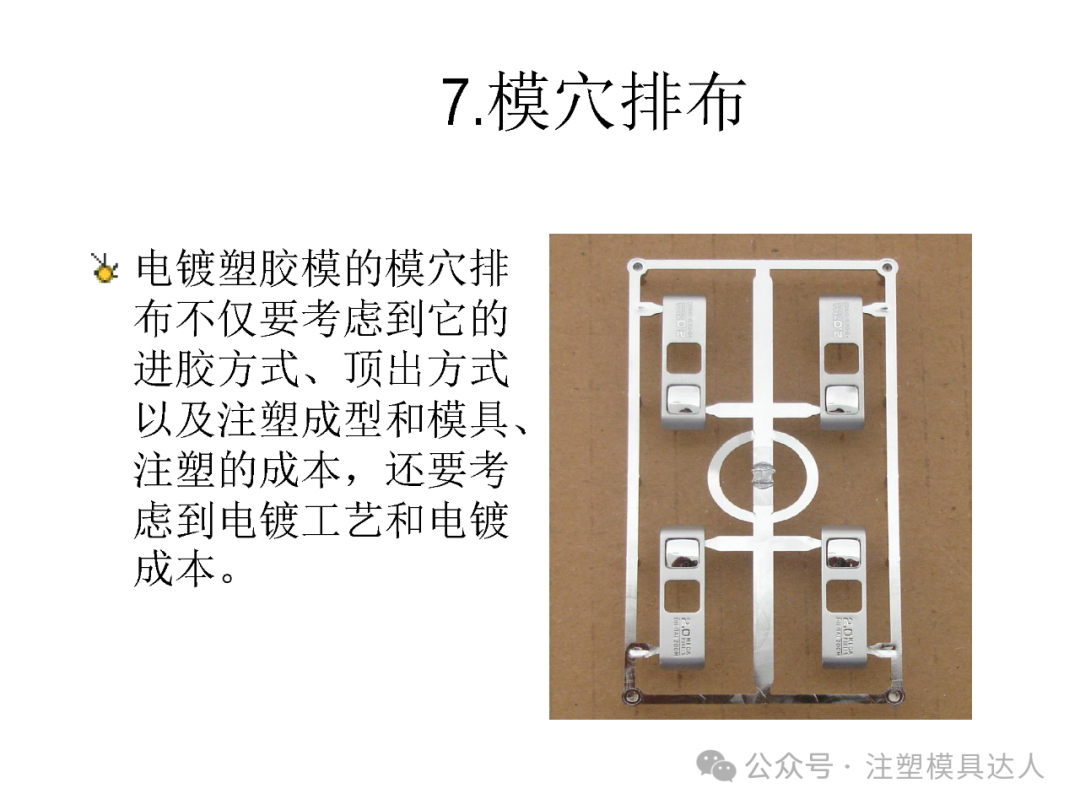
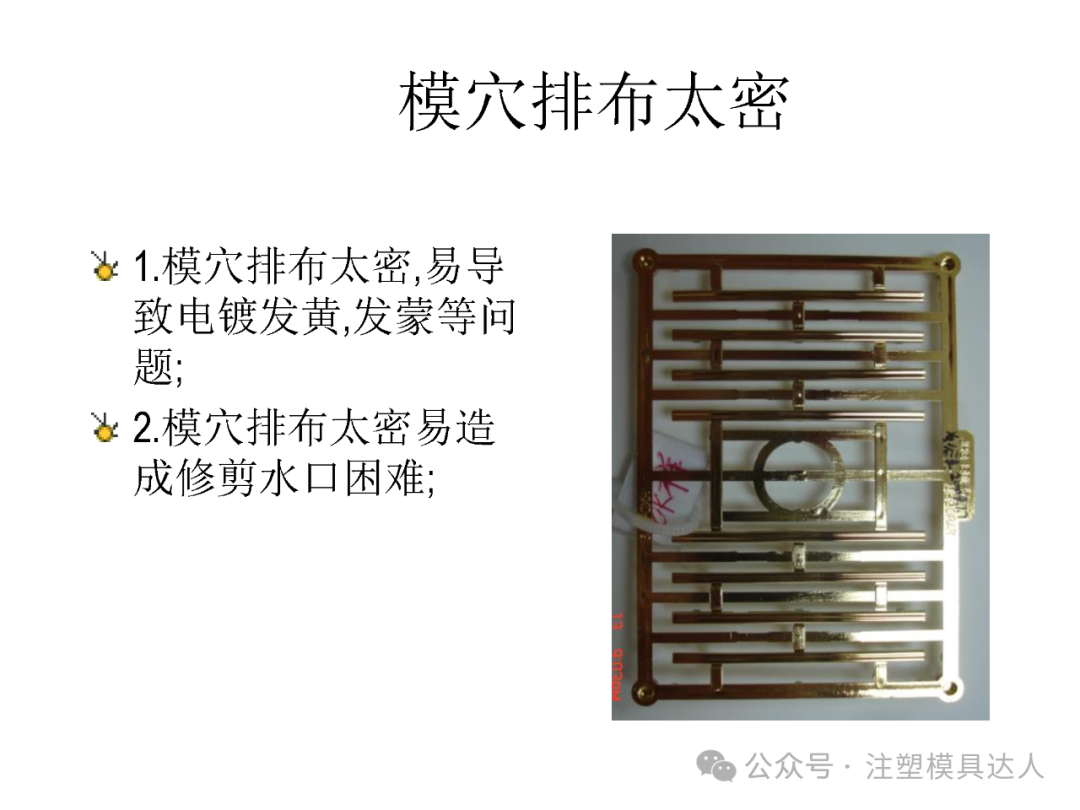
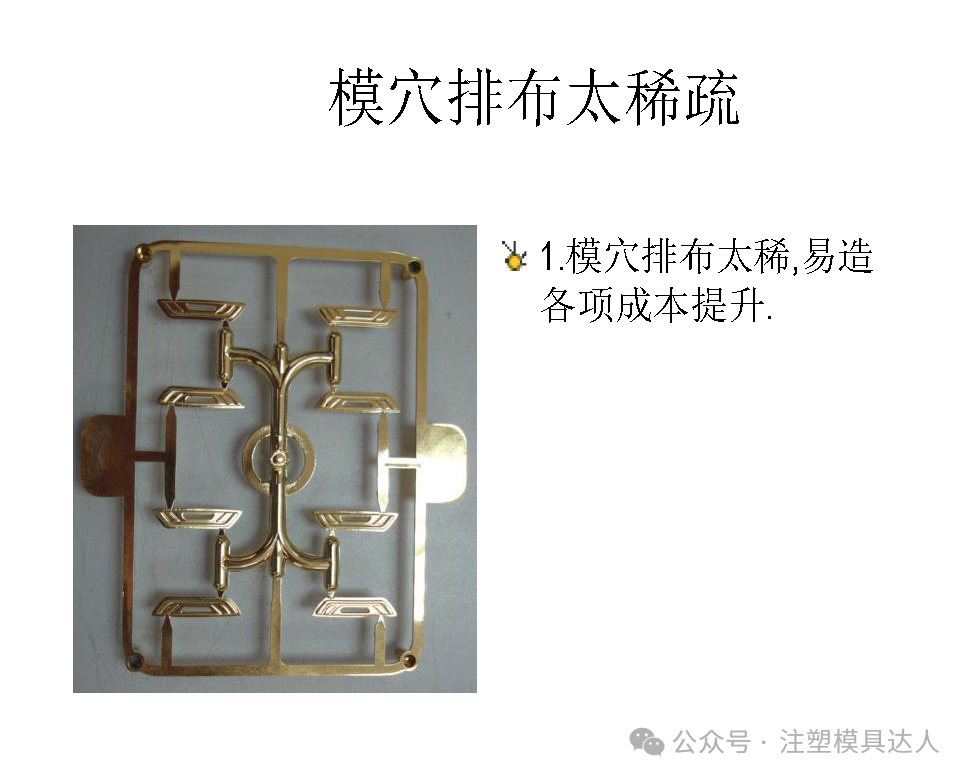
模穴排布太密,易导致电镀发黄、发蒙等问题,也易造成修剪水口困难;排布太稀疏,则挂具装载量低,各项成本提升。
八、进胶口位置和形状
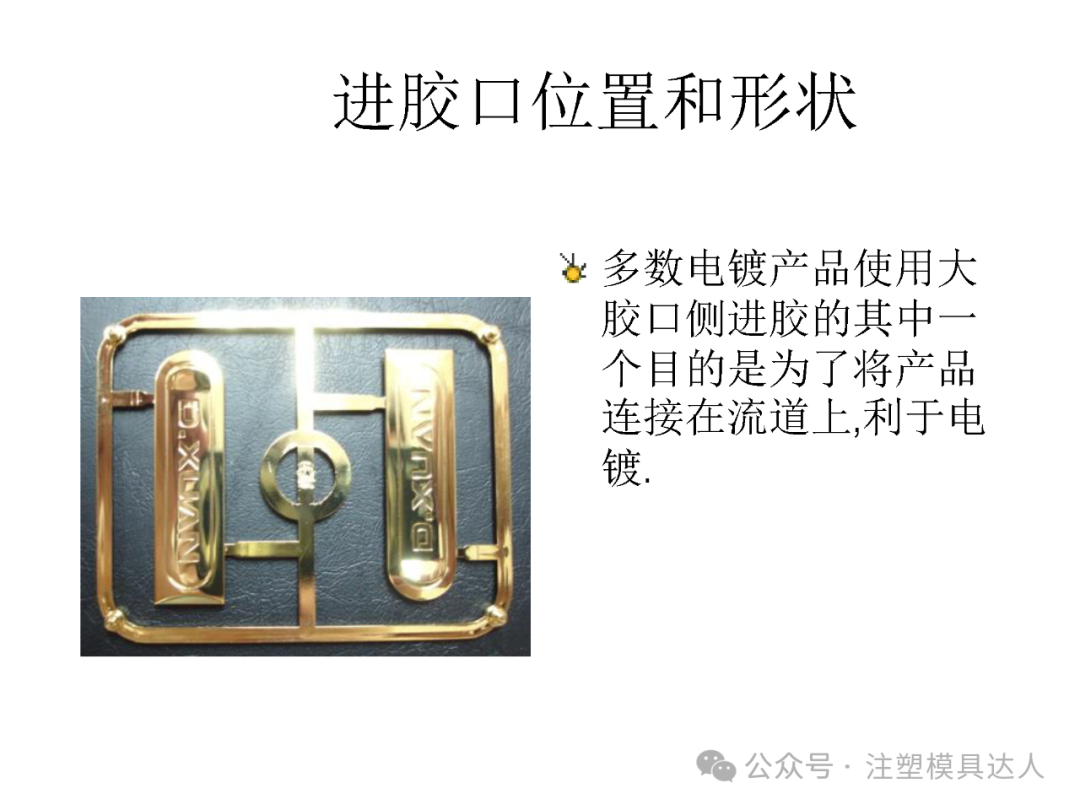
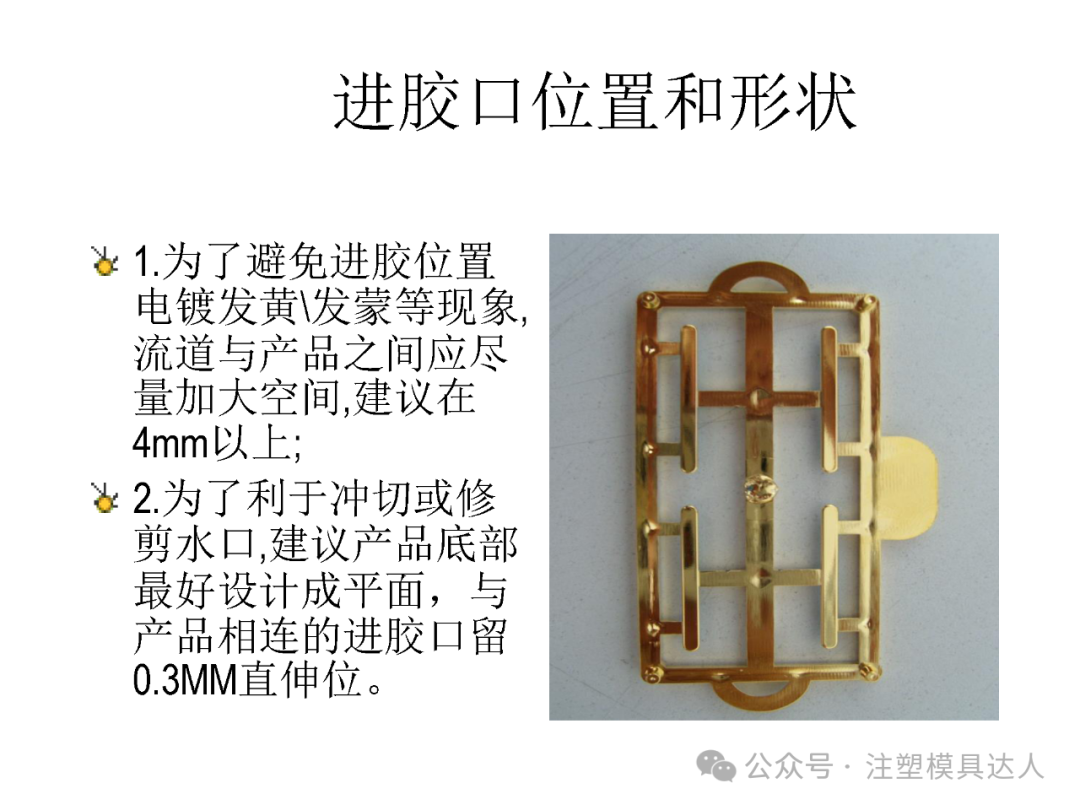
多数电镀产品使用大胶口侧进胶,其中一个目的是为了将产品连接在流道上,利于电镀装挂。
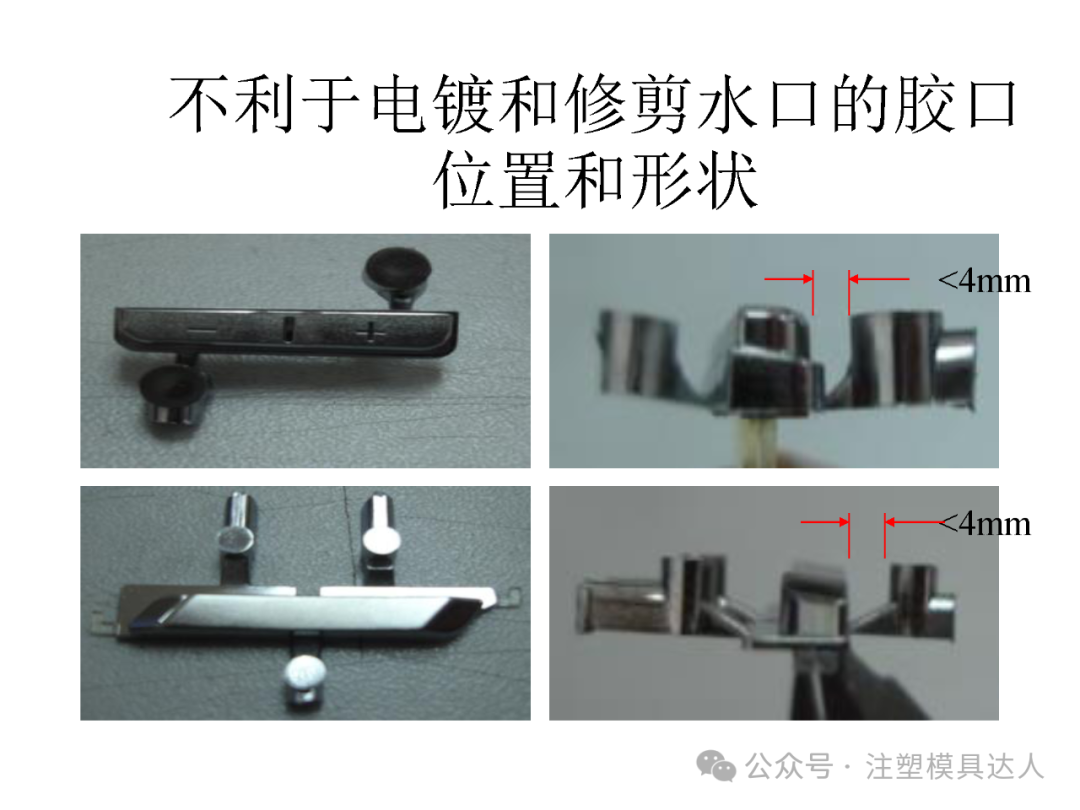
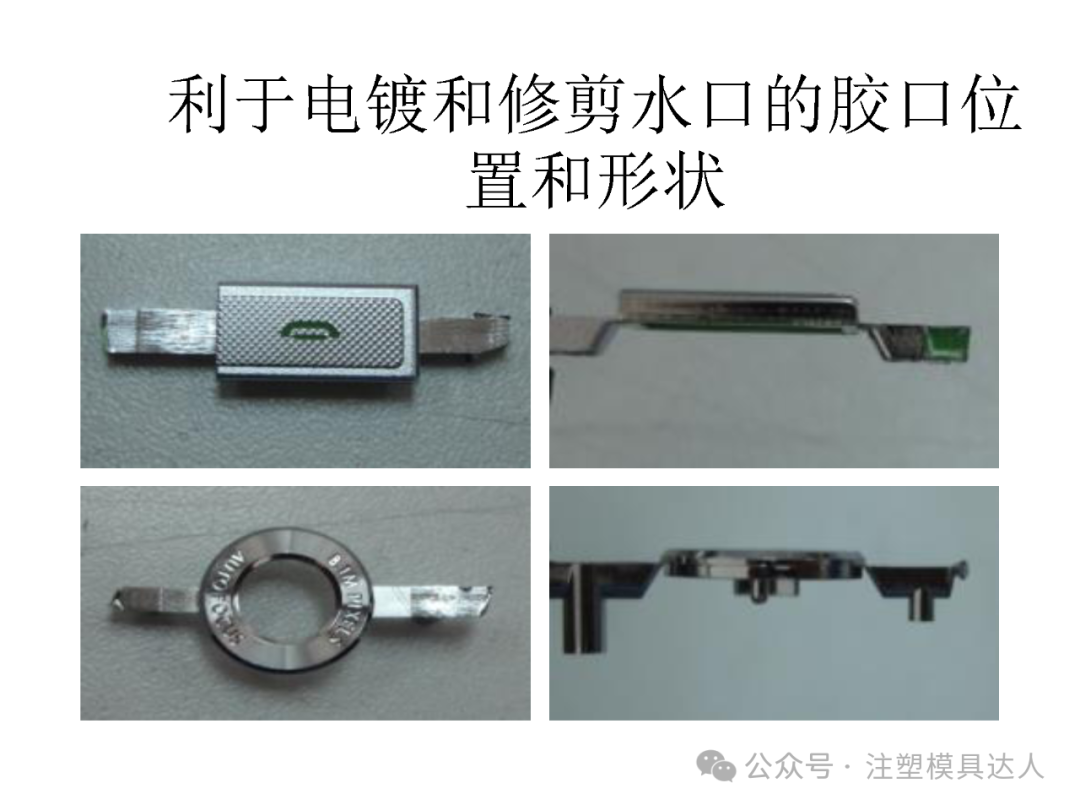
两条关键尺寸:① 为了避免进胶位置电镀发黄、发蒙等现象,流道与产品之间应尽量加大空间,建议在 4mm 以上;② 为了利于冲切或修剪水口,建议产品底部最好设计成平面,与产品相连的进胶口留 0.3mm 直伸位。
九、外框
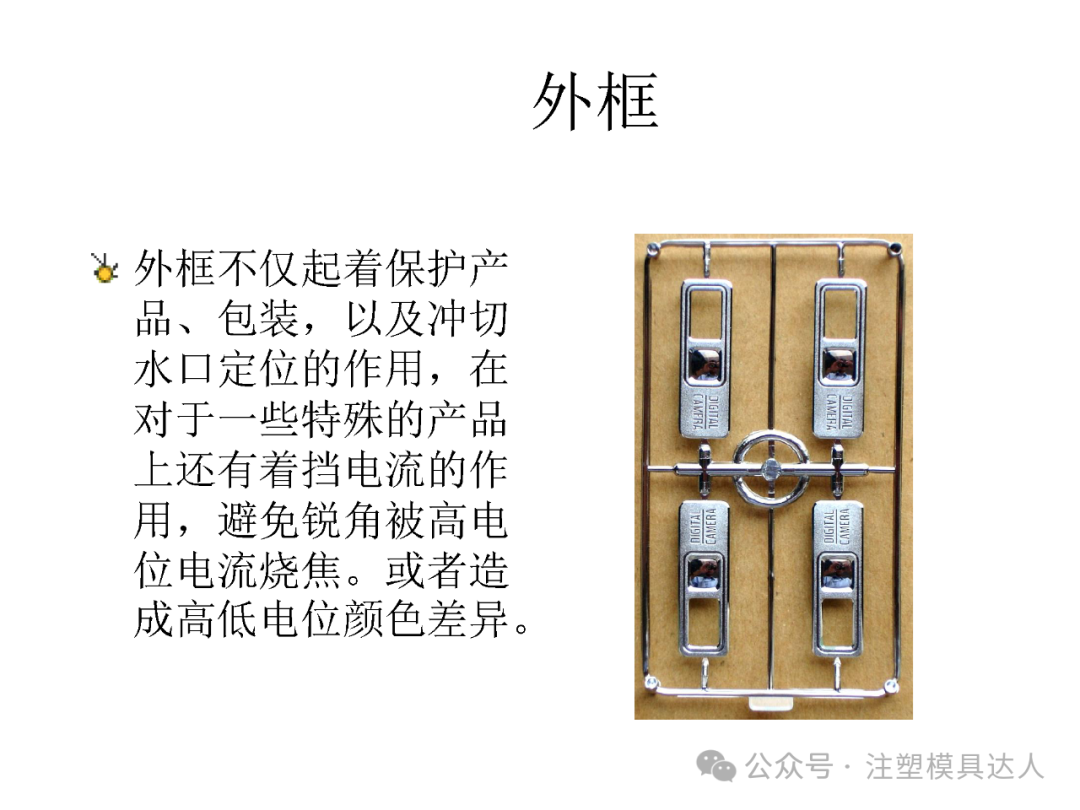
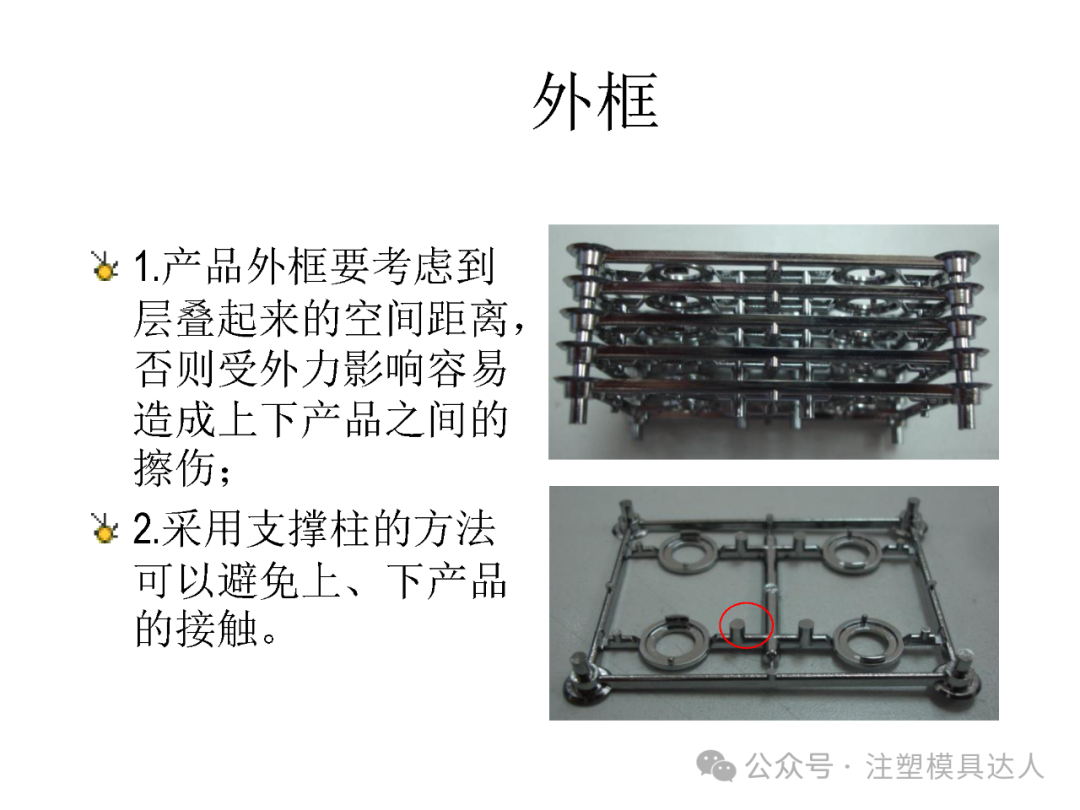
外框不仅起着保护产品、包装,以及冲切水口定位的作用,在一些特殊产品上还有挡电流的作用,避免锐角被高电位电流烧焦,或者造成高低电位颜色差异。
产品外框还要考虑到层叠起来的空间距离,否则受外力影响容易造成上下产品之间的擦伤;采用支撑柱的方法可以避免上、下产品的接触。
发表回复