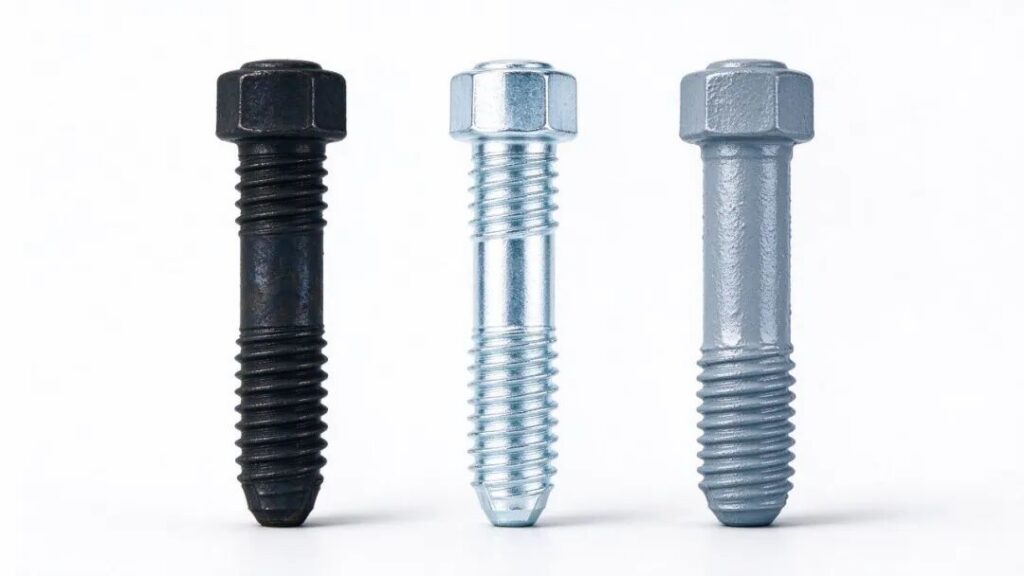
车间里经常出现这种情况:新手图纸上,不管什么零件、用在什么环境,表面处理一律标“发黑”。结果发到南方梅雨季节,三个月零件全生锈;客户要出口件,还在用发黑——到港一半锈的。反过来,有人为了“显得专业”,室内干燥环境的普通支架也标达克罗,成本直接翻三倍。
表面处理这东西,学校教材讲一页,车间里天天用。到底什么时候发黑、什么时候镀锌、什么时候阳极氧化、什么时候喷塑?不是凭感觉,是看你要解决什么问题。
这篇把表面处理的 5 个核心问题讲透,看完图纸上不再瞎标。
01 表面处理到底解决什么——先想清楚要什么,再选工艺
新手选表面处理,习惯先翻手册看“有哪些工艺”,老师傅先问一句:这个零件要解决什么问题?表面处理干四件事:
- 防腐——最常见。钢铁件不处理就是会锈,户外、潮湿、海水环境必须做
- 耐磨——配合面、滑动面、柱塞,要靠表面硬化或镀层提寿命
- 装饰——外观件、设备面板、消费电子外壳,要颜色、要质感
- 尺寸修复 / 绝缘——铝件阳极氧化能当绝缘层,电镀能把磨损件补几丝
这里有个高频误区:为了“看起来专业”随便标表面处理。室内干燥环境的普通钢支架,刷个防锈漆足够;非要标达克罗,单件成本多几块钱,一年几万个就是几十万。
工程经验:先定环境(室内/户外/潮湿/海水)、再定功能(防腐/耐磨/装饰)、最后选工艺。三步走完,工艺自然就出来了。
02 钢铁件防腐三兄弟——发黑、镀锌、达克罗怎么选
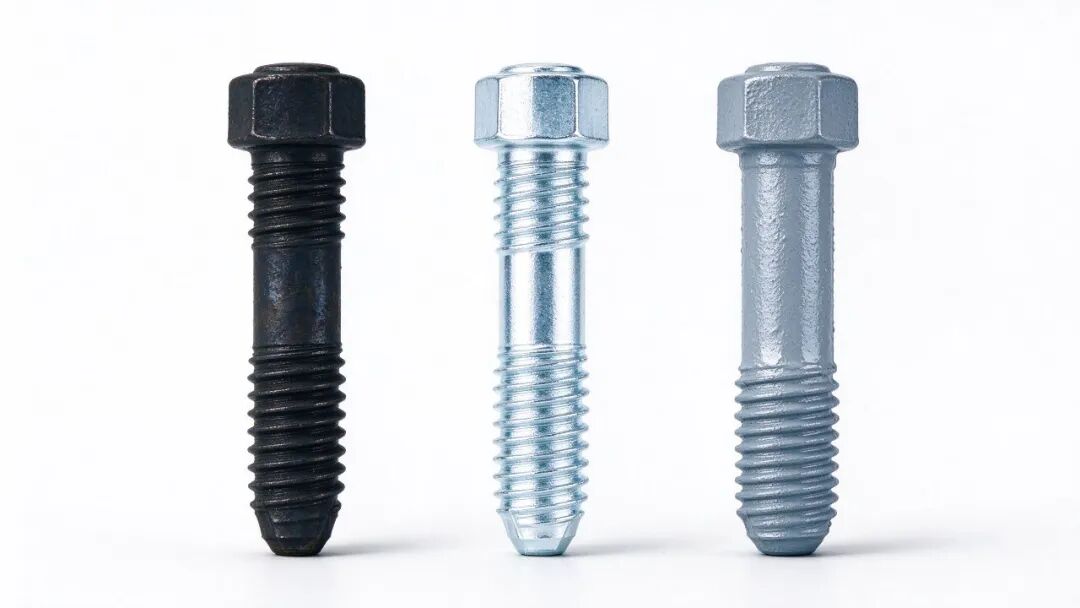
钢铁件最常用的三种防腐,看起来差不多,实际防腐能力差 10 倍。
发黑(发蓝):
- 膜厚 0.5~1.5μm,就是一层四氧化三铁,必须浸油才有防锈能力
- 盐雾测试几小时到十几小时,只能室内干燥环境用
- 成本最低,不改变尺寸,适合内部零件、紧固件、机床备件
电镀锌:
- 膜厚 5~15μm,锌层本身是牺牲阳极保护,盐雾 24~72 小时(钝化后更长)
- 常见蓝白锌、彩锌、黑锌,户外一般环境够用
- 坑:高强度钢(抗拉强度超过 1000MPa)电镀会产生氢脆,必须镀后除氢,否则螺栓延迟断裂
达克罗(锌铬涂层):
- 膜厚 5~10μm,盐雾 500~1000 小时,是镀锌的 5~10 倍
- 无氢脆问题,高强度螺栓、汽车底盘件首选
- 缺点:导电差、不能焊接、成本是镀锌的 2~3 倍
工程经验:室内干件发黑、户外一般件镀锌、沿海和汽车底盘件达克罗。别再所有钢件都发黑。
03 铝件处理——阳极氧化才是主角,电镀要谨慎
铝件本身不生锈,但会氧化发暗、耐磨差。铝件主流是阳极氧化,不是电镀。
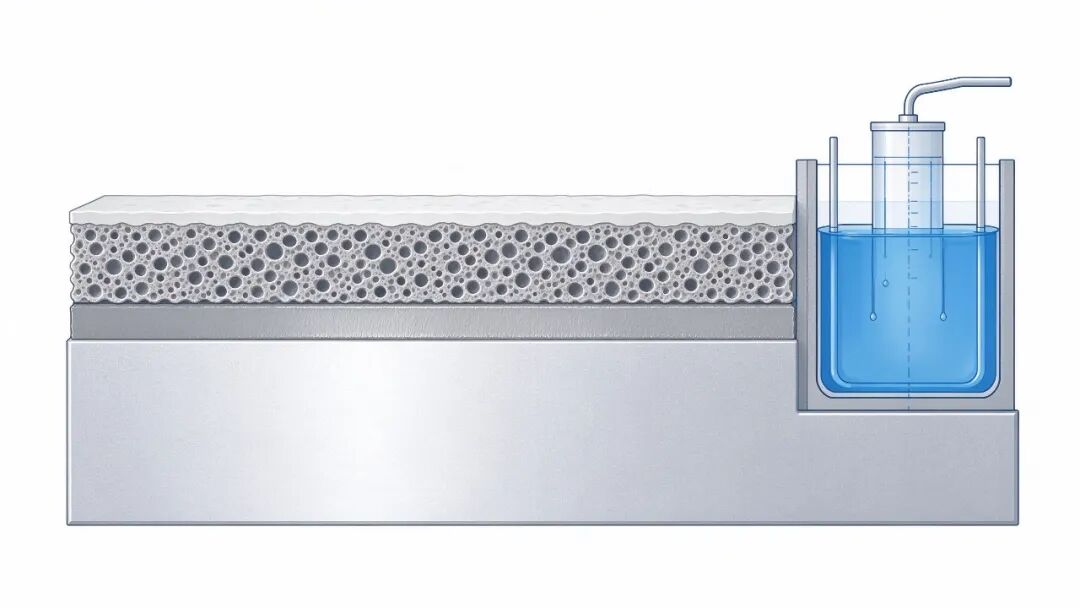
阳极氧化:
- 把铝件当阳极,电解生成一层氧化铝膜,普通氧化膜厚 10~25μm,硬质氧化 50~100μm
- 能染色(黑、红、蓝、金),是消费电子外壳、设备面板的标配
- 硬质氧化又硬又耐磨(HV300~500),还能绝缘,适合活塞、滑道、齿轮
- 坑:氧化膜是多孔的,必须封孔;尺寸会变大 1/2 膜厚,配合面要提前留量
电镀(镀镍、镀铬、镀银):
- 铝上电镀要先锌酸盐处理打底,工艺复杂成本高,一般只在装饰和导电场合用
- 镀铬硬、耐磨,但六价铬污染大,出口产品受限,很多地方强制改三价铬
工程经验:铝件先想阳极氧化,要耐磨上硬质氧化,要导电镀镍。别一上来就镀铬。
04 喷涂和喷塑——大件、外观件首选,但膜厚别忽略
设备机架、机柜、汽车底盘、户外支架,大件外观件基本靠喷涂或喷塑。
喷漆(液体喷涂):
- 膜厚 60~100μm,颜色多、修补方便
- 常见环氧富锌底漆 + 面漆,户外盐雾几百到上千小时
- 缺点:薄、不耐磨、需要烘烤线
喷塑(静电粉末喷涂):
- 膜厚 80~120μm,比喷漆厚、更耐磨、附着力强、环保
- 机柜、机架、户外机箱首选,成本比喷漆低
- 坑:膜厚厚,配合孔、螺纹要提前预留,否则喷完孔变小、螺栓拧不进
工程经验:外观和大件选喷塑,需修补和复杂颜色选喷漆。设计时配合面、安装面、螺纹孔要标注“不喷涂”或喷后回攻。
05 膜厚对配合的影响——镀完尺寸变了,配合就废了
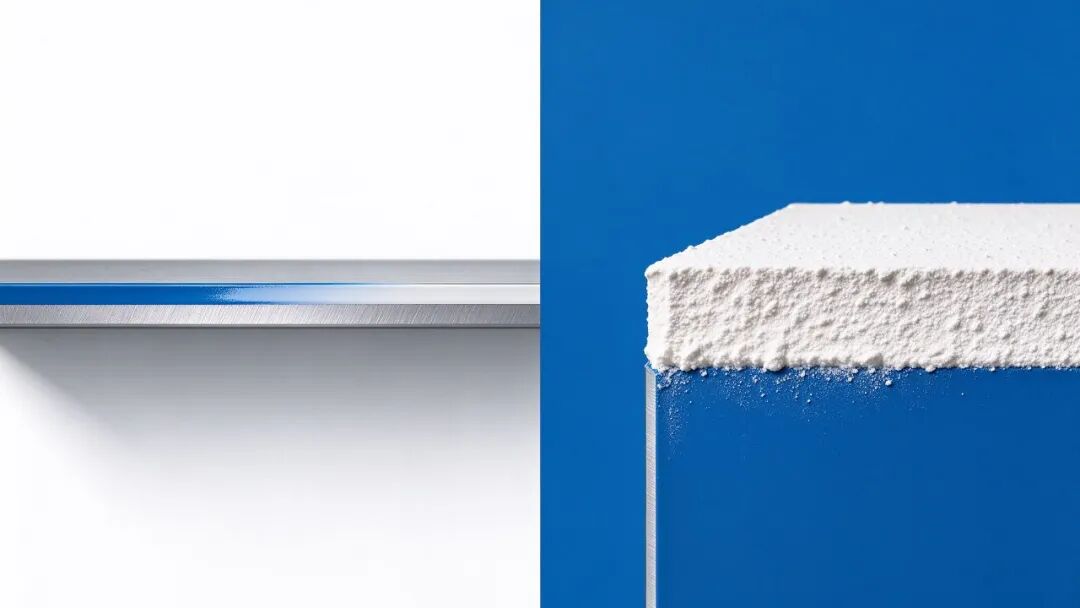
新手最容易忽略的点:表面处理不是“在零件上画一层”,它真的会改尺寸。
各种工艺的尺寸变化:
- 发黑:膜厚 1μm 以内,尺寸几乎不变,配合面不用考虑
- 镀锌:膜厚 5~15μm,外圆镀完变大、内孔镀完变小,配合公差要考虑
- 阳极氧化:膜厚 10~25μm,外圆变大 1/2 膜厚(约 5~12μm),硬质氧化更大
- 喷塑:膜厚 80~120μm,差一个数量级,配合面必须屏蔽或喷后机加工
几个实操要点:
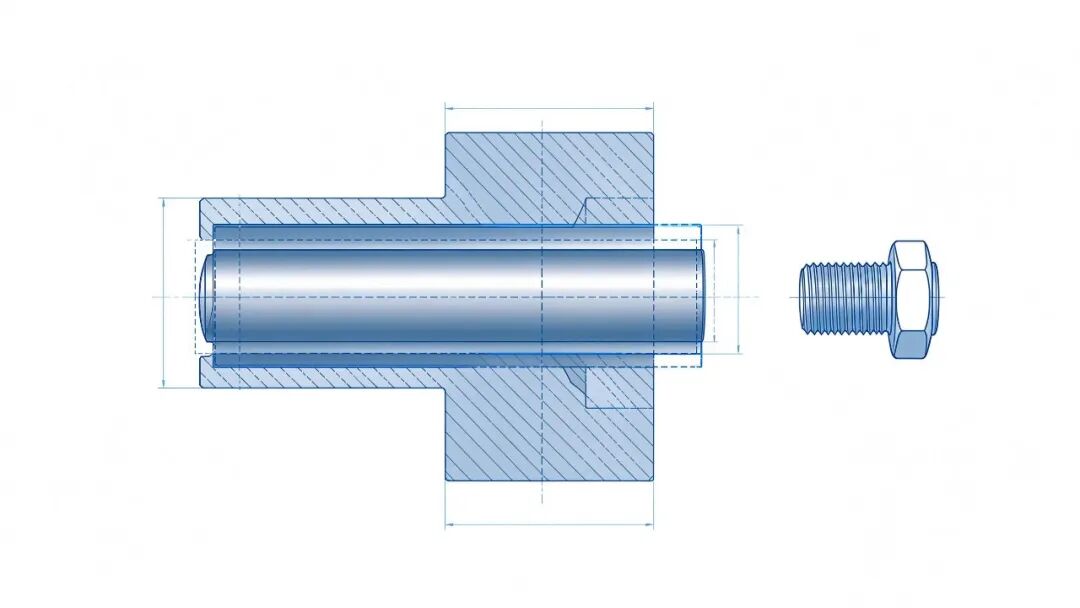
- 螺纹件:外螺纹镀锌前要减小,镀后通止规要合格;内螺纹镀后回攻
- 配合面:标注“配合面不镀”或“镀后精加工”
- 过盈配合:镀前尺寸按膜厚预留,否则镀完压不进去
工程经验:图纸上标表面处理时,配合面和螺纹一定要备注。不备注,电镀厂默认全镀,装的时候全是问题。
小结
表面处理没那么玄,记住这几句:
- 先定环境和功能,再选工艺,别为了好看乱标
- 钢铁件:室内发黑、户外镀锌、沿海/高强度达克罗
- 铝件:普通阳极氧化染色、耐磨用硬质氧化
- 大件外观件:喷塑比喷漆厚且便宜
- 膜厚真的会改尺寸:配合面、螺纹、过盈件都要提前留量或屏蔽
真正的老师傅,看一眼零件用在哪、什么材料、要不要配合,表面处理就报出来了。不是记工艺手册,是这 5 条已经刻进脑子里了。
发表回复